Contenuto
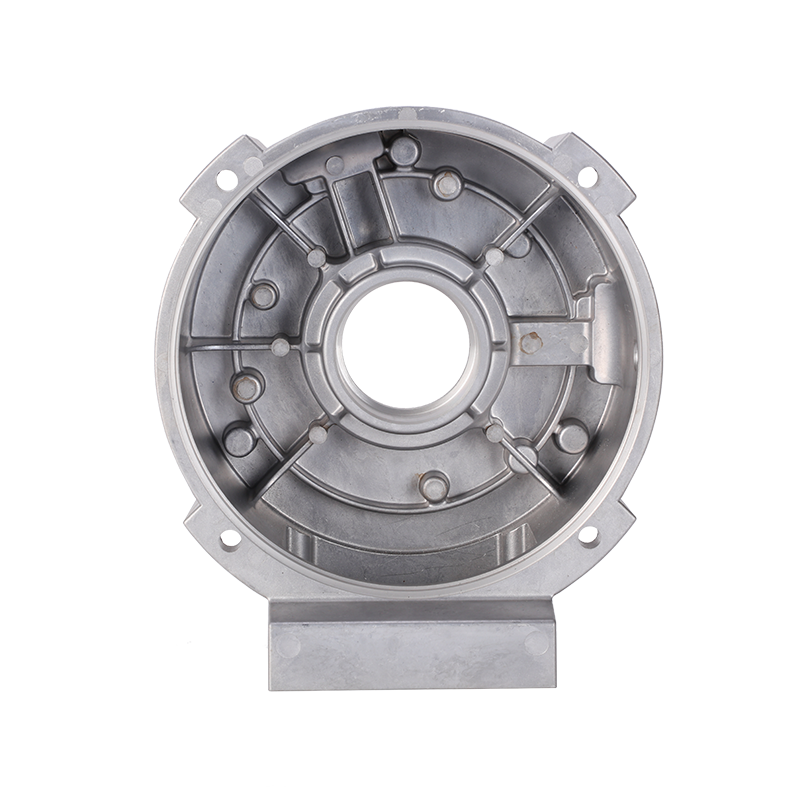
Il contenuto riciclato ha smesso di essere una diapositiva di marketing ed è diventato una specifica di acquisto. Chiedi a tre pressofonditori di quotare un alloggiamento per motore ADC12 e otterrai, accanto al prezzo, una percentuale di contenuto riciclato, una descrizione della provenienza degli scarti e una domanda se il tuo cliente accetta una definizione pre-consumo o post-consumo.
La risposta è breve: l'alluminio riciclato cambia molto poco nel modo in cui un pezzo fuso ben progettato viene lavorato, fuso e lavorato. Cambia la catena di approvvigionamento delle materie prime, la disciplina richiesta nel controllo della chimica di fusione e la documentazione che accompagna ogni spedizione.
Di seguito trattiamo il lato pratico della tendenza: il divario energetico tra materia prima primaria e riciclata, cosa rientra in una richiesta di offerta di alluminio riciclato, come l'utensileria decide la quota riciclata che raggiunge la parte finita e dove arriva prima la domanda.
L’alluminio riciclato non è un metallo migliore. È diventato popolare perché per produrlo occorre circa un decimo dell’energia necessaria per fondere l’alluminio primario dalla bauxite, e l’energia rappresenta la linea più grande nell’impronta di una parte in alluminio.
La fusione primaria consuma tipicamente da 14 a 16 kWh per chilogrammo. Dalla rifusione di rottami puliti e selezionati solitamente si ottengono tra 0,6 e 1,5 kWh per chilogrammo. Da questo divario deriva in realtà la maggior parte delle dichiarazioni ambientali di una pressofusione riciclata.
Due cifre dovrebbero essere richieste separatamente: il contenuto riciclato in massa, misurato al lingotto o al forno, e l'energia di fusione che il pressofuso spende internamente, poiché i forni di attesa funzionano continuamente e sono spesso il maggior consumatore sul campo. Le due pile di risparmio.
L'errore d'acquisto più comune è acquistare una percentuale anziché una lega. Un fornitore può indicare il 70% di contenuto riciclato e spedire comunque un materiale fuso che non soddisfa i requisiti di allungamento, perché il lingotto riciclato è pulito tanto quanto il flusso di scarto dietro di esso.
| Criterio | Alluminio primario (fonderia). | Alluminio riciclato (secondario). |
|---|---|---|
| Energia di fusione | Circa 14-16 kWh per kg | Da 0,6 a 1,5 kWh per kg di rottame selezionato |
| Oligoelementi | Impostato dalla fonderia, lotto dopo lotto coerente | Dipende dall'ordinamento; ferro, zinco e rame possono accumularsi |
| Comportamento dei prezzi | LME più un premio per l’energia di fusione | LME più un premio o uno sconto sulla disponibilità del rottame |
| Tempo di consegna | Legato agli orari della fonderia | Legato alla capacità di raccolta e smistamento |
| Documentazione | Certificato del mulino | Certificato del mulino plus recycled content statement and chain of custody |
Richiedi la lega in base allo standard - EN 1706 o ASTM B85 - con le gamme chimiche anziché solo con il nome commerciale. Se il contenuto riciclato è un requisito, definirlo in base a uno standard di dichiarazione riconosciuto come ISO 14021, indicare se il valore è pre-consumo o post-consumo e indicare se è misurato al lingotto o al forno. Queste due definizioni possono differire di venti punti sulla stessa spedizione.
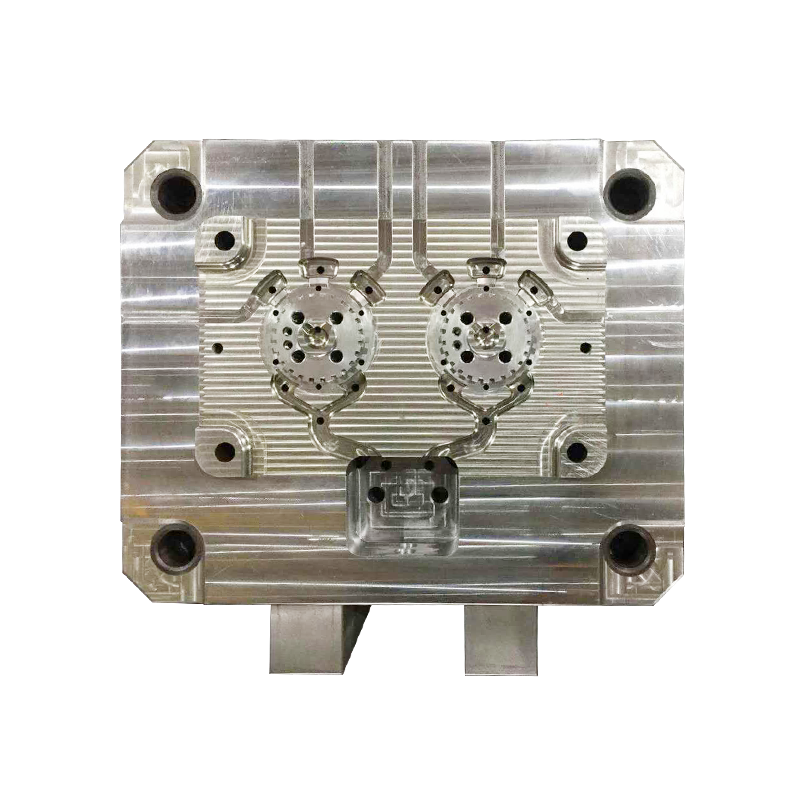
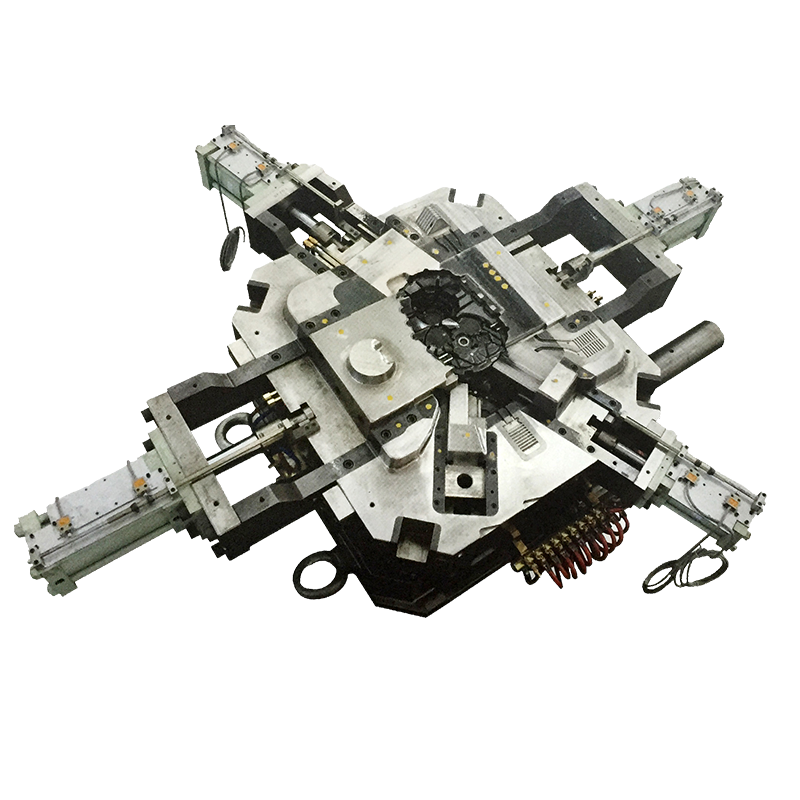
Il contenuto riciclato è una decisione materiale. La quota che sopravvive al componente finito è una decisione relativa all'utensileria e di solito viene presa molto prima della firma del primo preventivo.
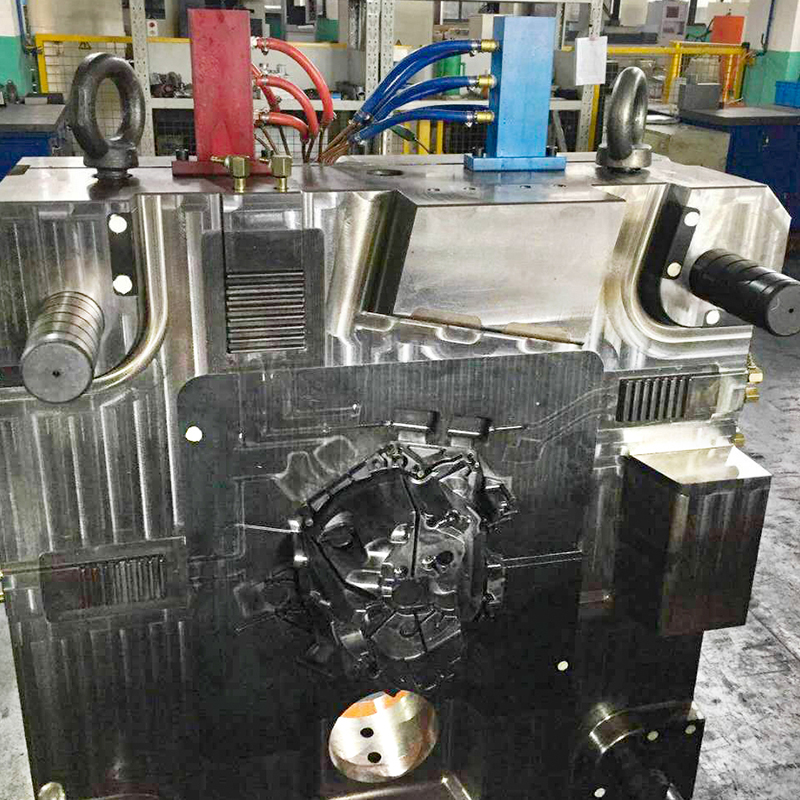 Stampi per pressofusione di alluminio personalizzati ad alta pressione Stampi per pressofusione di alluminio personalizzati ad alta pressione Visualizza il prodotto →
Anche progettare per la fine della vita conta. Un alloggiamento che può essere privato di inserti, guarnizioni e dispositivi di fissaggio restituisce al circuito scarti più puliti rispetto a uno che deve essere triturato intero.
Il settore automobilistico è il motore della domanda dietro la pressofusione dell’alluminio riciclato. Studi sul ciclo di vita sul campo collocano la pressofusione a circa il 60% della produzione di componenti in alluminio per autoveicoli, e quelle parti sono esattamente ciò di cui ha bisogno l’elettrificazione: alloggiamenti e coperchi di batterie, alloggiamenti di motori, alloggiamenti di scatole di controllo e staffe.
In Europa la questione delle materie prime è già risolta. Circa l’80% dell’alluminio utilizzato nella pressofusione europea proviene dal riciclo, il che significa che lì il contenuto riciclato non è più un elemento di differenziazione: è la linea di base, e l’elemento di differenziazione è la capacità di un fornitore di controllarlo e documentarlo.
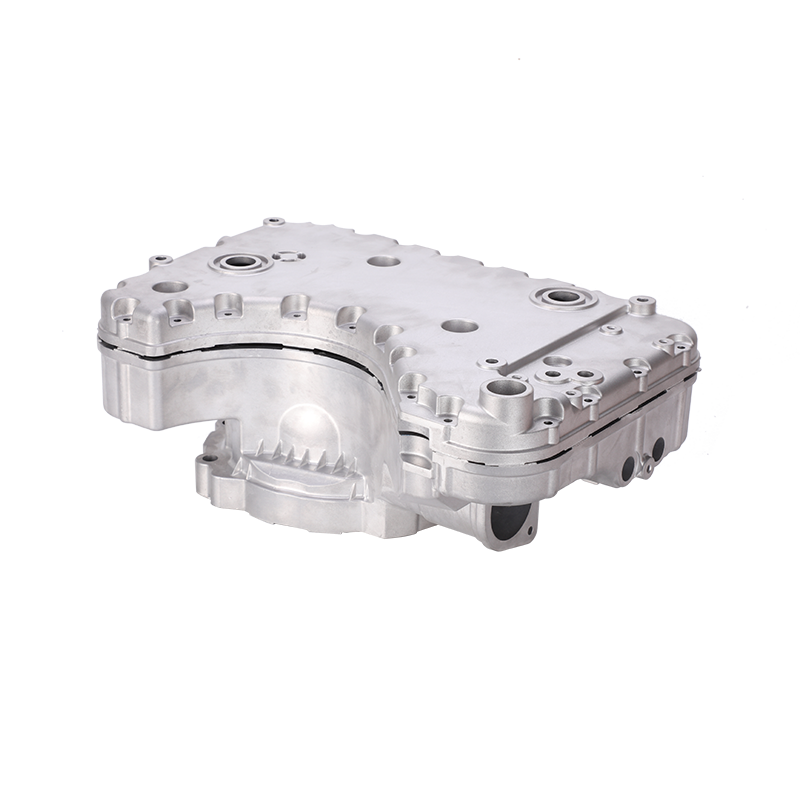
Per i programmi EV l’argomento è semplice: ogni chilogrammo rimosso dalla carrozzeria, dal telaio o dal gruppo propulsore riacquista autonomia, e la pressofusione fornisce geometrie complesse in un colpo solo invece di diverse parti in acciaio saldate. Gli involucri delle batterie aggiungono un secondo requisito oltre al peso: prestazioni in caso di collisione e tenuta, motivo per cui la progettazione di alloggiamento e coperchi della batteria ormai è un argomento a sé stante.
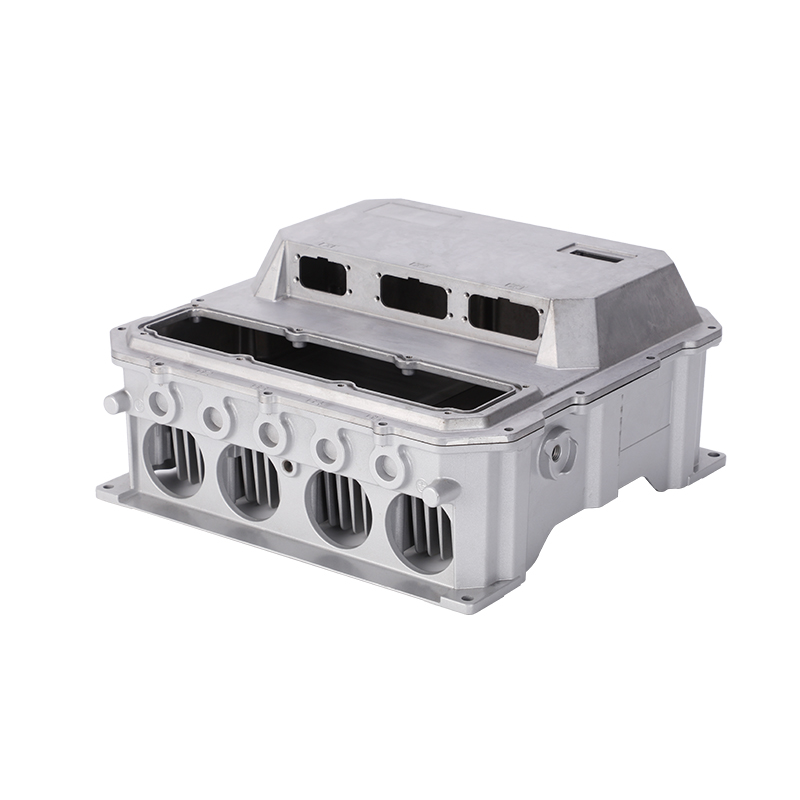 Alloggiamento e copertura della batteria per automobili elettriche/nuove energie Alloggiamento e copertura della batteria per automobili elettriche/nuove energie Visualizza il prodotto →
La lega riciclata funziona in questo caso purché l'involucro superi la stessa verifica di tenuta e meccanica di una parte in metallo primario.
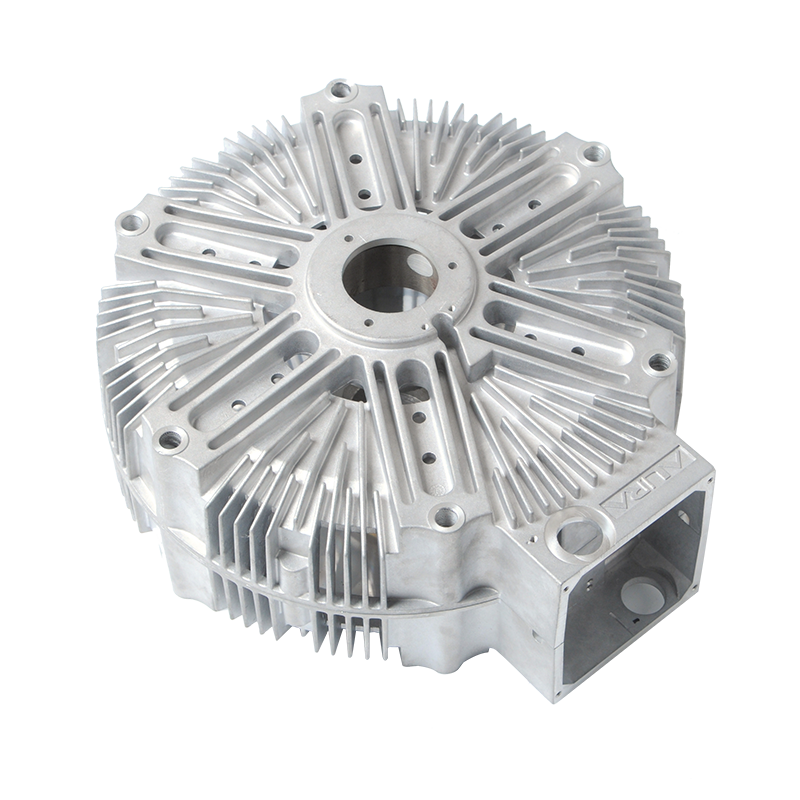
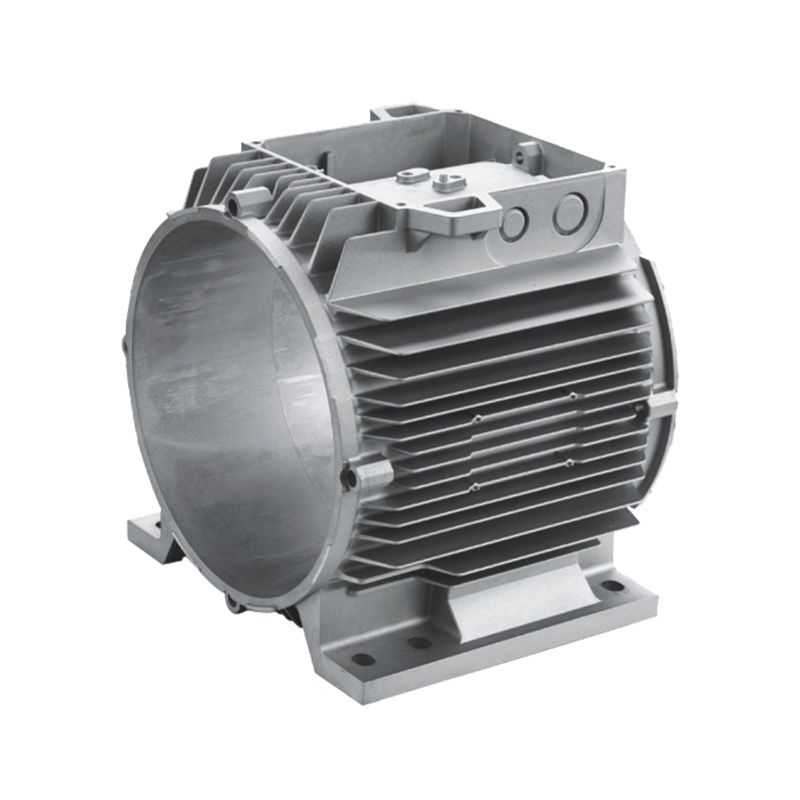
I dissipatori di calore, gli alloggiamenti dei lampioni a LED e le custodie dei dispositivi elettronici di potenza racchiudono la maggior parte del loro valore di sostenibilità nella durata di servizio, non nella percentuale di materia prima. Un dissipatore di calore pressofuso con una disposizione delle alette ben progettata funziona a temperature più basse e una parte più fredda di solito dura più a lungo.
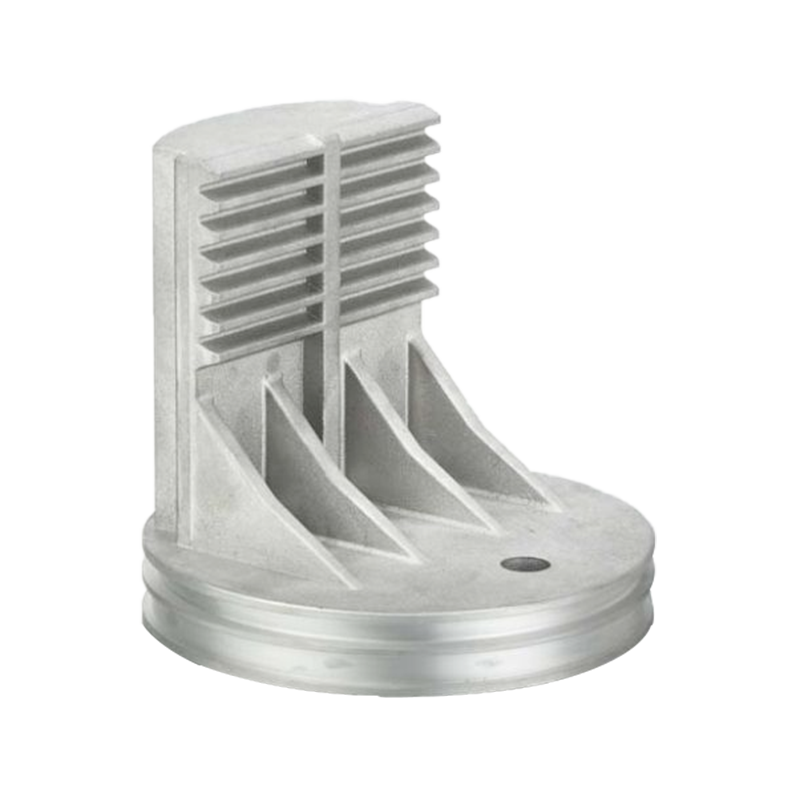
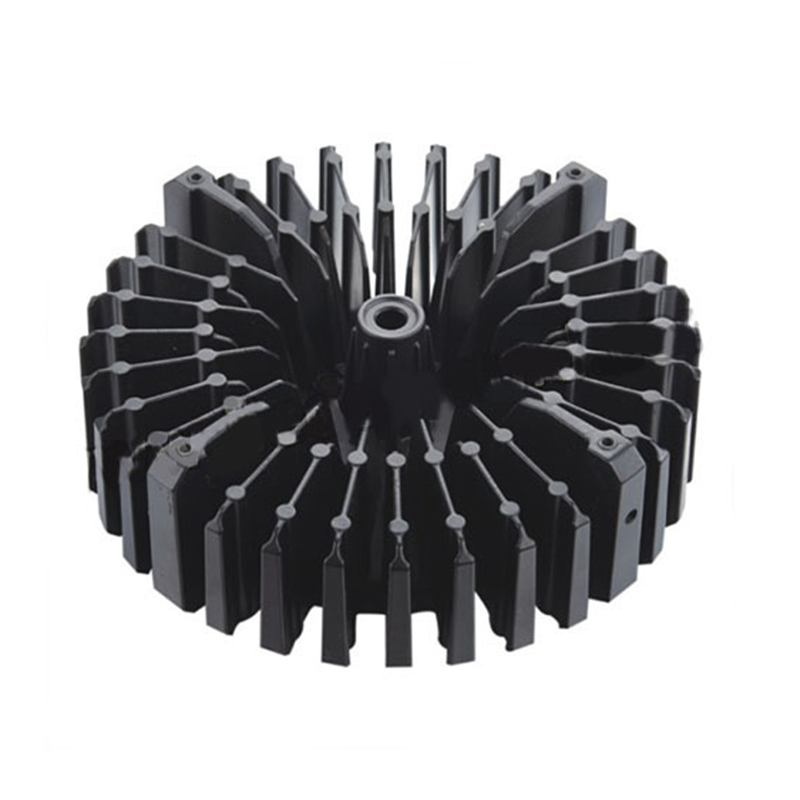 Dissipatore di calore in pressofusione per dispositivi elettrici, automobili e attrezzature industriali Dissipatore di calore in pressofusione per dispositivi elettrici, automobili e attrezzature industriali Visualizza il prodotto →
Laddove una parte è destinata a durare dieci anni o più, la finitura e la distribuzione dello spessore delle pareti di solito superano tutto ciò che un acquirente può ancora inseguire nella cifra del contenuto riciclato. Estendere la vita utile è spesso la soluzione più economica per ridurre le emissioni di carbonio.
Un preventivo è comparabile solo se ogni fornitore propone la stessa quantità. Per un programma di alluminio riciclato, questi articoli appartengono alla confezione:
L'ultimo elemento è quello che la maggior parte degli acquirenti dimentica e spesso determina se la cifra del contenuto riciclato sul certificato è reale.
Non da solo. Una fusione riciclata controllata che soddisfa la gamma chimica del grado offre la stessa resistenza alla trazione e durezza del metallo primario. Il rischio è l’accumulo di oligoelementi: il ferro riduce la duttilità e la conduttività termica, mentre lo zinco e il rame si accumulano quando i flussi di rottami vengono mescolati.
A volte, ma non in modo affidabile. I prezzi dei lingotti secondari seguono la disponibilità dei rottami e i flussi certificati e segregati possono comportare un premio quando la domanda è elevata. I risparmi prevedibili risiedono nella contabilità dell’energia e del carbonio piuttosto che nel prezzo dei metalli.
Per gli alloggiamenti, le coperture e i dissipatori di calore delle classi ADC12 e A380, oggigiorno il contenuto post-consumo è compreso tra il 40% e il 70%. Le operazioni a circuito chiuso con flussi di rottami dedicati possono raggiungere livelli più alti, ma il limite è fissato dal controllo della chimica, non dall’ambizione.
Influisce sulla durata, che di solito conta di più. Una parte rivestita che sopravvive quindici anni sul campo ha un impatto annuale inferiore rispetto ad una parte non trattata sostituita due volte nello stesso periodo.
La tendenza alla pressofusione dell’alluminio riciclato non riguarda realmente una nuova lega. Si tratta di quattro funzionalità poco affascinanti: flussi di scarti separati, controllo della chimica del calore, strumenti che mantengono bassi i rapporti di scarto e documentazione che un team di approvvigionamento può controllare senza una catena di posta elettronica di follow-up.
Ningbo Jieda Moulding and Machine ha costruito stampi per pressofusione di alluminio e fusioni di precisione nel cluster della pressofusione di Ningbo dal 1987, combinando la produzione interna di utensili con fusione, lavorazione CNC e finitura in un'unica operazione certificata IATF 16949. Se il tuo prossimo programma prevede un obiettivo di contenuto riciclato, gli strumenti e la disciplina di fusione devono essere pianificati insieme ed è più facile iniziare presto la conversazione.
SEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano