Contenuto
Un corpo della valvola di controllo che mantiene la prova di pressione presso il pressofuso e poi si trascina sul banco dell'attuatore 2.000 cicli dopo di solito non è un difetto. Si tratta di un disaccordo sui dati: la fusione è stata misurata da una superficie della linea di giunzione che il macchinista non ha mai toccato e la sede è finita a 0,15 mm dall'asse presupposto dal modello di flusso.
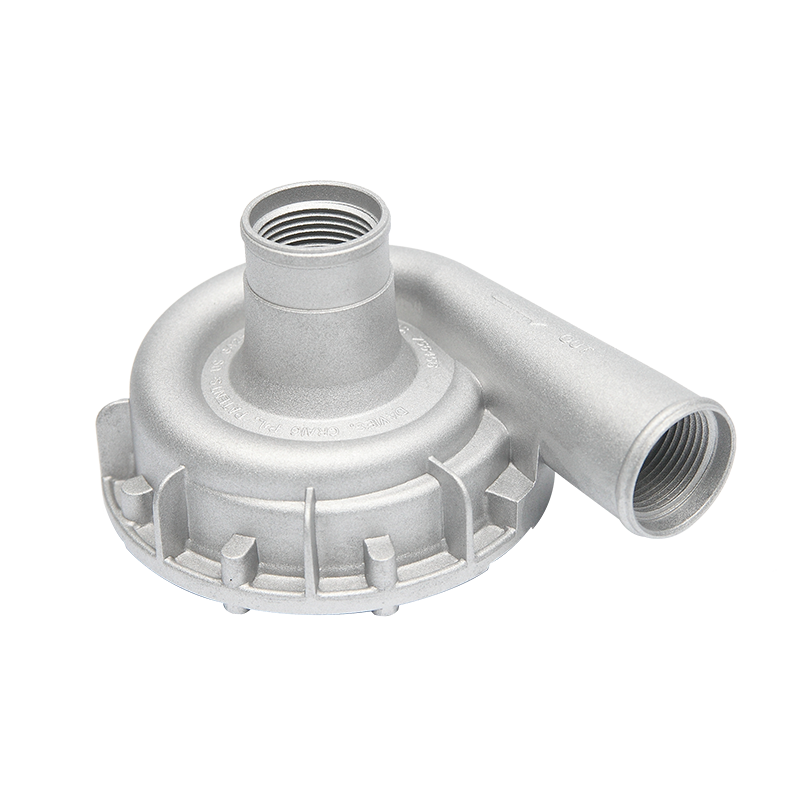
La risposta breve è acquistare la pressofusione di alluminio e la lavorazione CNC come un unico pacchetto e congelare i riferimenti di lavorazione prima che lo stampo venga tagliato. Tutto ciò che non puoi trattenere in un dispositivo dovrebbe essere invece progettato nel getto. Quello che segue è come tutto ciò si svolge nella pratica per i corpi valvola: scelta della lega, disposizione dello stampo, operazioni di lavorazione che impostano effettivamente la geometria della sede e criteri di accettazione che vale la pena scrivere in un ordine di acquisto.
L'alluminio è la scelta predefinita per i corpi delle valvole di controllo perché lo stesso involucro è circa il 60% più leggero della ghisa e circa il 65% più leggero dell'ottone e non necessita di placcatura per sopravvivere a un normale utilizzo di acqua, glicole o aria compressa. La pressofusione ad alta pressione consente inoltre di perforare i passaggi di ingresso e uscita e la base di montaggio dell'attuatore in un solo colpo, eliminando perforazioni, brasature o una seconda fase di assemblaggio.
La limitazione è la tenuta alla pressione. L'intrappolamento del gas durante la pressofusione ad alta pressione lascia microporosità che un test in aria a 1–2 bar non sarà in grado di rilevare, ma un colpo d'ariete a 16 bar sì. Per un corpo che deve sigillare, le specifiche sensate sono il riempimento assistito dal vuoto, un generoso volume di troppo pieno, 0,5 mm di materiale lasciato su ogni superficie di tenuta e un test di pressione al 100% prima del primo taglio. Anche la scelta della lega è importante: ADC12 e A380 si versano bene e si puliscono in lavatrice, l'A360 è più tenace e resistente alla corrosione e nessuna fusione convenzionale ad alta pressione dovrebbe essere venduta come trattata termicamente T6.
Il punto in cui l'alluminio si ferma è il vapore vivo, i rivestimenti chimici aggressivi e il servizio a cicli elevati in cui il sedile assorbe l'intera forza di chiusura. In questi casi il corpo in alluminio rimane e il rivestimento - anello della sede, disco, guida dello stelo - è inserito in acciaio inossidabile o bronzo. Questa è una decisione di progettazione piuttosto che di casting, e appartiene alla riunione del DFM, non al reparto sinistri.
I target di riferimento appartengono al disegno di fusione, non alla progettazione delle attrezzature dell'officina meccanica. La disposizione realizzabile prevede due cuscinetti lavorati sul lato della linea di giunzione, una faccia dell'estremità della sporgenza e due fori centrali, contrassegnati A, B e C, con la fustellatura in modo che tali caratteristiche siano stabili e raggiungibili nella prima operazione. Questa singola decisione sposta più valvole da "perdite di tenuta sul 3% delle unità" a un normale Pareto rispetto a qualsiasi aggiornamento della lavorazione.
La disposizione del cancello e del troppopieno controlla la porosità che il taglio del sedile esporrà successivamente. Tenere il biscotto e i corridori lontani dalla sporgenza dell'anello della sede, bilanciare il raffreddamento attorno al foro in modo che la fusione non si raffreddi in un ovale e consentire una parete extra attorno al foro dello stelo se tale foro verrà rivestito. I perni dell'estrattore non devono appoggiarsi su una superficie di tenuta o su una superficie della guarnizione: un segno di espulsione di 0,05 mm indica un percorso di perdita una volta applicato il rivestimento su di esso.
La saldatura è l'altro rischio legato agli utensili. L'alluminio tirato su un corpo valvola è un problema di raffreddamento e di superficie dello stampo molto più spesso di un problema della macchina di colata, e il design dello stampo può impedire la maggior parte della saldatura dei metalli molto prima che venga versato il primo campione.
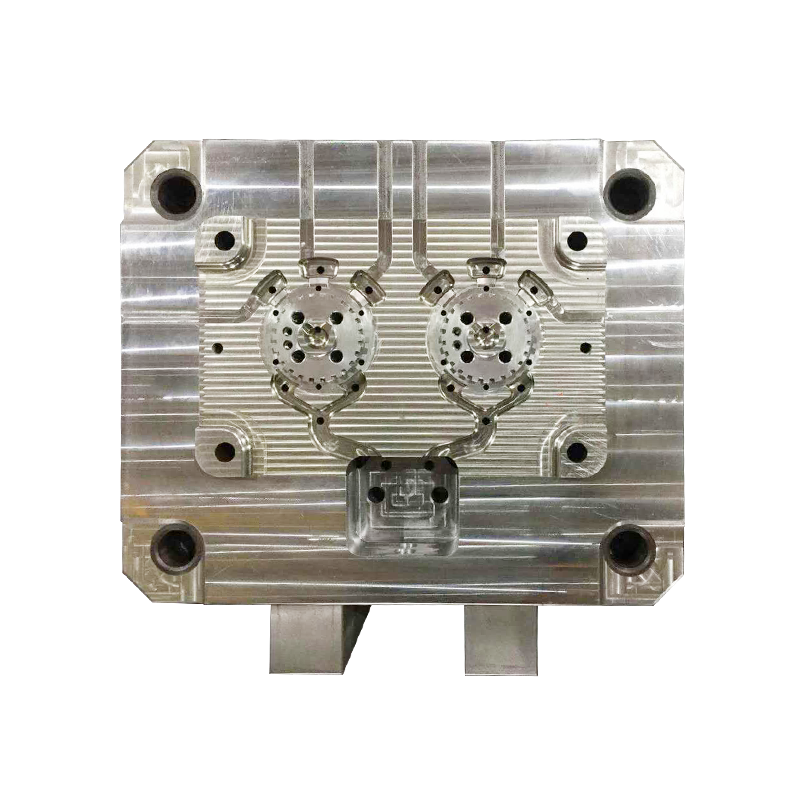
 Stampi personalizzati per pressofusione di alluminio per la produzione ad alta pressione Laddove la progettazione dello stampo deve impedire la saldatura e supportare riferimenti di lavorazione stabili, questi stampi personalizzati includono la selezione della lega e la simulazione del flusso. Visualizza il prodotto →
Durante l'operazione si dovrebbero lavorare i tamponi di riferimento e la faccia della flangia da sporgenze grezze; l'operazione due dovrebbe essere posizionata solo su quelle superfici lavorate. Se entrambe le operazioni si trovano su superfici di fusione grezze, la tolleranza di fusione viene aggiunta due volte alla tolleranza di lavorazione e la relazione tra foro e sede varia da campione a campione.
Laddove la geometria lo consenta, la sede, il foro e la guida dello stelo devono essere rifiniti senza riserrare. L'alesatura su un centro di lavoro CNC mantiene un'eccentricità totale di 0,02–0,03 mm tra la sede e il foro dello stelo; dividere il posto in un secondo apparecchio in genere lo raddoppia. La planarità della sede di 0,02 mm con Ra 1,6 µm sulla fascia di contatto è ciò che consente il montaggio senza lappatura manuale.
Avvitare le porte dopo averle affacciate in modo che la filettatura rimanga perpendicolare alla faccia della guarnizione e misurare la classe di filettatura 6H con un tappo anziché con l'occhio. Una planarità di 0,05 mm e Ra 3,2 µm sulla faccia della flangia sigilla una guarnizione standard. Quando la verniciatura a polvere segue la lavorazione, tappare le filettature, mascherare la sede e la superficie della flangia e controllare la temperatura di polimerizzazione in modo che il rivestimento non penetri nel foro.
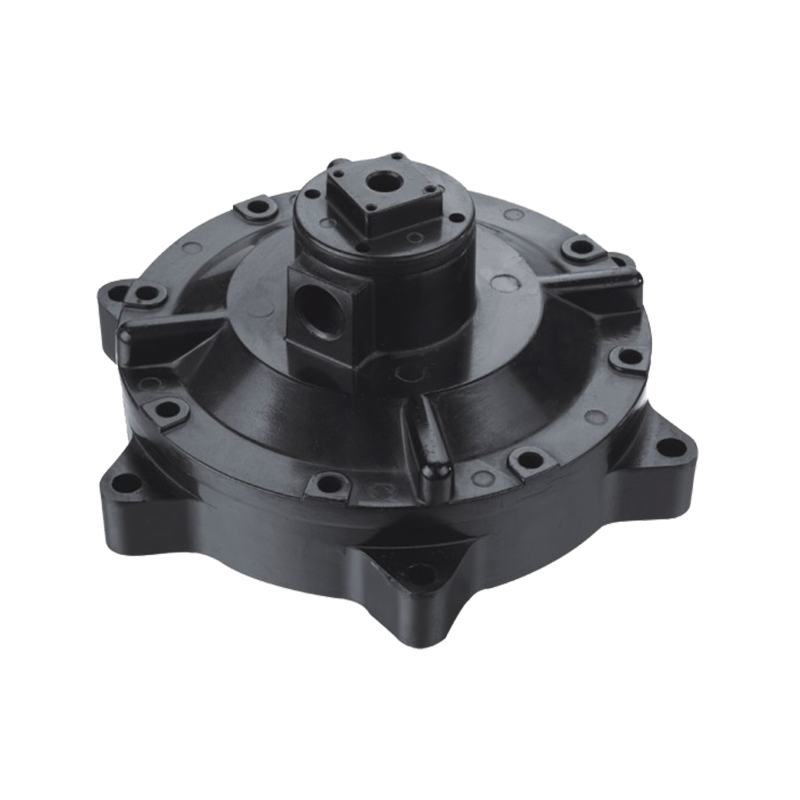
 Valvole di controllo in alluminio pressofuso con lavorazione meccanica e verniciatura a polvere Per i gruppi di controllo del flusso che richiedono filettature con porte quadrate, facce della flangia sigillate e verniciatura a polvere mascherata, queste valvole in alluminio pressofuso sono realizzate su disegno. Visualizza il prodotto →
| Caratteristica | Condizioni come da fusione | Dopo la lavorazione CNC | Perché è importante |
|---|---|---|---|
| Diametro del foro della valvola | ±0,25–0,40 mm | IT7, ±0,015–0,025 mm | Imposta il coefficiente di flusso e il gioco dello stelo |
| Superficie di contatto sede/disco | Non formato | Planarità 0,02 mm, Ra 1,6 µm | Si spegne senza sfiorare le mani |
| Eccentricità tra sede e stelo | Non applicabile | 0,03 mmTIR | Previene il carico laterale e l'usura precoce del sedile |
| Filettatura della porta | Foro carotato | Filettatura M, classe 6H | Percorso della perdita sul raccordo |
| Superficie di tenuta della flangia | Materiale da 0,3–0,5 mm | Planarità 0,05 mm, Ra 3,2 µm | Guarnizione di tenuta alla pressione nominale |
| Muro nella cavità di pressione | Minimo nominale 3,0 mm | Invariato | Margine di scoppio e tenuta alla pressione |
Due note sulla lettura di questo. Qualunque cosa nell'ultima colonna dovrebbe essere misurabile durante l'ispezione finale: se un valore non può essere misurato con uno strumento effettivamente posseduto dall'ispettore, non appartiene al disegno. Inoltre, il sovrametallo è un costo di lavorazione: tagliare 0,5 mm da ogni superficie di tenuta richiede tempo, quindi specificalo dove merita il suo posto.
Sì, con fusione sotto vuoto, parete minima nella cavità di pressione di 3 mm e prova di pressione al 100% a 24 bar prima della lavorazione. Al di sopra di tale valore, o in caso di cicli rapidi, un foro con manicotto e un anello di sede inserito rappresentano la strada più sicura.
Perché la superficie grezza sopporta la tolleranza della trafila e la sua usura. Il posizionamento su riferimenti lavorati impedisce innanzitutto alla sede di ereditare 0,3 mm di variazione di spoglia e ritiro, che è esattamente l'errore che si manifesta come un attuatore di trascinamento.
Solo quando il mascheramento è allentato. Le filettature, la sede e il piano della flangia devono essere tappati o nastrati; la superficie del sedile rivestita non si sigilla e il ritaglio di solito interrompe il rapporto di foratura che hai pagato per stabilire.
Jieda mantiene l'officina stampi, le celle di colata da 200-1600 t, i centri di lavoro CNC e la linea di verniciatura a polvere a Beilun, Ningbo, secondo la norma IATF 16949. Per un corpo valvola che conta, perché la chiamata di riferimento, il taglio della sede e la maschera di rivestimento rientrano tutti nello stesso sistema di qualità invece di essere negoziati tra tre fornitori quando si presenta una perdita.
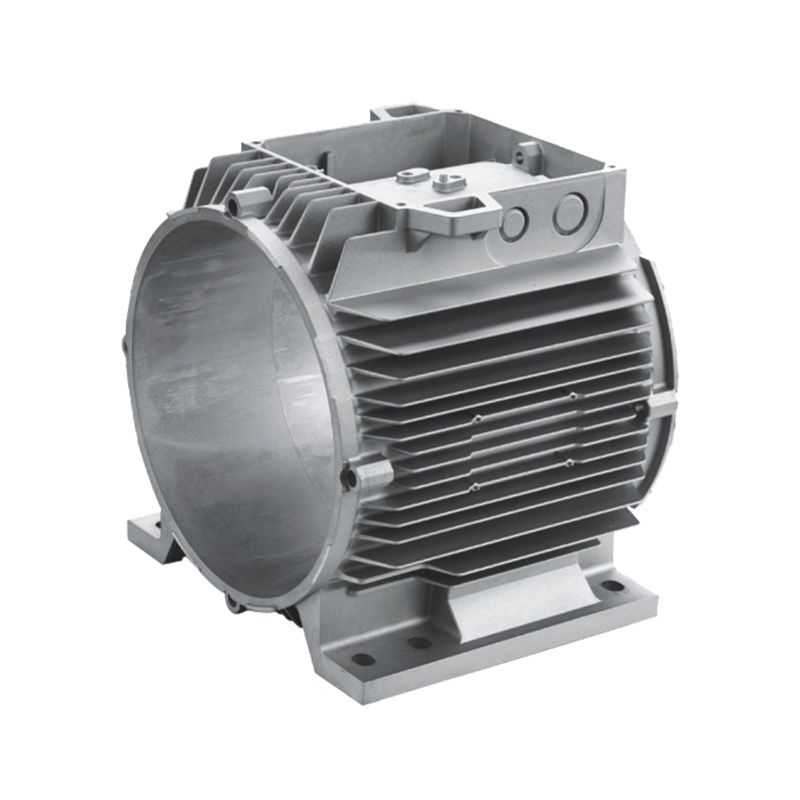
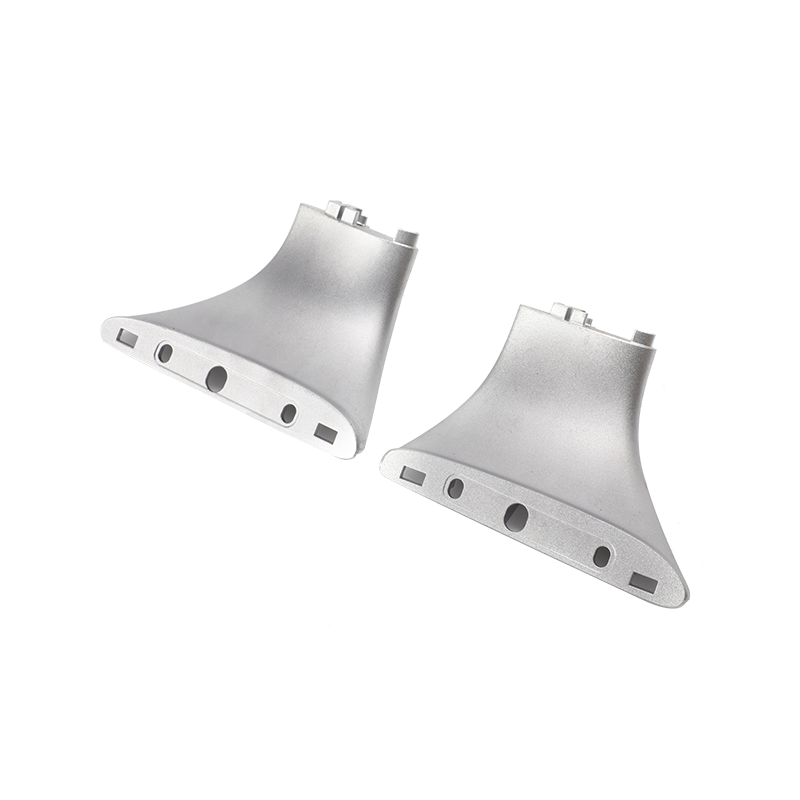
Se stai acquistando un corpo valvola o un altro pezzo fuso lavorato, il parti in pressofusione di alluminio gamma riporta le geometrie già in produzione. Invia il disegno, la pressione nominale e il mezzo e chiedi uno schema di dati insieme al preventivo: un preventivo senza uno è un prezzo, non un piano.
SEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano