Contenuto
Scegli la pressofusione queo hai bisogno di migliaia di parti metalliche identiche a pareti sottili a un basso costo per pezzo. Scegli la lavorazione CNC per prototipi e pezzi unici con tolleranze strette, la fusione in sabbia per lotti molto grandi o molto piccoli e lo stampaggio a iniezione quando la plastica è accettabile.
Questi intervalli batch sono regole pratiche. Il vero punto di pareggio dipende dal peso del pezzo, dalla geometria, dalla lega e dalla tolleranza, quindi confermalo con un preventivo.
La pressofusione è un processo che inietta il metallo non ferroso fuso in uno stampo di acciaio temprato ad alta pressione, quindi espelle una parte dalla forma quasi perfetta in pochi secondi. Poiché lo stampo viene riutilizzato decine di migliaia di volte, il costo elevato degli utensili viene distribuito su ogni parte e il costo per pezzo diminuisce drasticamente all’aumentare del volume.
Ningbo Jieda Moulding & Machine costruisce stampi per pressofusione di alluminio e pezzi di precisione dal 1987 a Beilun, Ningbo. Esplora il nostro stampi per pressofusione , parti in pressofusione di alluminio and parti in pressofusione di zinco .
La pressofusione offre il costo del metallo per pezzo più basso in termini di volume, ma richiede le attrezzature iniziali più elevate tra i processi metallici. La tabella seguente mostra i valori tipici per aiutarti a selezionare un processo.
| Fattore | Pressofusione | Lavorazione CNC | Colata in sabbia | Stampaggio ad iniezione |
|---|---|---|---|---|
| Migliore dimensione del lotto | 3.000 to millions | da 1 a 500 | da 1 a 1.000 | 5.000 to millions |
| Costo per parte a volume | Basso | Alto | Medio | Molto basso |
| Tipico muro minimo | Circa 1,0-2,5 mm di alluminio, fino a 0,5 mm di zinco | Circa 0,5-1,0 mm | Circa 3-6 mm | Da 0,5 a 3 mm circa |
| Finitura superficiale (Ra) | Da 1,6 a 3,2 micrometri come fuso | Da 0,4 a 3,2 micrometri | Da 6,3 a 25 micrometri | Da 0,1 a 1,6 micrometri |
| Materiali | Leghe di alluminio, zinco, magnesio, rame | Quasi tutti i metalli o le plastiche | Ferro, acciaio, alluminio, bronzo | Termoplastici e alcuni termoindurenti |
| È tempo di iniziare le prime parti | Circa 6-12 settimane | Giorni | Circa 2-4 settimane | Circa 4-10 settimane |
Il CNC vince con poche centinaia di parti e la pressofusione vince una volta che il costo degli utensili viene distribuito su migliaia di pezzi. Il CNC rimuove il materiale dalla billetta solida, mentre la pressofusione forma la forma in un colpo solo.
A titolo illustrativo, un complesso alloggiamento in alluminio ricavato dalla billetta può impiegare dai 20 ai 40 minuti su un centro di lavorazione e rimuovere più della metà del metallo di partenza. Lo stesso alloggiamento, pressofuso, esce dalla macchina in meno di due minuti e necessita solo di una leggera finitura sulle superfici critiche.
La fusione in sabbia vince in termini di dimensioni delle parti e lotti piccoli, mentre la pressofusione vince in termini di precisione, qualità della superficie e velocità. Gli stampi per la sabbia sono economici e usa e getta, ma ogni stampo viene utilizzato una volta.
La pressofusione e lo stampaggio a iniezione seguono la stessa logica, uno stampo in acciaio riutilizzabile riempito sotto pressione, ma la pressofusione produce parti in metallo e lo stampaggio a iniezione produce parti in plastica. La domanda decisiva è se la tua parte necessita di proprietà metalliche.
Molti prodotti utilizzano entrambi: un telaio in alluminio pressofuso per resistenza e raffreddamento, avvolto in coperture in plastica stampata a iniezione.
La pressofusione diventa l'opzione di metallo più economica quando il lotto supera i 3.000 pezzi circa. Il grafico mostra dove ciascun processo solitamente ha senso finanziario su scala logaritmica.
Jieda progetta lo stampo e produce la parte pressofusa sotto lo stesso tetto, quindi un team possiede attrezzature, fusione, lavorazione e finitura. Sfoglia una selezione dei nostri lavori qui sotto.
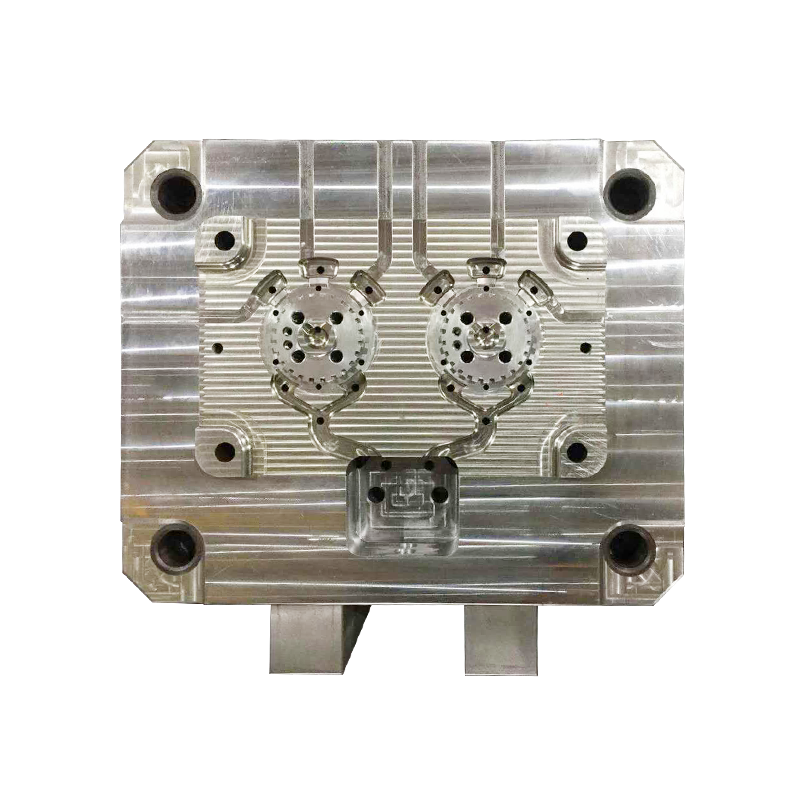 Stampi per pressofusione di alluminio personalizzati ad alta pressione Stampo per pressofusione
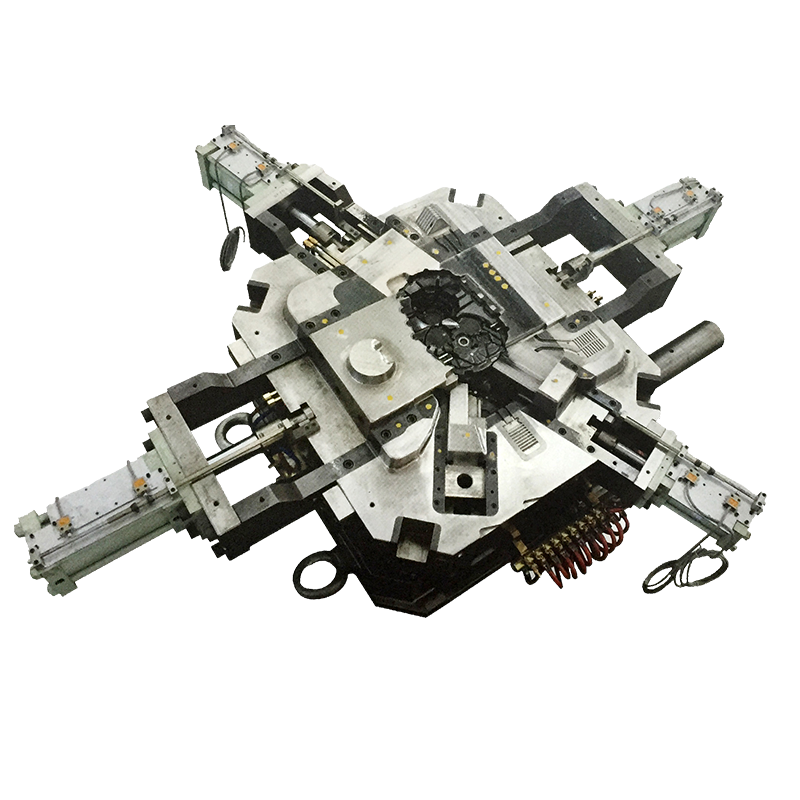 Stampi per pressofusione di zinco personalizzati ad alta precisione Stampo per pressofusione
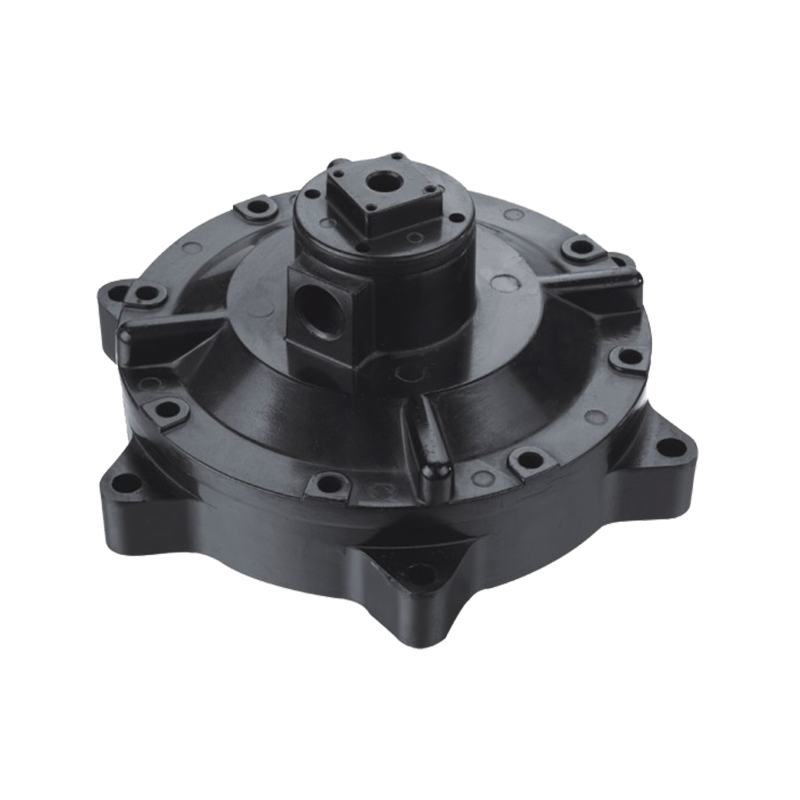
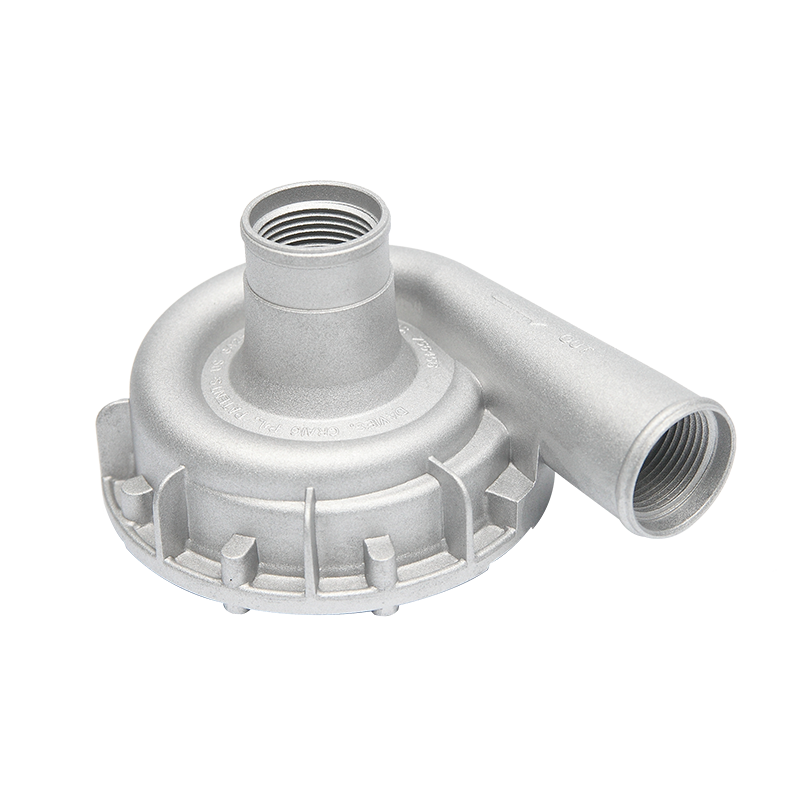 Pompa dell'acqua leggera in pressofusione di alluminio, lavorata, facile installazione Parti in pressofusione di alluminio
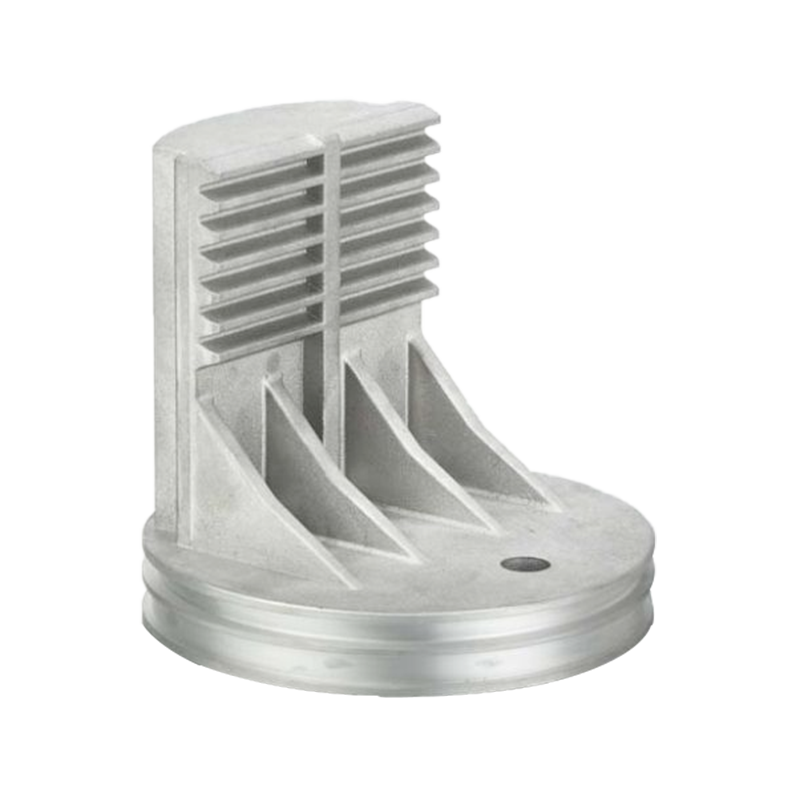
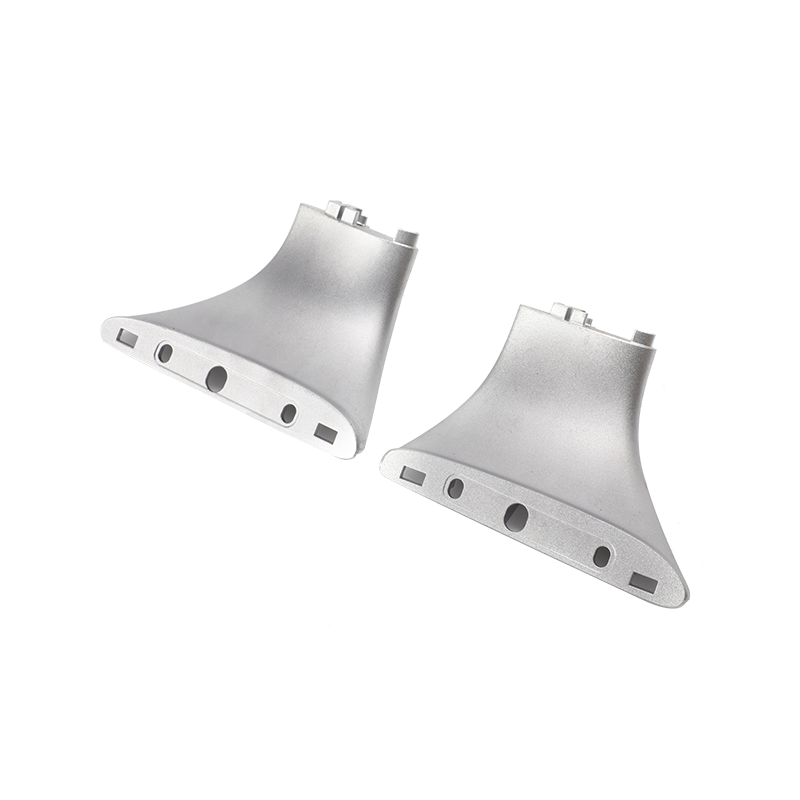 Staffa di supporto per portapacchi per auto in pressofusione di zinco Parti in pressofusione di zinco
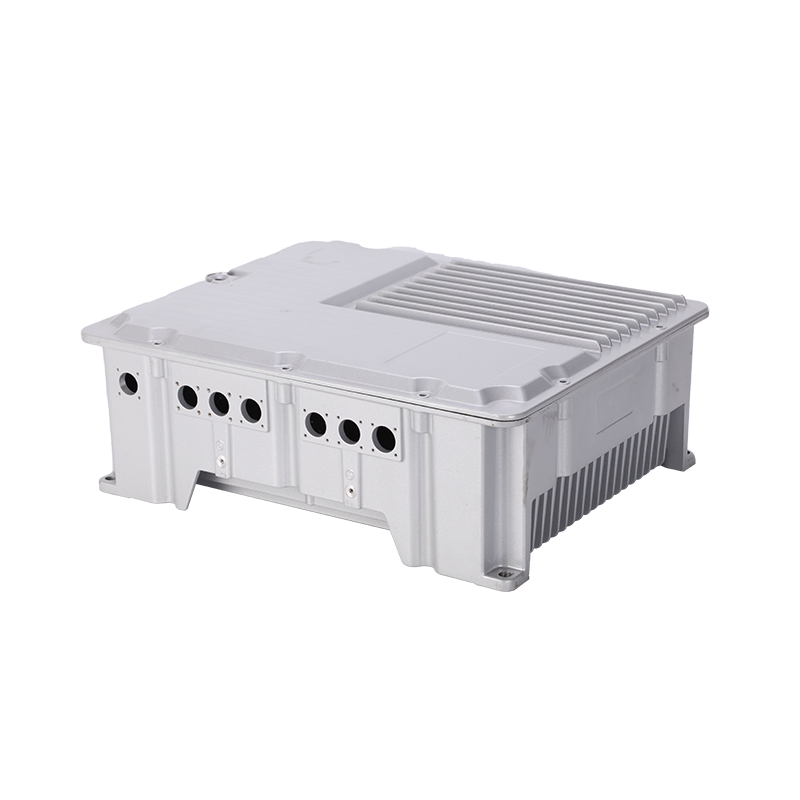
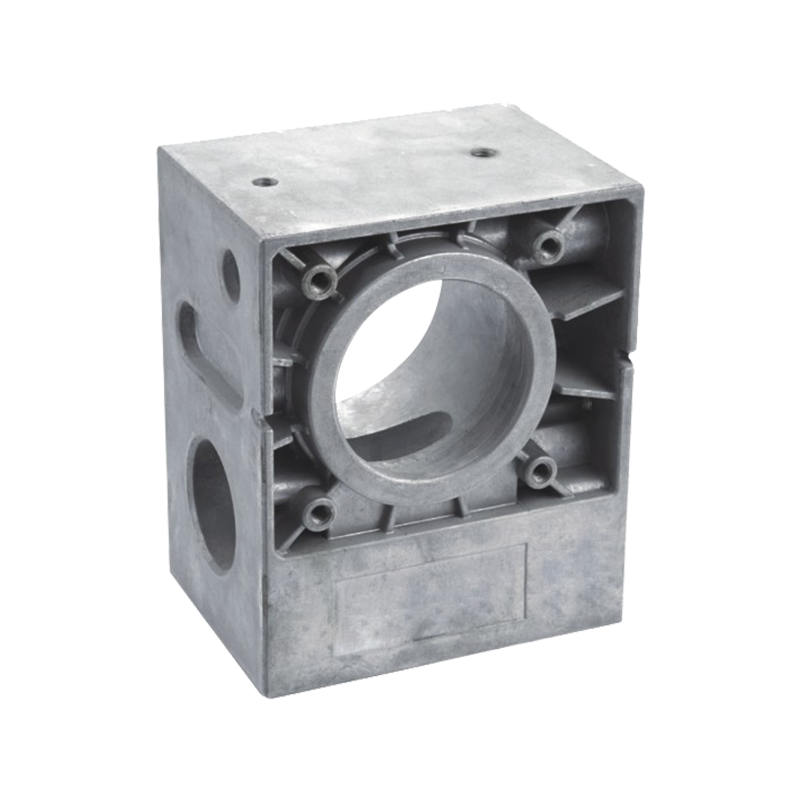 Alloggiamento per porta operatore industriale o cambio carrello elevatore in pressofusione di alluminio Alloggiamenti del cambio
Decidi prima in base al volume annuale, poi alla geometria, quindi al materiale, perché il volume da solo elimina metà delle opzioni. Usa le quattro carte come filtro rapido.
Il percorso più conveniente per le parti metalliche di precisione è solitamente la pressofusione per la forma e il CNC solo per le caratteristiche critiche. Ciò riduce i tempi di lavorazione e garantisce accoppiamenti stretti su fori, filettature e superfici di tenuta.
L'analisi del flusso CAD, CAM e CAE prevede la porosità e le chiusure fredde prima che l'acciaio venga tagliato.
La lega fusa riempie lo stampo sotto pressione e la parte viene espulsa.
Cancelli, guide e bave vengono rimossi dalla fusione grezza.
Fori, filettature e superfici di tenuta sono lavorati con tolleranza finale.
Viene applicata l'anodizzazione, la verniciatura a polvere o la placcatura. Leggi il nostro Guida alla richiesta di offerta di anodizzazione .
Controlli dimensionali e prove di tenuta o pressione confermano ogni lotto.
L'errore più costoso è scegliere un processo in base al prezzo del prototipo anziché al volume di vita. Evita questi cinque modelli.
Una richiesta di offerta completa consente al fornitore di consigliare il processo giusto e di quotarlo in un unico ciclo. Invia insieme i seguenti elementi.
Sì, a volume. La pressofusione di solito diventa più economica quando il lotto raggiunge poche migliaia di pezzi, mentre il CNC è più economico per poche centinaia di pezzi o meno.
Non da solo. Le tolleranze di fusione sono più larghe rispetto alle tolleranze lavorate, quindi le caratteristiche critiche vengono solitamente rifinite dal CNC dopo la fusione.
La pressofusione generalmente conferisce una pelle più fine e densa su pareti sottili, ma il riempimento ad alta pressione può intrappolare la porosità del gas. Una buona progettazione del flusso dello stampo e una buona ventilazione riducono questo rischio per le parti strutturali.
A volte, per parti non strutturali con basso carico termico. Non può sostituire la pressofusione dove è richiesta dissipazione del calore, schermatura EMI o rigidità alla temperatura.
Invia il tuo disegno e il volume annuale e i nostri ingegneri ti diranno se la pressofusione, il CNC o un percorso ibrido offrono il costo totale più basso. Scopri di più sul nostro Servizio OEM e ODM oppure controlla il Domande frequenti .
Richiedi un preventivoSEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano