Contenuto
Il rivestimento in polvere sopravvive su una pressofusione di alluminio quando tre cose si allineano: una pelle densa senza porosità esposta, un rivestimento di conversione che si lega effettivamente e un programma di polimerizzazione abbinato alla lega e allo spessore della parete. Prendili tutti e tre e una pellicola di poliestere da 70 µm resisterà per 1.000 ore di nebbia salina neutra. Se ne salta uno, di solito il pretrattamento su una parte con porosità superficiale, e la stessa polvere si stacca nel giro di poche centinaia di ore.
Questa è la risposta breve. La versione più lunga conta di più per gli acquirenti, perché la verniciatura a polvere è spesso citata come una singola voce, "nera, opaca, da 60 a 80 µm", senza nessuna delle variabili che decidono se una finitura sopravvive a tre inverni o tre settimane. Quello che segue è ciò che controlla il fonditore, ciò che controlla il verniciatore e dove i due si incontrano in un ordine di acquisto.
La verniciatura a polvere è un processo a secco. Una pistola carica particelle di poliestere o epossipoliestere, la parte messa a terra le attira e un forno le scioglie in una pellicola continua. L'adesione avviene attraverso due meccanismi contemporaneamente: una chiave meccanica dal profilo della superficie sabbiata e un ponte chimico dallo strato di pretrattamento. I getti possono ottenere entrambe le cose, ma le ottengono in modo diverso rispetto al profilo o alla lamiera estrusa.
Una pressofusione arriva con una pelle sottile a grana fine su un interno più ruvido e poroso. La sabbiatura deve tagliare la pelle della fusione senza aprire i pori sottostanti, motivo per cui i mezzi, la pressione e il tempo di permanenza meritano un posto nelle specifiche piuttosto che un'alzata di spalle. A380 e ADC12 rispondono entrambi bene all'ossido di alluminio nell'intervallo di grana da 120 a 180 a pressione moderata; un supporto troppo grossolano su un alloggiamento a parete sottile arrotonda i bordi e apre la porosità in un unico passaggio.
Il contenuto di silicio è l'altro motivo per cui la polvere è la finitura predefinita sull'alluminio pressofuso. Le leghe per pressofusione ad alto contenuto di silicio vengono anodizzate in modo non uniforme, con la fase di silicio che diventa scura o si rifiuta del tutto di assorbire lo strato anodico. La polvere ricopre la stessa parte in modo uniforme, in qualsiasi colore, formando una pellicola che nasconde la trama della colata.
Una linea di polvere è una catena di decisioni e ognuna di esse si presenta successivamente come risultato dell'ispezione. Questi muovono maggiormente l'ago.
Esplodi su un profilo, quindi pulisci. La pulizia alcalina o acida seguita da un rivestimento di conversione, zirconio o titanio senza cromato per la maggior parte dei lavori di esportazione e cromato dove l'obiettivo della nebbia salina è grave, conferisce alla polvere una superficie su cui può aderire chimicamente. La disciplina del risciacquo è importante tanto quanto la chimica: i residui di risciacquo essiccati sotto una pellicola di polvere sono una delle cause più comuni di formazione di vesciche che compaiono solo dopo i cicli di umidità.
La pellicola accumulata sulle parti pressofuse in genere ha uno spessore compreso tra 60 e 90 µm. Al di sotto di 50 µm, la copertura sulla trama del getto si assottiglia nei punti più alti e le prestazioni in nebbia salina diminuiscono rapidamente. Al di sopra di circa 120 µm, le rotture da impatto e le interferenze del filetto diventano rischi reali. La polimerizzazione dura solitamente da 10 a 25 minuti a una temperatura del metallo compresa tra 163 e 204 °C, ed è la temperatura del metallo, non il display del forno, che conta.
Decidi la mascheratura prima del rivestimento, mai dopo. Le filettature, le superfici di accoppiamento, i fori dei cuscinetti, i cuscinetti di massa e qualsiasi elemento tenuto più stretto di circa ±0,1 mm devono essere mascherati. La nuova maschiatura dopo la polimerizzazione funziona, ma rimuove il rivestimento dai fianchi della filettatura e lascia un bordo grezzo che diventa il primo sito di corrosione sulla parte.
| Passo | Impostazione tipica | Cosa va storto se viene saltato |
|---|---|---|
| Mezzi di esplosione | Ossido di alluminio, grana da 120 a 180, pressione moderata | Chiave meccanica debole; il rivestimento si solleva sui bordi e sugli angoli |
| Pretrattamento | Rivestimento di conversione, copertura completa e uniforme | Vesciche e ritorno delle linee dello scriba durante la nebbia salina |
| Costruzione del film | Da 60 a 90 µm, misurati su una faccia con nome | Le zone sottili sopra la struttura della fusione si corrodono per prime |
| Cura | Temperatura del metallo da 163 a 204 °C, da 10 a 25 minuti | La polimerizzazione insufficiente produce una pellicola morbida con scarsa resistenza agli urti e ai solventi |
| Mascheramento | Filettature, fori, superfici di accoppiamento, tolleranze inferiori a ±0,1 mm | Interferenza nell'assemblaggio e rilavorazione a posteriori |
| Ispezione | Adesione a tratteggio incrociato, spessore, nebbia salina per lotto | Guasti scoperti dall'utente finale invece che dalla linea |
I problemi più costosi di verniciatura a polvere sui pressofusi non sono affatto problemi di rivestimento. Sono problemi di fusione: porosità interconnessa vicino alla superficie, gas intrappolato nel metallo o umidità depositata nei pori che si espande durante la polimerizzazione. Il risultato è un foro stenopeico, una bolla o un piccolo cratere che appare pochi minuti dopo che le parti hanno lasciato il forno, a quel punto la polvere si consuma e le parti vengono scartate fino a quando non vengono smontate.
La difesa del verniciatore è un passaggio di preriscaldamento. Portare le parti una volta a una temperatura superiore al picco di polimerizzazione, lasciare fuoriuscire il gas e l'umidità intrappolati, raffreddarli e quindi rivestirli. Ciò aggiunge un ciclo del forno e, su parti ad alta porosità, potrebbe essere necessario eseguirlo due volte. La difesa del fonditore si trova a monte: colata ad alta pressione assistita da vuoto, temperatura controllata dello stampo, ventilazione adeguata e fusione pulita e degasata. Le scelte di progettazione dello stampo che impediscono la saldatura e il riempimento turbolento riducono anche, non a caso, la porosità che rovina le finiture.
Laddove la porosità non può essere eliminata, attorno alle transizioni da spesso a sottile o alla fine del riempimento, il disegno dovrebbe indicarlo. Un sovrametallo di lavorazione da 0,3 a 0,5 mm su una faccia cosmetica rimuove spesso completamente la pelle porosa e conferisce al verniciatore una superficie solida, con un piccolo costo in termini di asportazione.
Gli acquirenti chiedono costantemente questo confronto, quindi eccolo qui in un unico posto.
| Finisci | Si adatta meglio ai pressofusi | Limiti su cui pianificare |
|---|---|---|
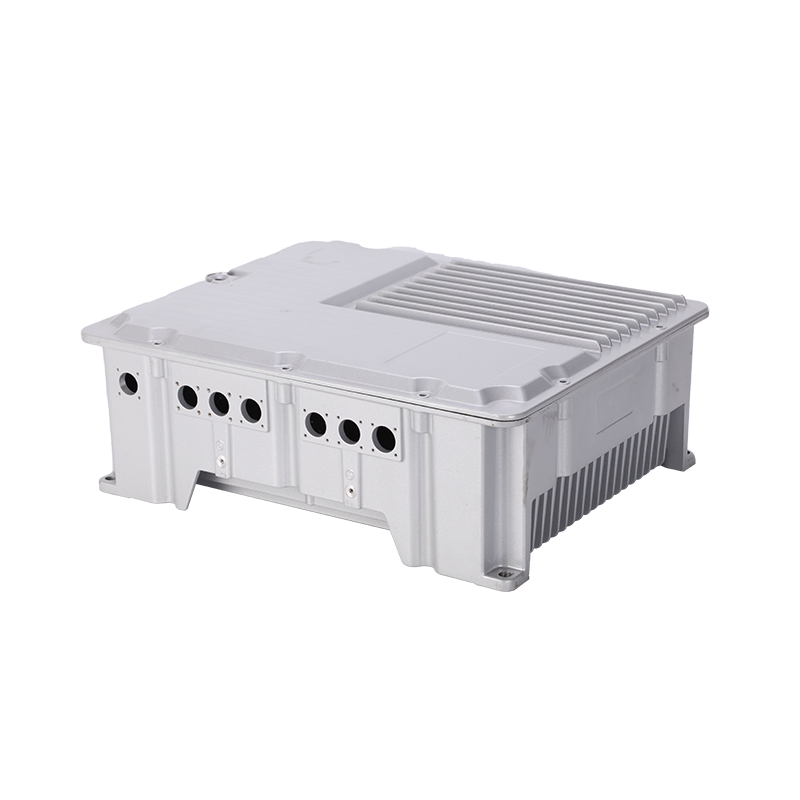
| Verniciatura a polvere (poliestere) | Contenitori, coperture, supporti cosmetici e protettivi; ampia gamma di colori e brillantezza | Cura at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Anodizzazione | Parti lavorate o a basso contenuto di silicio che richiedono un aspetto metallico e resistenza all'usura | Le leghe per pressofusione ad alto contenuto di silicio si anodizzano in modo non uniforme e si scuriscono; colori limitati |
| Vernice fresca | Cambi colore rapidi, tirature a basso volume, ritocchi sul campo | Durata inferiore della pellicola; manipolazione dei solventi; di solito ha bisogno di un primer |
| Rivestimento elettroforetico | Geometria complessa che richiede una copertura completa prima della finitura | Solo film sottili; tipicamente uno strato di base sotto polvere |
Per la maggior parte degli alloggiamenti fusi la decisione si restringe alla vernice in polvere rispetto a quella bagnata e di solito il risultato è determinato dal volume più il conteggio del colore. Un colore a volume di produzione favorisce la polvere; una dozzina di colori da cinquanta pezzi ciascuno favorisce la pittura.
Il finale raramente è il punto in sé. Protegge una parte che ha un altro lavoro da svolgere e l'applicazione decide quanto delle specifiche riguarda realmente la corrosione e quanto riguarda l'aspetto.
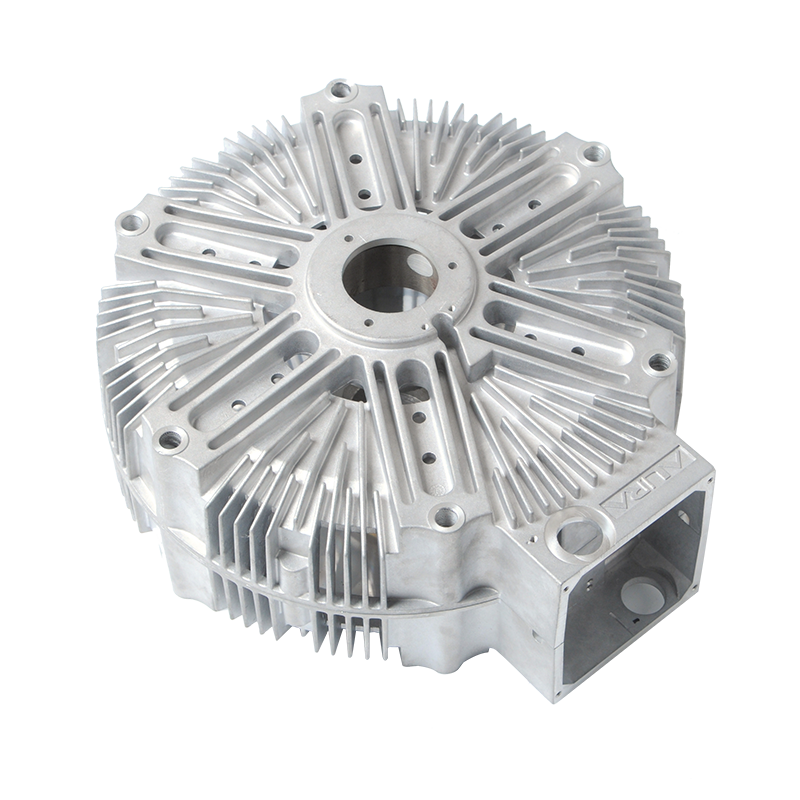
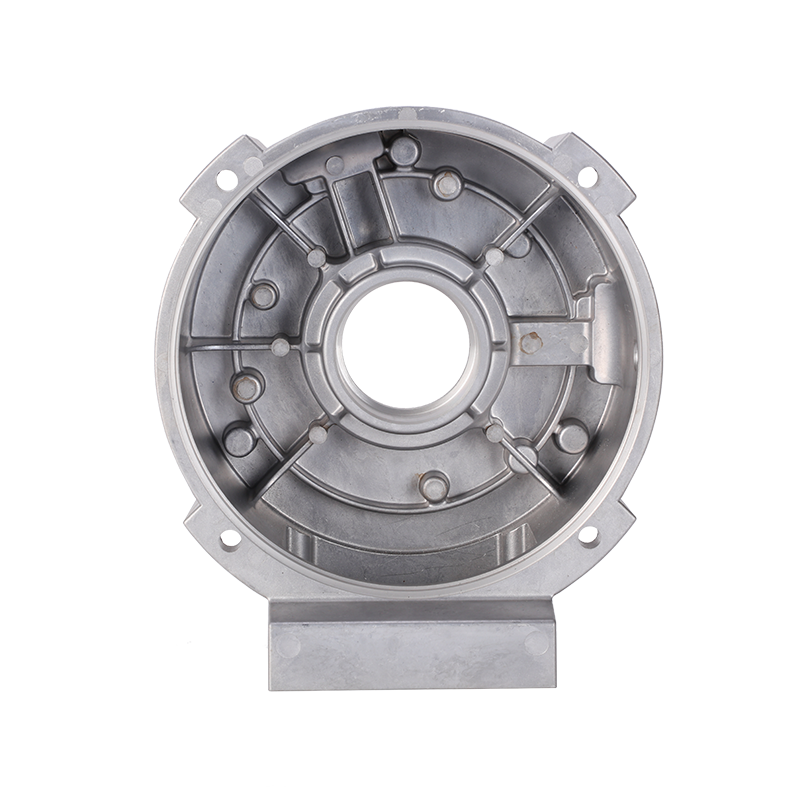
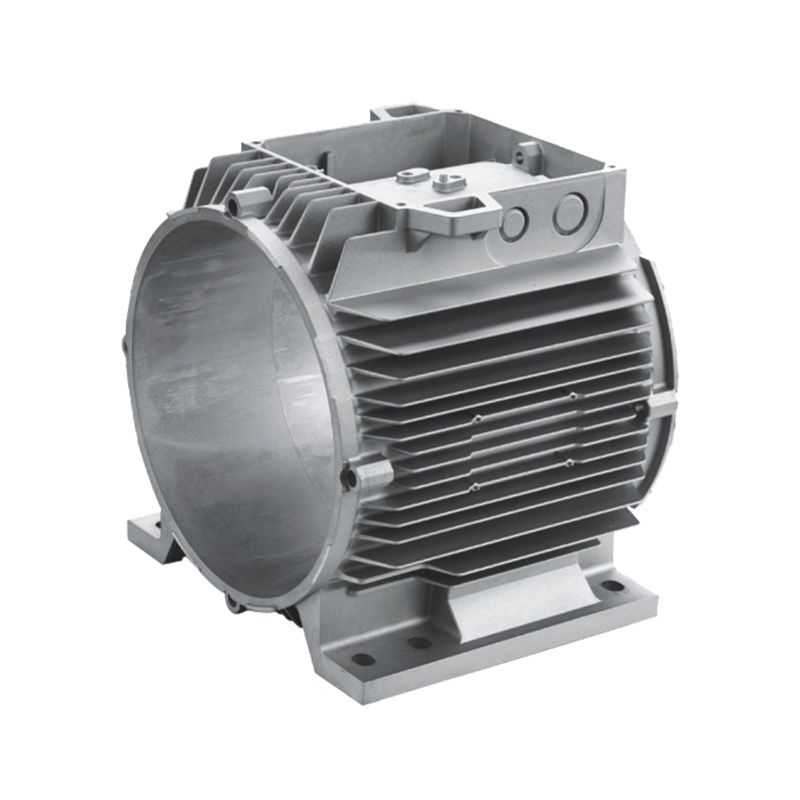
Gli alloggiamenti del motore e dello statore necessitano di protezione esterna dalla corrosione, sedi stabili dei cuscinetti e una pellicola che non si scheggia quando i lamierini vengono pressati. La polvere funziona bene perché mascherare il foro e la faccia di accoppiamento è semplice e la temperatura di polimerizzazione si adatta all'A380 grezzo.
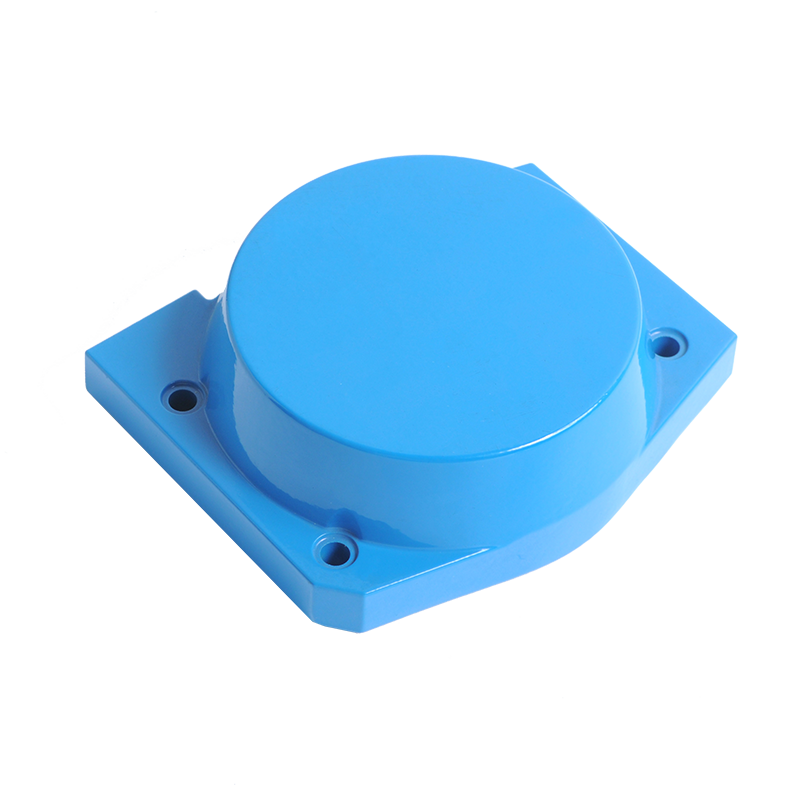
 Protezione motore in alluminio pressofuso con verniciatura a polvere Scudo terminale in alluminio pressofuso per motori sincroni e NEMA, che supporta l'alloggiamento dello statore con lavorazione CNC e verniciatura a polvere per resistenza alla corrosione. Visualizza il prodotto →
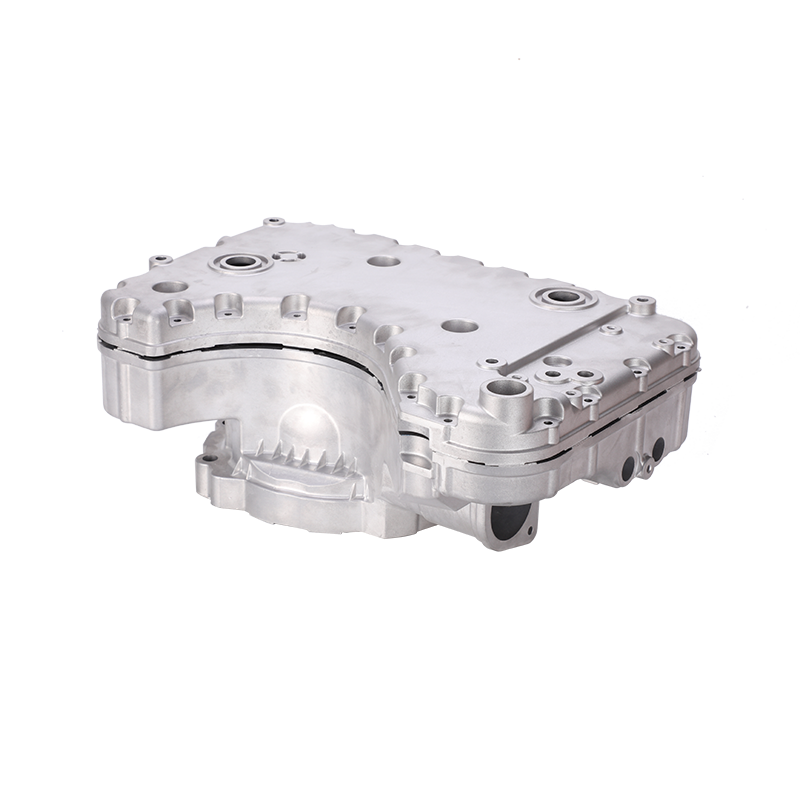
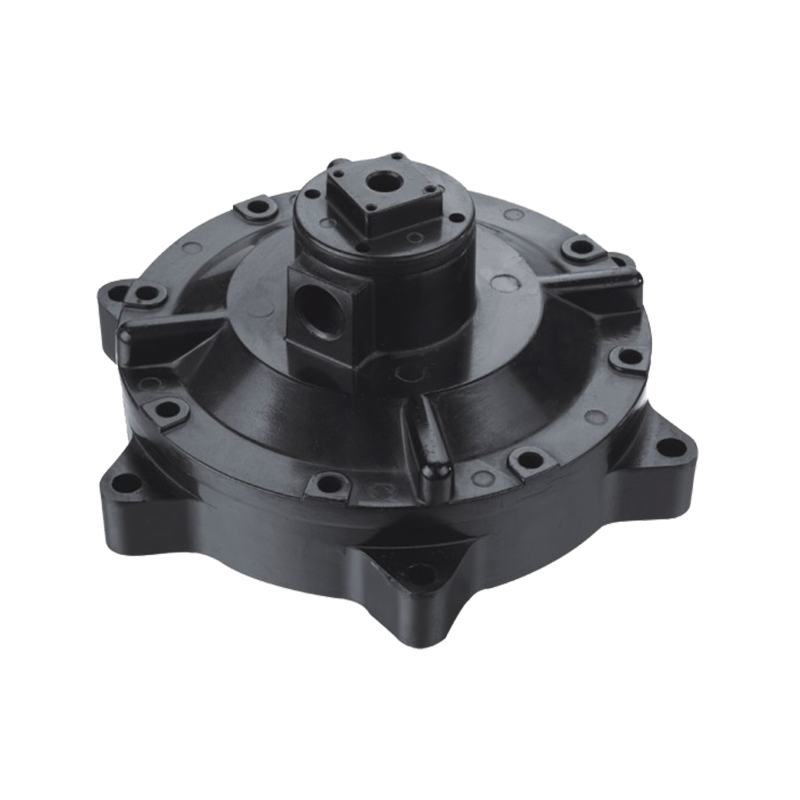
I corpi delle valvole di controllo combinano lavorazione e rivestimento su un unico pezzo: i fori delle guarnizioni e le porte filettate vengono lavorati dopo la fusione, quindi mascherati e infine verniciati a polvere. Il vantaggio rispetto alla vernice è l’integrità della pellicola nella transizione dalla lavorazione meccanica alla fusione, che è esattamente il punto in cui le pellicole sottili di vernice si rompono per prime.
 Valvola di controllo in alluminio pressofuso con lavorazione meccanica e verniciatura a polvere Valvola di regolazione in alluminio pressofuso ad alta pressione per il controllo di flusso, pressione e direzione, con lavorazione e verniciatura a polvere per sistemi di flusso industriali. Visualizza il prodotto →
I componenti delle macchine tessili spesso comportano sia una fase di lavorazione di precisione che un rivestimento in polvere, e il rivestimento deve resistere a olio, lanugine e vibrazioni costanti senza rompersi sui bordi lavorati. C'è una discussione utile su perché il trattamento superficiale incide così tanto sulla durata utile del componente in questa applicazione.
Specifiche vaghe del rivestimento generano argomentazioni in seguito. Questi elementi rimuovono la maggior parte dell'ambiguità prima che venga lanciata la prima parte:
Una nota sui tempi di ispezione. Misurare l'adesione dopo che le parti hanno riposato per 24 ore anziché direttamente dalla linea. I film in polvere continuano a sviluppare le loro proprietà mentre si raffreddano e si depositano, e un test incrociato effettuato troppo presto risulta peggiore di quanto lo sia in realtà il rivestimento.
Quasi tutti possono, ma non tutti, superare le severe specifiche di nebbia salina senza lavoro aggiuntivo. Le parti con elevata porosità superficiale necessitano di un passaggio di preriscaldamento, di una struttura più spessa o di un sovrametallo di lavorazione che rimuova la pelle porosa.
A una temperatura del metallo compresa tra 163 e 204 °C, la resistenza delle parti A380 e ADC12 as-cast generalmente non viene influenzata. Pareti sottili, parti lunghe e sottili e tolleranze di planarità ristrette meritano di essere controllate dopo il passaggio del forno, poiché sia la distensione che il fissaggio spostano leggermente le dimensioni.
Per la maggior parte degli alloggiamenti in fusione, la finestra pratica è compresa tra 60 e 90 µm. Le pellicole più sottili seguono la struttura della colata e si corrodono nei punti più alti; le pellicole più spesse si rompono sotto l'impatto e interferiscono con l'assemblaggio.
Porosità e pelle colata. La lamiera è omogenea e facile da pretrattare, mentre una colata apporta gas nel sottosuolo, una diversa composizione chimica della superficie e spesso lubrificante residuo dello stampo. Il fallimento è quasi sempre nella preparazione piuttosto che nella polvere stessa.
Il rivestimento a polvere di una pressofusione è un processo in due parti. Il lanciatore possiede densità, superficie e geometria; il verniciatore possiede profilo, pretrattamento e cura. Quando un traguardo fallisce, la domanda utile non è di chi è la colpa ma quale di queste sei variabili si è mossa.
Se stai specificando fusioni di alluminio rivestite e preferisci che le fasi di fusione, lavorazione e finitura vengano citate insieme, con mascheratura e ispezione definite in anticipo, ecco come lavoriamo: pressofusione, lavorazione meccanica e verniciatura a polvere sotto lo stesso tetto, un sistema di qualità IATF 16949, una conversazione.
SEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano