Contenuto
L'alloggiamento del motore in alluminio lavorato non supera il test di tenuta a 1,5 bar dopo 40 secondi. La lega era conforme alle specifiche, la temperatura dello stampo rientrava nell'intervallo e la fusione appariva impeccabile prima della lavorazione. La causa era il gas: aria che entrava nella cavità del metallo e non sapeva dove andare una volta solidificata la parte.
La tecnologia della pressofusione sotto vuoto è la risposta del processo a questo fallimento e i suoi vantaggi sono più facili da giudicare in termini di produzione: tasso di scarti, tasso di perdite e cosa è consentito fare alla parte dopo la fusione.
Innanzitutto la conclusione: evacuando la cavità dello stampo prima e durante lo stampaggio, la pressofusione sotto vuoto riduce il gas intrappolato a una frazione dei livelli convenzionali di pressofusione ad alta pressione (HPDC). Questo cambiamento comporta la maggior parte dei vantaggi: meno difetti di porosità da gas, fusioni a tenuta di pressione, un percorso pratico per il trattamento termico e la saldatura T6, pareti più sottili, superfici as-cast più pulite e un costo inferiore per parte accettata. Il compromesso è la complessità degli utensili: stampi sigillati, valvole per vuoto e manutenzione disciplinata.
In una macchina convenzionale a camera fredda, la cavità è piena d'aria a pressione atmosferica quando lo stantuffo inizia la sua corsa veloce. Il metallo entra nel cancello a una velocità di 30-60 m/s e l'aria ha pochi millisecondi per fuoriuscire attraverso prese d'aria che in genere sono profonde 0,1-0,2 mm. Gli sfiati si infiammano o si intasano con residui di agente distaccante e tutto ciò che rimane diventa porosità da gas.
Un sistema del vuoto aggiunge una valvola nello stampo che collega la cavità a un serbatoio del vuoto. La cavità viene pompata durante il tiro lento, prima che inizi il tiro veloce, e la valvola si chiude all'arrivo del fronte metallico. L'intensificazione funziona quindi esattamente come in un tiro normale.
Due livelli sono comuni. I sistemi assistiti dal vuoto spingono la cavità a circa 200-500 mbar assoluti e supportano principalmente le prese d'aria. I sistemi ad alto vuoto raggiungono i 50-100 mbar e sono la versione che cambia l'utilizzo di una fusione. Due dettagli determinano se l'uno o l'altro funziona: il livello di vuoto deve essere misurato sullo stampo, non sulla pompa, perché una guarnizione usurata nasconde il problema; e il vuoto non sostituisce lo sfiato, riduce la quantità di aria che deve passare attraverso le prese d'aria, riducendo così bave e intasamenti.
| Parametro | HPDC convenzionale | Assistito dal vuoto | Pressofusione ad alto vuoto |
|---|---|---|---|
| Pressione della cavità prima del riempimento | circa 1.000 mbar | 200-500 mbar | 50-100 mbar |
| Contenuto di gas nella colata | 10-20 cm³/100 g | 5-10 cm³/100 g | 2-5 cm³/100 g |
| Spessore tipico della parete | 2,0-3,0 mm | 1,5-2,5 mm | 1,2-1,8 mm |
| Trattamento termico T6 | non pratico, vesciche | limitato | fattibile su leghe adatte |
| Tenuta alla pressione | spesso necessita di impregnazione | solitamente accettabile | in modo affidabile e a tenuta stagna |
| Costo relativo del dado | linea di base | più 5-15% | più 10-25% |
| Focus sulla manutenzione | prese d'aria, agente distaccante | guarnizioni, valvola | guarnizioni, valvola, vacuum monitoring |
Tagliare l'aria nella cavità non rimuove tutti i pori; la porosità da ritiro dovuta allo scarso equilibrio termico è un problema separato. Rimuove i pori di gas grandi e irregolari che causano la maggior parte dei rigetti e che si presentano in cinque punti.
Il contenuto di gas in un colpo ad alto vuoto ben controllato scende tipicamente da 10-20 cm³ per 100 g di metallo a 2-5 cm³ e la densità aumenta di circa l'1-2%. I tassi di rigetto radiografico seguono lo stesso andamento.
Gli alloggiamenti, i corpi delle valvole, i coperchi delle batterie e le coppe dell'olio vengono giudicati in base al tasso di perdita, non all'aspetto. Le fusioni convenzionali spesso necessitano di impregnazione con resina per passare, il che aggiunge uno scalino e un rischio di guasto dipendente dalla temperatura. Le fusioni sotto vuoto di solito mantengono la pressione come sono colate, quindi il test di tenuta verifica anziché riparare.
Il trattamento con soluzione T6 a circa 500 °C fa espandere il gas intrappolato e la pressofusione convenzionale produce bolle. Con un contenuto di gas inferiore a una cifra, le leghe strutturali adatte possono essere trattate termicamente e saldate MIG, TIG o laser con una crescita dei pori accettabile.
La minore contropressione derivante dall'aria intrappolata consente al metallo di riempire le sezioni sottili in modo più prevedibile, quindi le pareti da 1,2-1,8 mm sostituiscono quelle da 2,5-3,0 mm. Il materiale di lavorazione, la caduta di peso e un minor numero di fori di spillo sulla superficie significano meno bolle dopo la verniciatura a polvere o l'anodizzazione.
Il guadagno non è uno scatto più economico, è una buona parte più economica. I tassi di scarto negli impianti scendono comunemente dal 5-8% all'1-3% e poiché i difetti vengono rilevati ai raggi X o al test di tenuta anziché dopo la lavorazione CNC, il valore perso per pezzo scartato diminuisce drasticamente.
La pressofusione sotto vuoto ripaga quando le pareti sono sottili, la geometria è complessa o la parte deve mantenere la pressione o sopravvivere al trattamento termico. Tre gruppi dominano il portafoglio ordini.
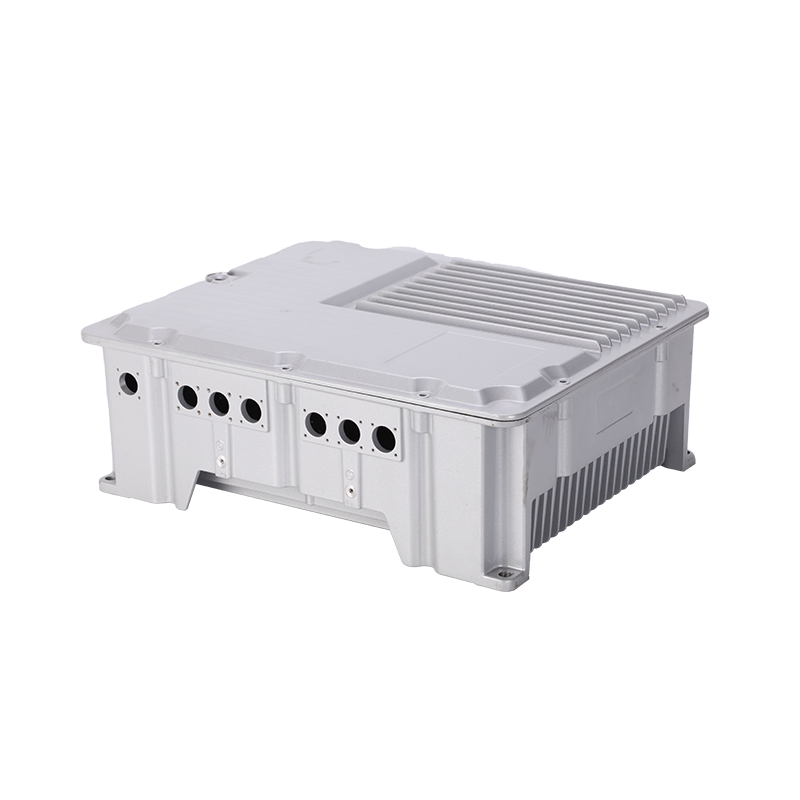
Le custodie combinano un'ampia area proiettata, pareti sottili, flange di tenuta e rigorosi limiti di perdita. La porosità su una flangia o su un cordone di saldatura è un problema di sicurezza piuttosto che estetico. Il lato del design è trattato nella nostra nota su come gli alloggiamenti e le coperture delle batterie contribuiscono alla sicurezza dei veicoli a nuova energia .
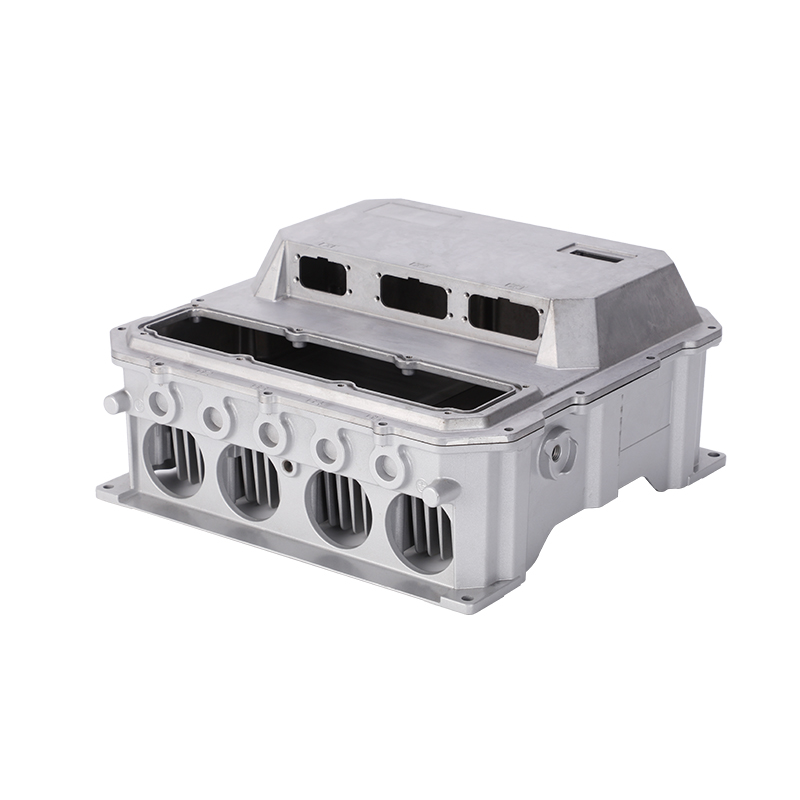 Alloggiamento e copertura della batteria per automobili elettriche/nuove energie Alloggiamento e copertura della batteria per automobili elettriche/nuove energie Visualizza il prodotto →
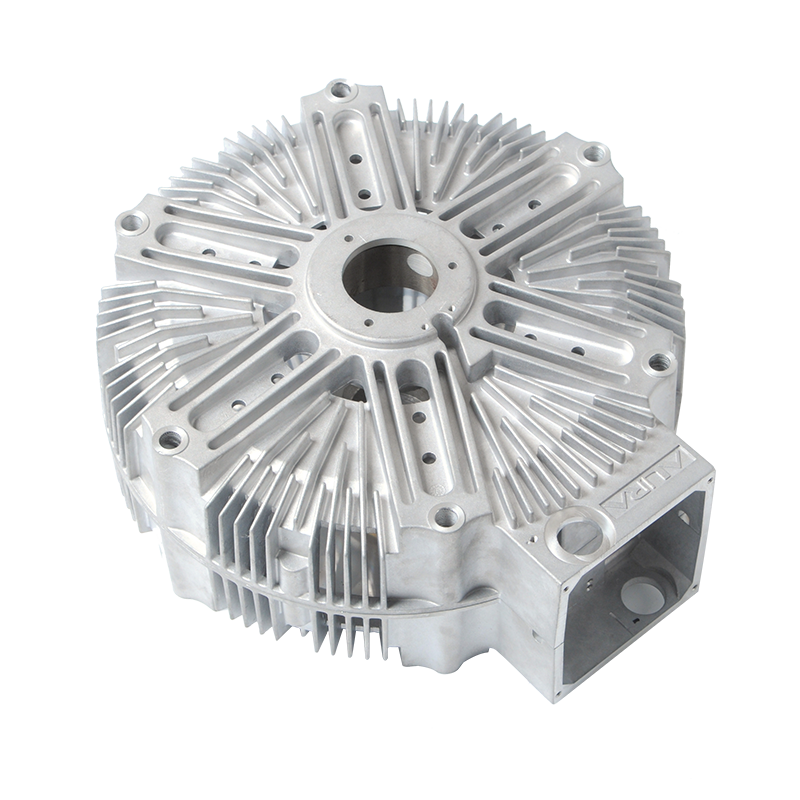
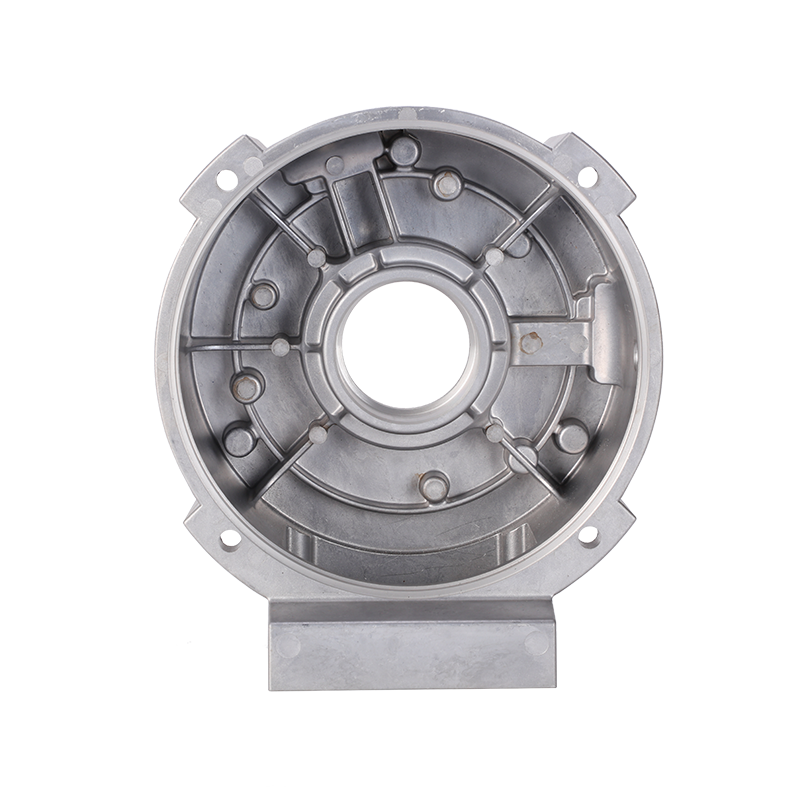
Queste parti devono mantenere le sedi dei cuscinetti concentriche, dissipare il calore e spesso integrare passaggi di raffreddamento. Il metallo più denso attorno alle sedi dei cuscinetti e alle facce di tenuta riduce il sovrametallo di lavorazione e gli scarti post-lavorazione.
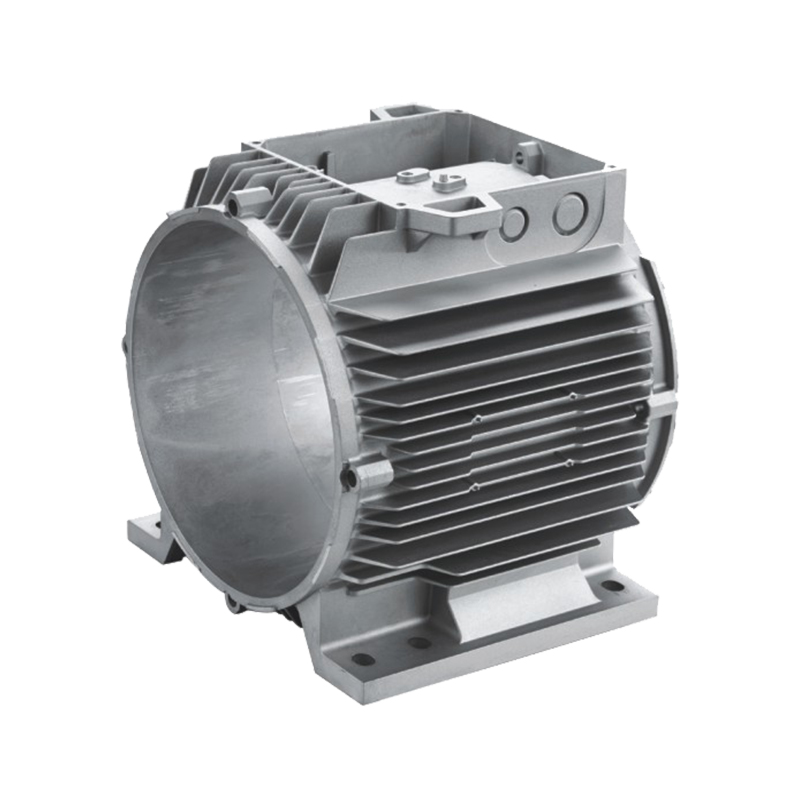 Alloggiamento del motore elettrico Telaio statore Pressofusione di alluminio Alloggiamento del motore elettrico Telaio statore Pressofusione di alluminio Visualizza il prodotto →
Gli alloggiamenti dei LED e i dissipatori di calore, i componenti del cambio e di sollevamento, le valvole di controllo e le parti pneumatiche seguono la stessa logica: pareti più sottili, meno fori di spillo dopo il rivestimento, migliore tenuta alla pressione.
Suddivisione indicativa del lavoro assistito dal vuoto e dell'alto vuoto in un portafoglio ordini misto automobilistico e industriale.
Gli acquirenti che considerano il vuoto come un aggiornamento universale di solito pagano per gli strumenti che non possono utilizzare. Vale la pena chiarire i limiti.
Il processo fornisce solo se la specifica di acquisto lo supporta. Quattro punti meritano di essere scritti nell'inchiesta.
Ningbo Jieda Moulding & Machine costruisce stampi e pezzi fusi in alluminio e zinco nel suo stabilimento di Beilun, con lavorazione CNC interna, verniciatura a polvere e anodizzazione, certificazione IATF16949 e macchine a camera fredda da 200 t a 1.600 t. Il lato stampo di quella catena è il punto in cui un programma di vuoto viene vinto o perso.
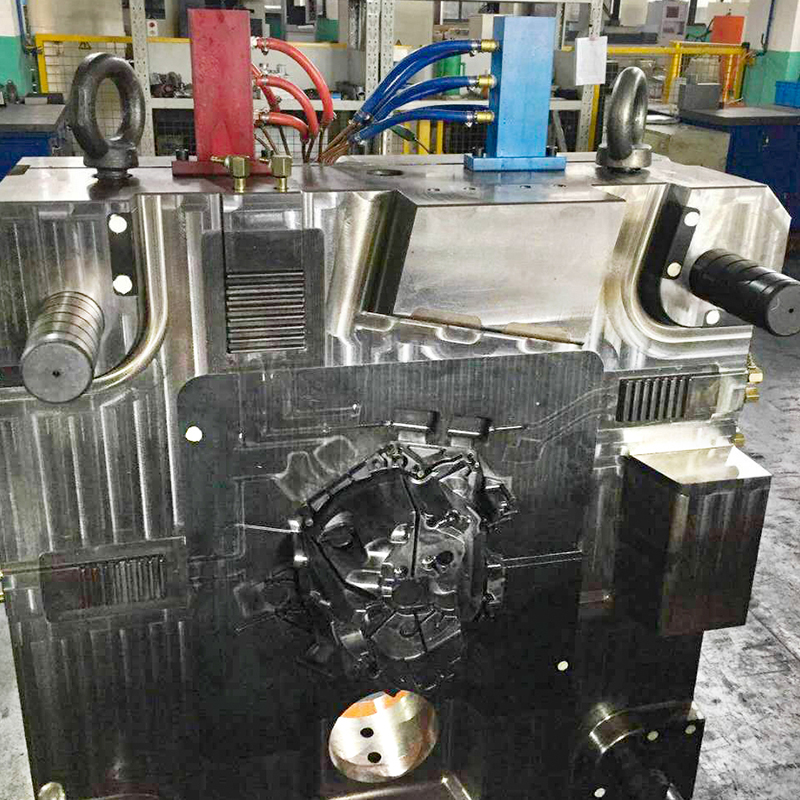 Stampi per pressofusione di alluminio personalizzati ad alta pressione Stampi per pressofusione di alluminio personalizzati ad alta pressione Visualizza il prodotto →
Puoi leggere di più su azienda e la sua attività di pressofusione se è necessario verificare la capacità o l'idoneità dell'attrezzatura.
No. La fusione sottovuoto utilizza un vuoto modesto, solitamente 200-500 mbar, principalmente per favorire le prese d'aria. La fusione ad alto vuoto spinge la cavità a 50-100 mbar ed è la versione che rende realistici il trattamento termico, la saldatura e l'affidabile tenuta alla pressione. Quando un fornitore propone la pressofusione sotto vuoto, chiedere la pressione misurata nella cavità.
Le leghe Al-Si standard come A380 o ADC12 guadagnano principalmente in termini di tasso di scarto e qualità superficiale. Le leghe strutturali a basso contenuto di ferro e manganese controllato, utilizzate per pezzi a parete sottile e trattabili termicamente, guadagnano molto di più; sono la ragione per cui sono stati sviluppati i sistemi ad alto vuoto. Le leghe di zinco possono anche essere colate sotto vuoto, ma il vantaggio è minore perché lo zinco scorre più facilmente.
No. Riduce la probabilità di pori di gas di grandi dimensioni, ma si verificano comunque porosità da ritiro, chiusure fredde e inclusioni. La maggior parte dei programmi continua a campionare i raggi X e testare le perdite al 100% sulle parti a tenuta di pressione e utilizza invece il registro del vuoto per dimostrare la stabilità del processo.
Se la parte deve resistere alla pressione, essere trattata termicamente o saldata, solitamente sì; l'alternativa è un processo diverso o una fase di impregnazione. Per una parte semplice, con pareti spesse e non pressurizzata, il 10-25% in più del costo dello stampo raramente viene ripagato.
Il vantaggio della pressofusione sotto vuoto non è una caratteristica. Si tratta di un cambiamento in ciò che il processo può promettere: un pezzo fuso che mantiene la pressione, sopravvive a un ciclo di trattamento termico, accetta un rivestimento senza formazione di bolle e raggiunge la lavorazione con un tasso di scarto prevedibile. Se il componente successivo viene giudicato in base a un test di tenuta o a un requisito di fatica, vale la pena pagare per tale modifica. Se è una parentesi, probabilmente non lo è.
SEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano