Contenuto
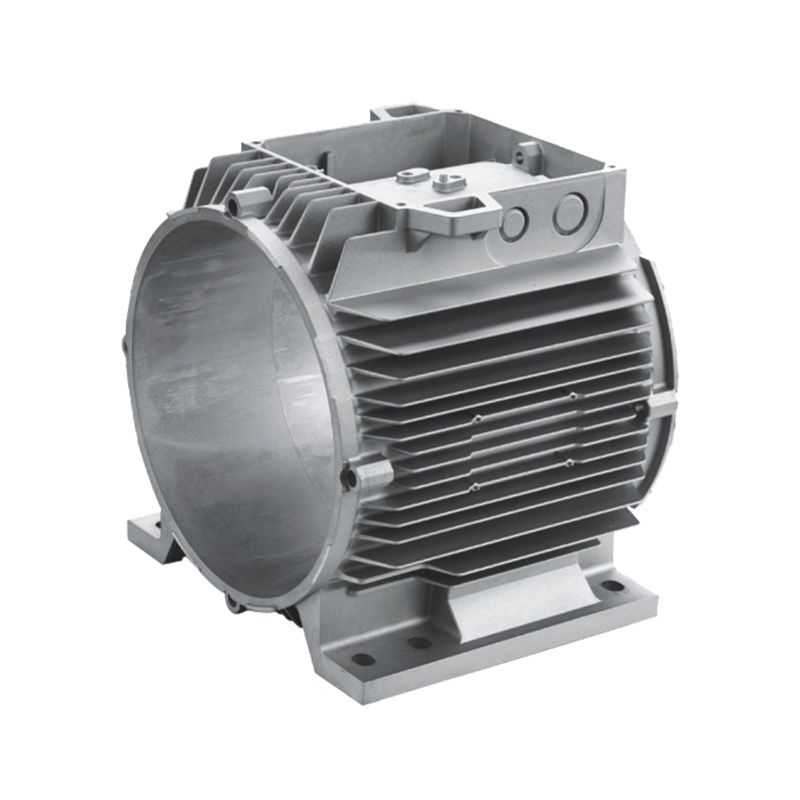
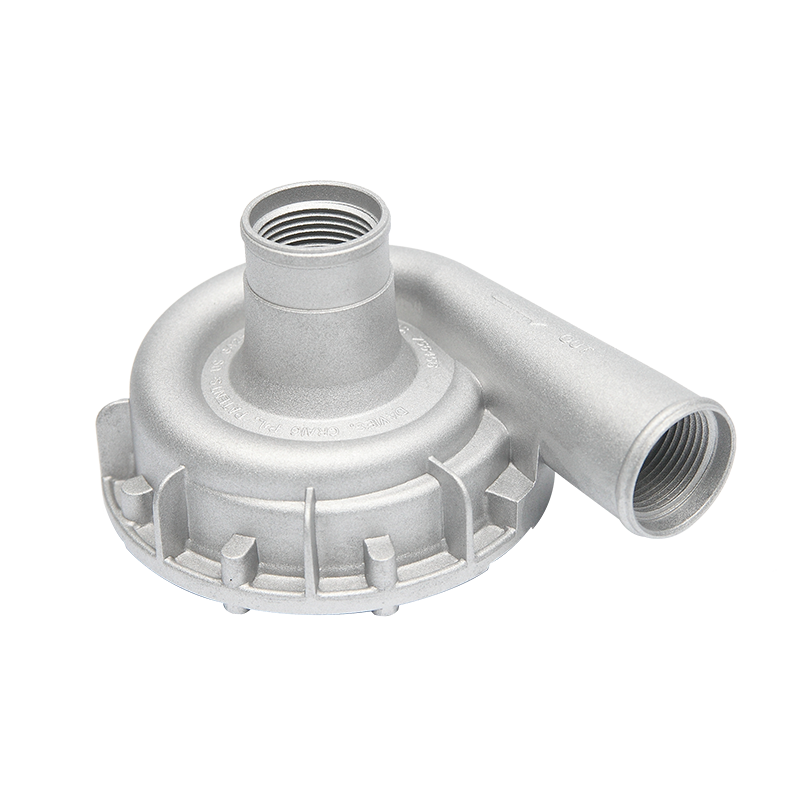
L'alloggiamento del motore in alluminio da 1,4 kg esce dallo stampo, viene tagliato e si sposta in una cella di lavorazione dove due configurazioni tagliano sei facce, quattro fori e undici filettature M6. Quando la fusione e la lavorazione vengono pianificate insieme, quella parte si ripete entro ±0,05 mm per tutta la vita dell'utensile. Quando vengono acquistati separatamente, l'officina meccanica incolpa la fusione per il materiale irregolare, e la fonderia incolpa la lavorazione per la porosità appena esposta.
La risposta breve: procurarsi la pressofusione con servizio di lavorazione CNC da un proprietario del processo e definire tre numeri prima che lo stampo venga tagliato: sovrametallo di lavorazione, schema di riferimento e tolleranza che conta effettivamente per l'assemblaggio. Tutto il resto in questo articolo deriva da questi tre.
Dividi l'ordine tra una fonderia e un'officina meccanica ed erediterai una catena di tolleranze che nessuno possiede: spostamento dello stampo da ±0,05 a ±0,15 mm, posizione dell'attrezzatura su pattini as-cast di ±0,05 mm, distorsione di serraggio e taglio stesso a ±0,02 mm. Aggiungendo il trasporto tra i due siti e un ciclo di due settimane ogni volta che un impianto necessita di essere regolato, il programma slitta prima del primo ciclo di produzione.
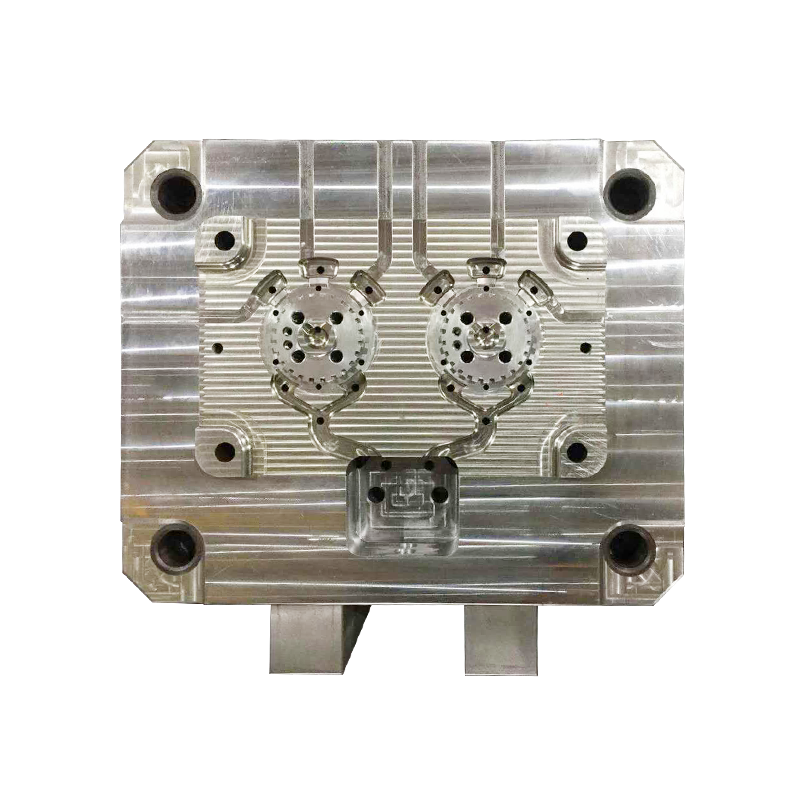
Mantieni entrambi i passaggi in una pianta e gli argomenti scompariranno. Il nostro stabilimento di Beilun, Ningbo, il distretto solitamente descritto come la città natale della Cina per gli stampi per pressofusione, progetta l'utensile, fonde su macchine a camera fredda da 200 a 1600 t e lavora le stesse parti nello stesso edificio. Il sito gestisce più di 80 macchine, tra cui centri di lavoro CNC, elettroerosione CNC e taglio a filo, opera secondo la norma IATF 16949 e impiega circa 28 ingegneri e tecnici addetti alla progettazione, al processo e alla qualità degli stampi.
Il vantaggio pratico è la proprietà. Quando una perforazione irrompe in una sacca di gas, esiste un rapporto 8D, una causa principale, un'azione correttiva. La porosità è un argomento di fusione; la rigidità dell'attrezzatura, il percorso utensile e la velocità di avanzamento sono argomenti di lavorazione: sotto lo stesso tetto diventano la stessa conversazione e il cliente smette di pagare per il trasferimento.
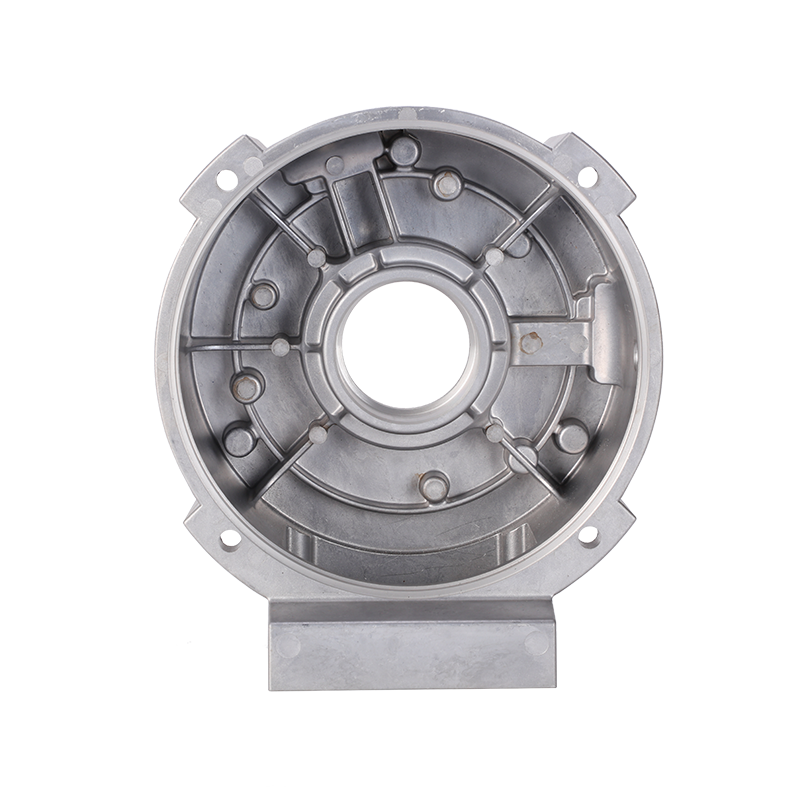
 Alloggiamento motore in alluminio pressofuso ad alta pressione Per gli alloggiamenti dei motori in cui la porosità della fusione e il materiale di lavorazione si incontrano, questo alloggiamento ADC12/A380 da 2–20 kg offre test di tenuta e a raggi X. Visualizza il prodotto →
Troppo poco materiale lascia la pelle fusa su una faccia di tenuta; troppo trasforma un muro da 1,5 mm in un muro da 1,0 mm e favorisce la distorsione. Le cifre seguenti si riferiscono alla superficie, non alla dimensione, e presuppongono l'alluminio con geometria as-cast CT6.
| Caratteristica | Stock per superficie | Perché questa cifra |
|---|---|---|
| Faccia di accoppiamento o di tenuta | 0,5–0,8 mm | Rimuove la pelle del getto e i segni di affondamento dello stampo, lascia spazio per una correzione di planarità di 0,05 mm |
| Foro del cuscinetto, radiale | 0,4–0,6 mm | Copre lo spostamento e l'oculare prima di essere noioso |
| Faccia fresata generale inferiore a 300 mm | 0,3–0,5 mm | Standard per fusioni in alluminio CT6 |
| Fronte grande oltre 300 mm | 0,6–1,0 mm | La distorsione di espulsione cresce con la lunghezza |
| Faccia con sporgenza filettata | 0,5 mm | Garantisce la profondità completa della filettatura dopo la sfacciatura |
| Superficie grezza, nessun taglio | 0 mm | Nella fustella sono già presenti uno sformo di 1–2° e raggi del bordo |
Due dettagli di design proteggono l'indennità. Per prima cosa, gettare i rilievi di riferimento sufficientemente spessi (da 4 a 6 mm, almeno 8 mm di diametro) in modo che l'attrezzatura aderisca a una superficie stabile. In secondo luogo, tenere ogni elemento lavorato lontano dai perni di espulsione. Su stampi personalizzati per pressofusione di alluminio ad alta pressione Solitamente modelliamo i riferimenti prima che la linea di giunzione venga congelata, perché spostarli successivamente comporta un cambio dello stampo anziché una revisione del disegno.
Un dispositivo 3-2-1 su cuscinetti as-cast varia da 0,3 a 0,5 mm in planarità da tiro a tiro. Se il disegno individua le caratteristiche di lavoro rispetto a quella superficie, l'operatore insegue uno zero mobile e il rapporto della CMM non sarà d'accordo con il dispositivo di controllo costruito dal cliente.
La correzione è un percorso composto da due operazioni. L'operazione 10 mantiene la fusione sui cuscinetti as-cast e lavora il set di riferimenti: in genere una faccia, due fori e una fessura. L'operazione 20 quindi localizza su quel dato lavorato per i fori, i perni e le filettature. Tutto a valle dell'operazione 20 viene misurato dallo stesso zero da cui misura il cliente.
La pressofusione ad alta pressione in alluminio si colloca tra CT5 e CT7 nelle aree grezze, a seconda che l'elemento si trovi nella cavità dello stampo, attraverso una slitta o vicino al cancello. Dopo la lavorazione, questi sono i valori che vale la pena stampare su un disegno:
Qualcosa di più stretto di solito richiede un secondo taglio di finitura, una stanza a temperatura controllata o un processo completamente diverso. È più economico sentirlo da un fornitore al momento del preventivo piuttosto che scoprirlo al PPAP.
La pressofusione ad alta pressione intrappola il gas nella parete e per aprirlo è sufficiente un taglio di 0,5 mm. Per le parti strutturali o a tenuta di pressione, decidere il livello di accettazione prima dell'attrezzatura: fusione sotto vuoto, disposizione di gate e troppopieno, radiografia dei primi articoli o limite scritto di porosità zona per zona. Collegarlo al disegno è molto più economico che rottamare parti lavorate che erano solide come fusioni.
Le prove di tenuta appartengono al processo, non alla fine. Un test di decadimento all'aria a una pressione compresa tra 1,0 e 1,5 bar per un periodo di 10-30 secondi, eseguito subito dopo la lavorazione e prima del rivestimento, rileva un foro che perde mentre la parte può ancora essere rilavorata. Anche la sequenza di lavorazione è importante: eseguire prima i tagli pesanti, quindi rifinire, in modo che la tensione residua venga rilasciata prima che venga impostata la dimensione finale.
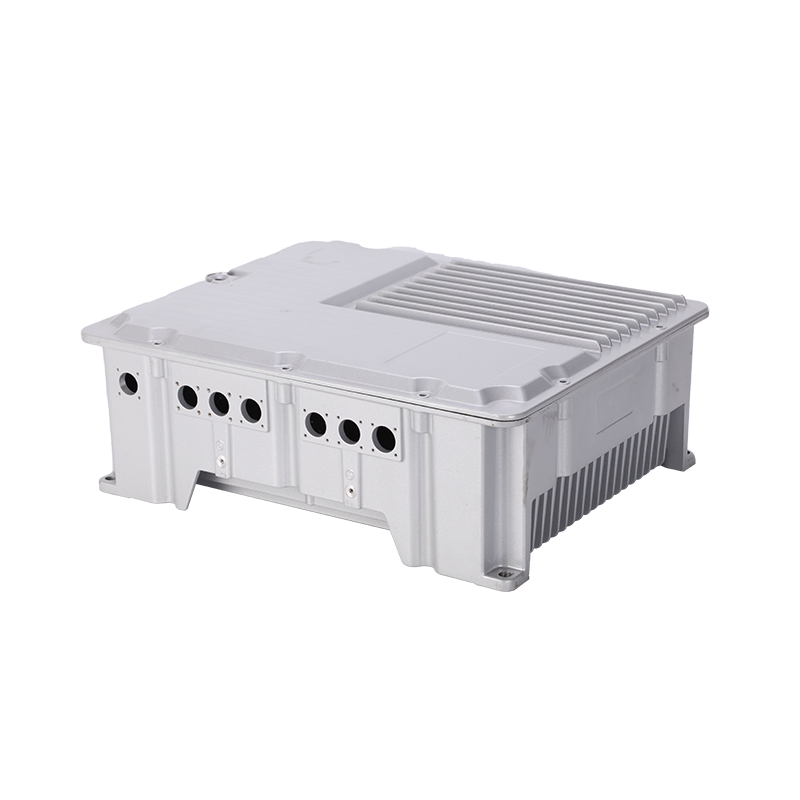
 Alloggiamento e copertura della batteria in alluminio pressofuso per veicoli elettrici Involucro per batteria EV in alluminio, 2–30 kg, con opzioni di sigillatura e trattamento superficiale per la protezione e l'installazione del pacco batteria. Visualizza il prodotto →
Il rivestimento in polvere forma da 60 a 100 µm su ogni superficie che raggiunge, quindi la sede del cuscinetto o la faccia di tenuta devono essere mascherate o tappate prima della linea. L'anodizzazione aggiunge solo pochi micron, ma su un pistone con gioco di 0,02 mm è sufficiente modificare l'adattamento.
I difetti superficiali che sopravvivono alla lavorazione sono generalmente termici. Bene design dello stampo che impedisce la saldatura dei metalli - raffreddamento bilanciato, acciaio sensibile, temperatura controllata dello stampo - rimuove il difetto prima che la taglierina lo tocchi, il che è più economico che eliminare un segno di saldatura.
La maggior parte delle citazioni si assomigliano. Le differenze si notano in officina, quindi chiedi prove piuttosto che opuscoli.
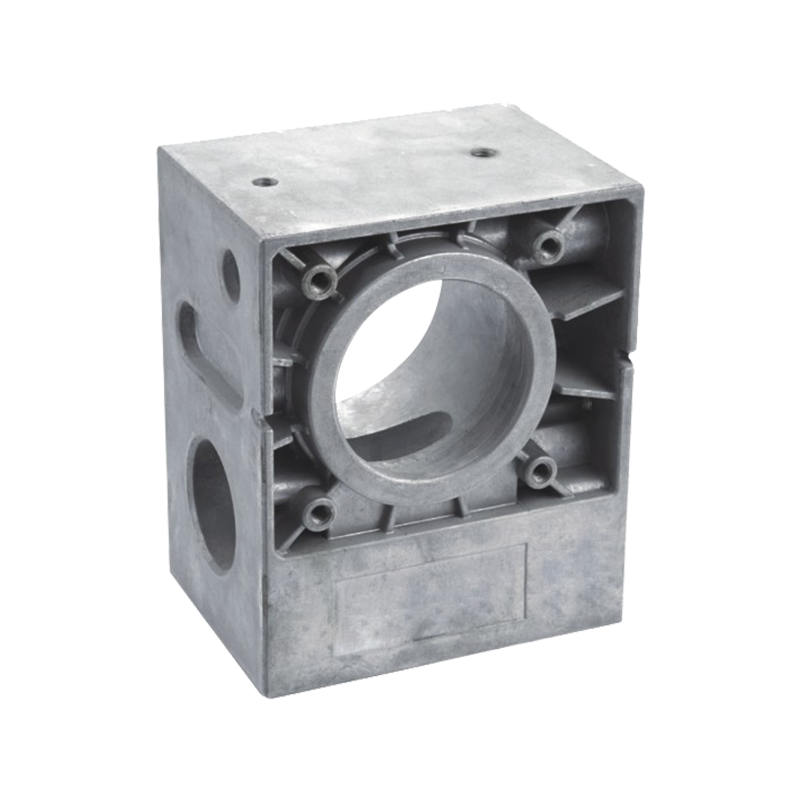
Gli alloggiamenti dei riduttori rappresentano un buon banco di prova: i fori dei cuscinetti si trovano su entrambi i lati del pezzo, quindi l'allineamento da foro a foro viene acquisito o perso nella progettazione dell'attrezzatura, non nella macchina utensile.
 Alloggiamento del cambio personalizzato in alluminio pressofuso Carter cambio in alluminio su misura per carrelli elevatori, porte e macchine industriali, cuscinetti di supporto e alberi con lavorazione a disegno. Visualizza il prodotto →
Sì, a condizione che riceviamo il modello 3D, la lega e una scansione delle fusioni reali. Se il turno di produzione consuma l'indennità, rivalutare lo strumento è solitamente più economico che rielaborare ogni lotto.
Dipende dalle dimensioni della parte e dalla complessità dello stampo piuttosto che da un numero fisso. I piccoli alloggiamenti possono giustificare un utensile da qualche migliaio di pezzi l'anno; Le parti di LED o batterie di grandi dimensioni richiedono più volume per assorbire il costo dello stampo.
Solitamente diverse settimane per la costruzione e la prova degli utensili, più circa una settimana per la lavorazione dei campioni del primo articolo e l'ispezione. La tempistica esatta dipende dal numero di diapositive e dalle specifiche del rivestimento e viene confermata al momento dell'ordine, non stimata successivamente.
SÌ. Gli stampi per pressofusione di zinco e le parti in zinco corrono lungo le linee di alluminio, compresa la verniciatura a polvere e l'anodizzazione, quindi un assemblaggio misto può provenire da un'unica spedizione.
Invia il disegno con tre cose allegate: punti di riferimento segnati sulla fusione, sovrametallo di lavorazione dichiarato per superficie e porosità più limiti di rivestimento annotati. Con quelli in mano, il servizio di pressofusione con lavorazione CNC diventa un acquisto prevedibile invece di una trattativa dopo il primo taglio.
SEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano