Contenuto
L'alloggiamento del motore lavorato viene sottoposto al test di tenuta con una bolla fine sulla scanalatura della guarnizione. Le dimensioni sono buone, la chimica della lega è nei limiti e lo stampo è in funzione da mesi. Eppure la parte viene scartata o posta in contenimento. Ecco come appare solitamente la porosità nella pressofusione: un difetto localizzato e ripetibile che influisce sulla tenuta alla pressione, sulla finitura della lavorazione o sulla resistenza strutturale.
La risposta pratica: trattare la porosità come una caratteristica del processo, non come un difetto casuale. La porosità da gas, la porosità da ritiro e i vuoti legati al flusso necessitano di soluzioni diverse. Identificare il tipo, la posizione e i tempi dei pori prima di modificare il vuoto o la temperatura dello stampo. Questo ordine evita che la risoluzione dei problemi diventi una serie di ipotesi di parametri.
La maggior parte delle porosità della pressofusione rientra in due famiglie. La porosità del gas deriva dall'aria, dal vapore o dal gas di decomposizione intrappolati durante il riempimento e la solidificazione. La porosità da ritiro deriva dalla perdita di volume poiché la fusione congela senza sufficiente metallo di alimentazione. Si verificano difetti misti, ma la prima separazione guida ancora l'azione correttiva.
| Digitare | Aspetto e posizione tipici | Probabile causa | Primi controlli |
|---|---|---|---|
| Porosità del gas | Vuoti arrotondati o irregolari; spesso vicino a cancelli, prese d'aria o estremità del flusso; possono apparire come fori di spillo dopo la lavorazione. | Aria intrappolata, perdita di vuoto, vapore di lubrificante o gas fuso. | Percorso di sfiato, risposta al vuoto, profilo di iniezione, spruzzo dello stampo, degasaggio della fusione. |
| Porosità da ritiro | Vuoti spugnosi o frastagliati; solitamente in punti caldi, sporgenze spesse o sezioni isolate. | Alimentazione insufficiente, congelamento precoce o raffreddamento sbilanciato. | Mappa termica, tempo di congelamento del cancello, posizione del troppopieno, intensificazione. |
Se il poro è lucido e arrotondato, è più probabile che si formi gas. Se è irregolare e raggruppato in un punto caldo, controlla prima il restringimento. Confermare con radiografia, TC o sezionamento; Per le parti a tenuta di pressione la sola ispezione visiva non è sufficiente.
Scarsa ventilazione, punte dello stantuffo usurate, vuoto insufficiente o un profilo di iniezione che chiude il cancello troppo presto possono intrappolare aria. Lo spray per stampi o il lubrificante che si trasforma in vapore aggiunge carico di gas. La soluzione non è solo “più vuoto”. Verificare i percorsi di sfiato, la risposta della valvola del vuoto, la lubrificazione dello stantuffo e il punto in cui la cavità sigilla.
L'alluminio si restringe mentre si solidifica. Se una borchia pesante, una giunzione a nervatura o una sezione spessa isolata non possono essere alimentate attraverso il cancello, si forma una cavità di ritiro. Cambiamenti improvvisi dei muri, un cancello che gela precocemente e traboccamenti fuori posto sono fattori comuni. Le scelte progettuali spesso decidono se la trafila può alimentare l'ultimo punto da congelare; ecco perché scelte di progettazione dello stampo che influiscono sul raffreddamento e sul flusso del metallo meritano una revisione prima della prova.
Le matrici fredde possono congelare presto il cancello. Le aree surriscaldate possono rimanere molli e restringersi. Sezioni di parete diverse necessitano di un raffreddamento diverso. Verificare le mappe termiche, il flusso del canale di raffreddamento e il modello di spruzzo. Uno stampo che funziona bene in un ciclo può produrre porosità quando il tempo del ciclo viene ridotto o lo spruzzo viene ridotto per la finitura superficiale.
Un degasaggio inadeguato, materiale di carica umida o tempi di permanenza prolungati possono aumentare il gas disciolto. Se il getto di metallo colpisce una parete, si ripiega o crea una zona morta, le pellicole di ossido e l'aria possono rimanere intrappolate. La velocità del cancello, l'area del cancello, la posizione del troppopieno e la temperatura dello stampo sul fronte del flusso sono tutti fattori importanti. In molti progetti, la porosità diminuisce dopo una modifica del modello di riempimento anziché un aumento del vuoto.
Utilizzare una breve sequenza in modo da non regolare quattro parametri contemporaneamente e perdere la capacità di distinguere quale cambiamento ha aiutato.
Per le parti automobilistiche e sigillate, l'ispezione dovrebbe corrispondere al rischio. Una fusione cosmetica può consentire una porosità limitata in un'area non critica. L'alloggiamento del motore, il corpo della valvola o l'involucro della batteria potrebbero richiedere un test di tenuta e una zona di accettazione definita. Inserire tale standard nel disegno o nell'accordo sulla qualità; "nessuna porosità" non è una specifica applicabile.
La soluzione duratura combina progettazione, controllo del processo e criteri di accettazione. Utilizzare la tabella come punto di partenza, quindi confermare la modifica con il metodo di ispezione utilizzato per la produzione.
| Sintomo | Primi controlli | Azione tipica |
|---|---|---|
| Perdita su una superficie di tenuta vicino al cancello | Sfiato, valvola del vuoto, profilo di iniezione, spruzzo dello stampo | Aprire o riparare le prese d'aria; stabilizzare il vuoto; regolare la curva del tiro |
| Vuoto spugnoso su un capo spesso | Bilancio termico, congelamento del cancello, posizione del troppopieno | Aggiungi raffreddamento; spostare l'eccesso; regolare l'intensificazione |
| Fori di spillo su una superficie lavorata | Fusione del gas, degasaggio, pulizia della carica | Migliorare il degasaggio; carica secca; ridurre il tempo di attesa |
| Chiusura a freddo o piega di ossido | Modello di riempimento, temperatura dello stampo, velocità del cancello | Revisionare il gate; aumentare la temperatura dello stampo; regolare la velocità di riempimento |
Scrivere i requisiti di porosità come requisiti funzionali. Per una parte strutturale, definire il percorso di carico e la dimensione del vuoto consentita. Per una parte sigillata, definire il tasso di perdita e la pressione di prova. Per una superficie lavorata, definire se i pori esposti sono accettabili e in quali zone. Questo è più utile di una nota generale "nessuna porosità".
Il nostro team di Ningbo lavora in base alla disciplina di processo IATF 16949 e costruisce stampi per pressofusione di alluminio e fusioni di precisione per applicazioni automobilistiche, motori, cambi, illuminazione, valvole e nuove energie. Un processo stabile inizia con uno stampo che può alimentare la fusione e ventilare la cavità. Per i progetti in cui strumenti e processi vengono sviluppati insieme, rivedere il parti in pressofusione di alluminio definire subito l'ambito, quindi impostare lo standard di porosità tenendo presente la funzione della parte.
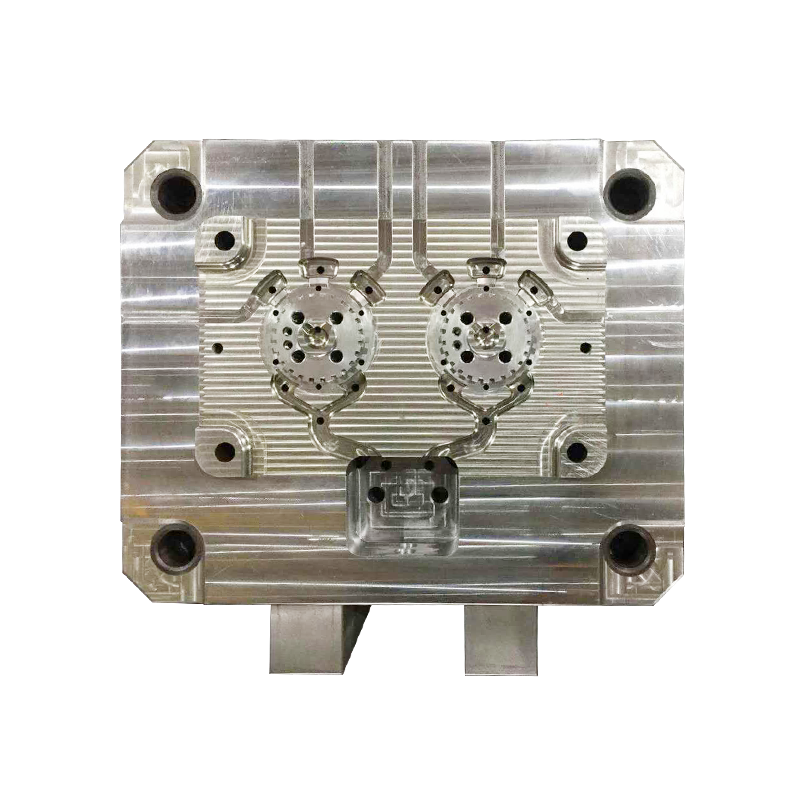
 Stampi personalizzati per pressofusione di alluminio ad alta pressione Esamina tempestivamente questi stampi ad alta pressione personalizzati per allineare gli utensili al processo, agli standard di porosità, alla simulazione del flusso dello stampo e alla disciplina IATF 16949. Visualizza il prodotto →
Per l'alloggiamento di un motore automobilistico, includere nel pacchetto di acquisto i dati di lavorazione, il metodo di prova delle perdite e le zone di porosità consentite. Un fornitore può controllare solo ciò che definisce il disegno e l'accordo sulla qualità.
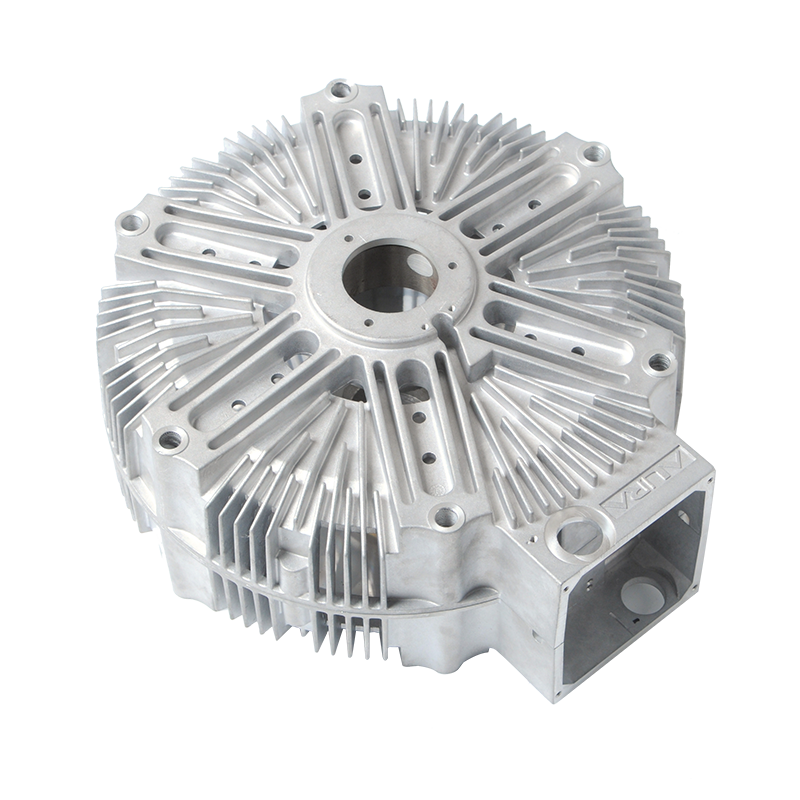
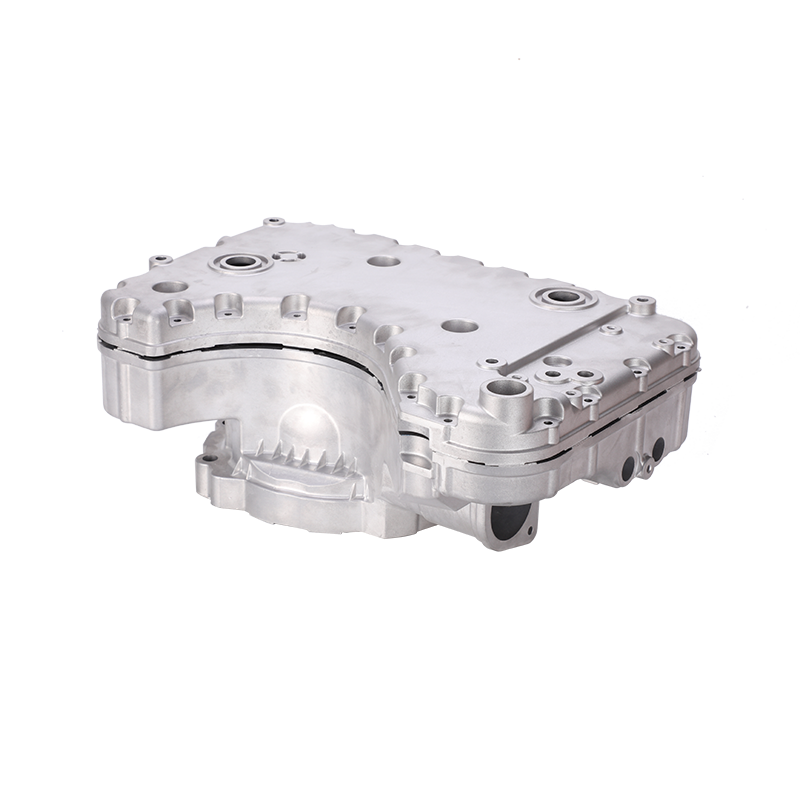
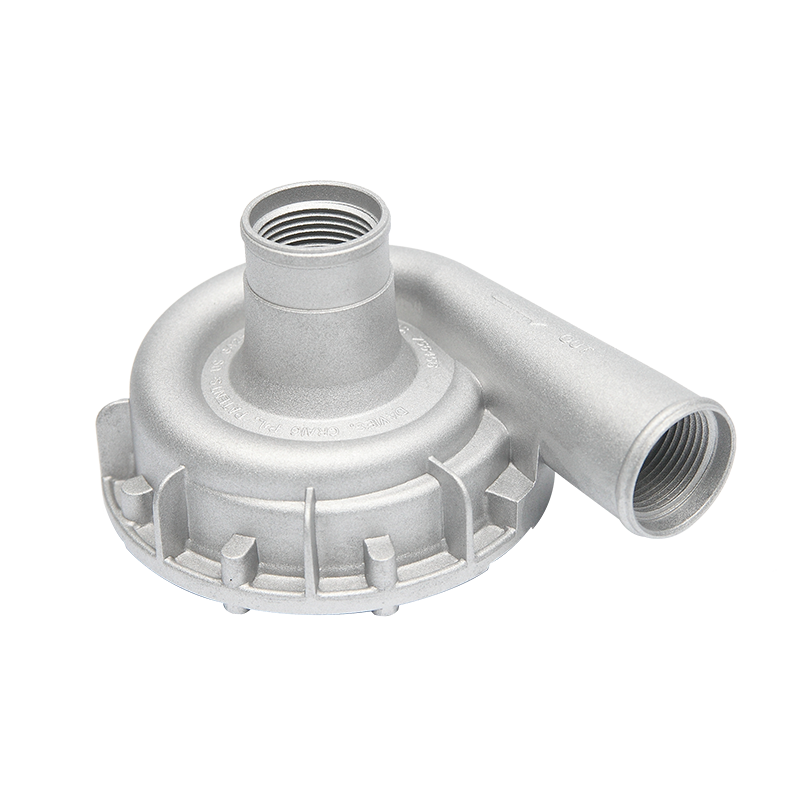
 Alloggiamento del motore dell'automobile pressofuso ad alta pressione Definisci i riferimenti di lavorazione, il metodo di prova delle perdite e le zone di porosità quando specifichi questo alloggiamento motore pressofuso, disponibile in ADC12/AlSi9Cu3/A380 con raggi X e test di tenuta. Visualizza il prodotto →
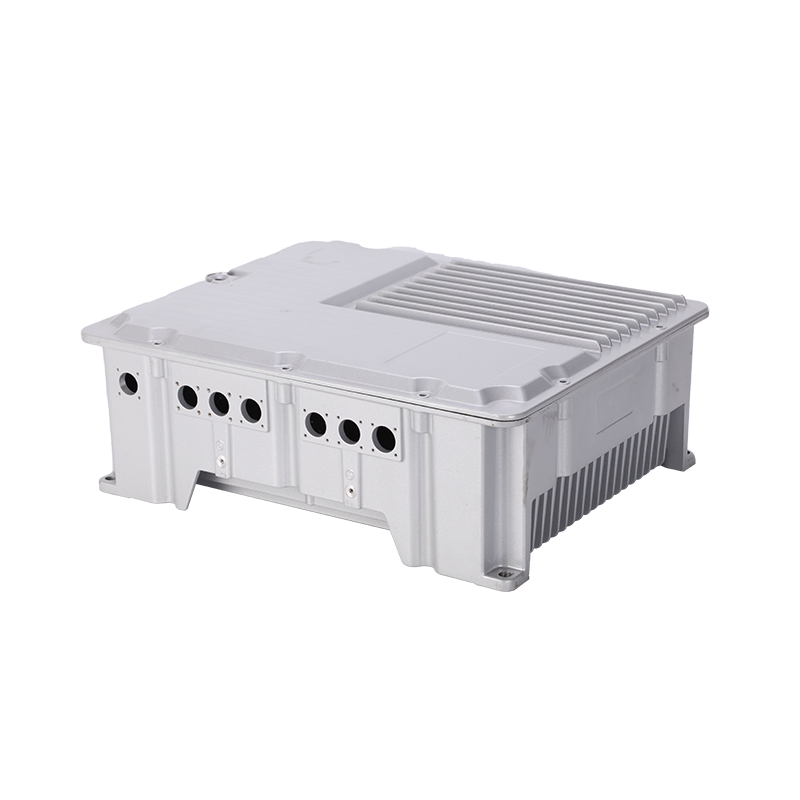
Per gli alloggiamenti delle batterie e degli alloggiamenti delle scatole di controllo, le superfici di tenuta e i percorsi termici rendono costose le fughe di porosità. Esamina insieme il modello di riempimento, il raffreddamento dello stampo e l'ispezione prima del primo ciclo di produzione.
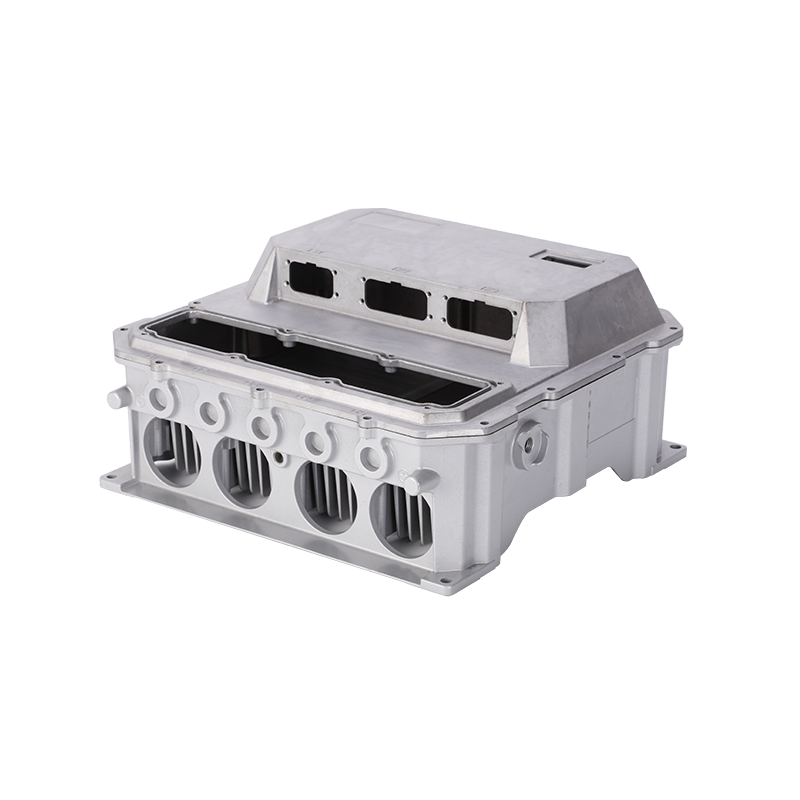
 Alloggiamento e copertura della batteria pressofusa per veicoli elettrici Valuta l'alloggiamento e il coperchio della batteria pressofusa per quanto riguarda la tenuta, la dissipazione del calore e le esigenze strutturali e valuta la porosità in base alla posizione prima di approvare l'impregnazione. Visualizza il prodotto →
Utilizza la funzione del difetto per decidere. Un poro in un'area cosmetica non critica può essere accettabile se non interseca una superficie di sigillatura o riduce una sezione strutturale. Un poro che collega due superfici, attraversa un percorso di perdita o si trova in una zona critica per la fatica è un rifiuto, anche se le sue dimensioni sembrano piccole. L'impregnazione può sigillare alcune perdite, ma non ripristina la resistenza strutturale e deve essere approvata dal cliente per tale applicazione.
Mantieni la regola pratica: se il poro viola il disegno, lo standard di tenuta o il metodo di ispezione concordato, rifiutalo. Se si trova all'interno della zona approvata, registralo e monitora la tendenza. L’obiettivo non è avere pori zero ovunque; serve a prevenire i pori laddove compromettono la sicurezza, la funzionalità o la durata.
No. Alcuni vuoti interni sono normali. Diventa un difetto quando supera il limite di disegno, test di tenuta o funzionale. Definire le zone di accettazione prima della produzione.
Raramente. Il vuoto aiuta a intrappolare il gas, ma non può alimentare il ritiro o correggere un modello di riempimento inadeguato. Controllare insieme lo sfiato, il congelamento del punto di iniezione, la temperatura dello stampo e la qualità della fusione.
I pori del gas sono spesso arrotondati e vicini alle estremità del flusso o agli sfiati. I vuoti da ritiro sono generalmente irregolari e compaiono nei punti caldi o nelle sezioni spesse. Confermare con radiografia, TC o sezionamento.
Può sigillare alcune perdite interconnesse, ma non ripristina l'integrità strutturale. Ottieni l'approvazione del cliente e non utilizzarla per coprire un processo fuori controllo.
Specificare il metodo di ispezione, le zone di porosità consentite, il tasso di perdita, la pressione di prova e le condizioni di lavorazione. Uno standard funzionale chiaro è più applicabile di "nessuna porosità".
SEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano