Contenuto
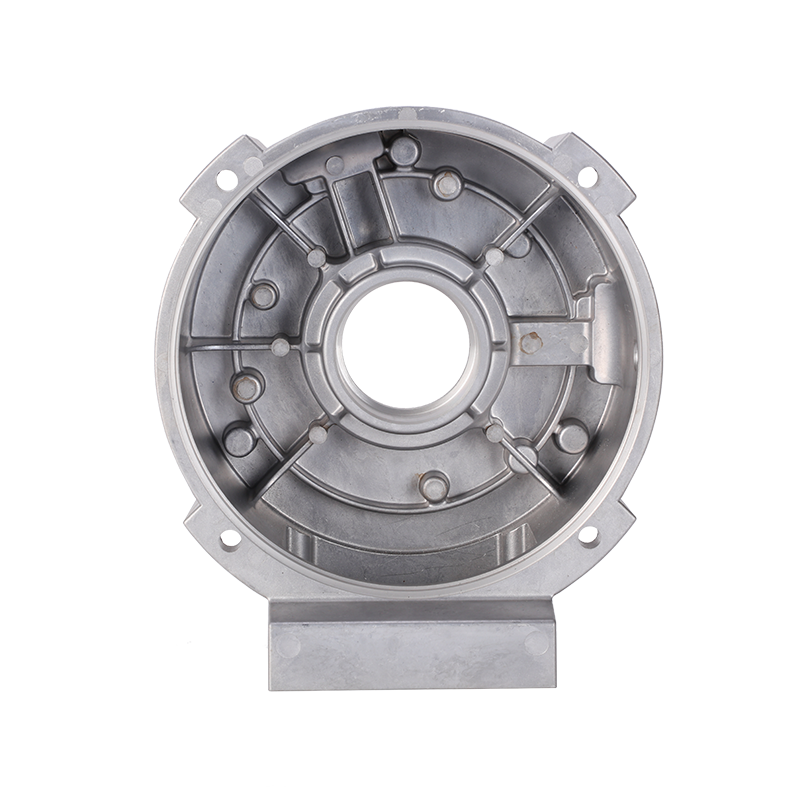
Un addetto agli acquisti invia 5.000 alloggiamenti di motori pressofusi per l'anodizzazione nera. I campioni sembravano a posto. Il lotto di produzione risulta grigio screziato, con macchie bianche attorno ai segni del perno di espulsione e una visibile interruzione del tono nel punto in cui la faccia lavorata incontra la superficie grezza. Nulla è cambiato sulla linea di anodizzazione. Ciò che è cambiato è stato il lotto di casting.
Prima una breve risposta: le pressofusioni di alluminio possono essere anodizzate e un servizio che comprende la pressofusione può contenere una finitura ripetibile di Tipo II o Tipo III. Ma il risultato viene deciso prima che i pezzi raggiungano il serbatoio. Tre input controllano quasi tutto ciò che vedi sulla superficie finita: la lega in cui viene versata la fusione, la solidità della pelle grezza e il modo in cui la parte è progettata e mascherata. Se si fanno le cose nel modo giusto, l'anodizzazione diventerà un processo di produzione stabile. Sbagliateli e nessuna abilità di travaso salverà il risultato estetico.
L'anodizzazione fa crescere uno strato di ossido dal metallo stesso. Tutto ciò che non è alluminio rimane dov'è e attorno ad esso si forma l'ossido. Le leghe per pressofusione contengono molto contenuto non di alluminio, quindi il rivestimento eredita la struttura sottostante.
Anche il metodo di formazione è importante. Pressofusione, fusione in sabbia e microfusione lasciano pelli superficiali diverse e diversi modelli di porosità, quindi la stessa lega può anodizzare in modo molto diverso a seconda di come è stata realizzata la parte.
Se un disegno riporta ADC12 e il cliente si aspetta un'anodizzazione chiara e brillante che corrisponda a un'estrusione 6061, tale requisito non è realizzabile, né con un anodizzatore migliore né con una maggiore lucidatura. La lega deve essere selezionata per la finitura e tale selezione avviene nella fase di pressofusione e fusione.
| Lega | Contenuto di silicio | Comportamento dell'anodizzazione | La migliore vestibilità |
|---|---|---|---|
| A383/ADC12 (secondario) | ~9,5–11,5% | Da grigio scuro a quasi nero, satinato, incline all'oscenità; la consistenza del colore è più difficile da mantenere | Alloggiamenti, staffe e coperture in cui il colore è scuro e la richiesta estetica è moderata |
| A360 | ~ 9–10%, rame inferiore | Grigio, migliori prestazioni contro la corrosione e colore più stabile rispetto all'A383 | Alloggiamenti e coperture del motore che necessitano di resistenza alla corrosione |
| AlSi10MnMg (primario, ad es. Silafont-36) | ~10%, ferro basso, aggiunta di manganese | La risposta di anodizzazione più coerente tra le leghe pressofuse; grigio chiaro e tingibile | Parti strutturali e di veicoli elettrici, alloggiamenti di batterie, componenti di sicurezza a pareti sottili |
| 6061 (lavorato) | meno dell'1% | Brillante, uniforme e facile da tingere | Solo parti lavorate: non può essere pressofuso ad alta pressione |
La maggior parte dei programmi segue uno dei due percorsi. Se la finitura è un'anodizzazione decorativa scura su una fusione per uso generale, A383 è realizzabile ed economicamente vantaggioso e le specifiche estetiche sono scritte attorno a un grigio-nero satinato. Se l'anodizzazione è funzionale o deve essere colorata, il passaggio a una lega primaria come AlSi10MnMg costa di più per chilogrammo ma elimina la maggior parte del rischio di colore.
Anche la lavorazione cambia il quadro. Una parte anodizzata come fusione risulta più scura e screziata rispetto alla stessa parte con le facce visibili lavorate. Laddove è richiesto un tono uniforme, le facce cosmetiche vengono lavorate e il resto rimane così come viene fuso.
 Pistoni pressofusi in alluminio anodizzato per motori e compressori Visualizza questo prodotto per pistoni pressofusi in alluminio anodizzato, comprese le opzioni di lega e i dettagli sul trattamento superficiale rilevanti per le decisioni su lavorazione e rivestimento. Visualizza il prodotto →
Scegli la classe di rivestimento dalla funzione, non dal nome della finitura. Le tre opzioni comuni si comportano in modo abbastanza diverso su una pressofusione.
Decorativo e resistente alla corrosione. Accetta coloranti in un'ampia gamma di colori, mantiene una superficie satinata e si adatta a coperture, cappucci terminali e alloggiamenti visibili. Sulle leghe ad alto contenuto di silicio aspettatevi toni dal grigio al nero piuttosto che brillanti.
Innanzitutto la resistenza all'usura, poi l'aspetto. La durezza è tipicamente intorno a 350–500 HV a seconda della lega. I colori sono limitati al grigio scuro, bronzo e nero, il cambiamento dimensionale è maggiore e le fusioni ad alto contenuto di silicio hanno maggiori probabilità di mostrare irregolarità. Usalo per superfici scorrevoli, corpi valvola e piastre antiusura.
Meno di un micron di spessore, conduttivo e poco costoso. Se il requisito è la resistenza alla corrosione più la messa a terra elettrica, il rivestimento di conversione è generalmente corretto e l'anodizzazione è sbagliata: l'anodizzazione è dielettrica e isolerà la parte.
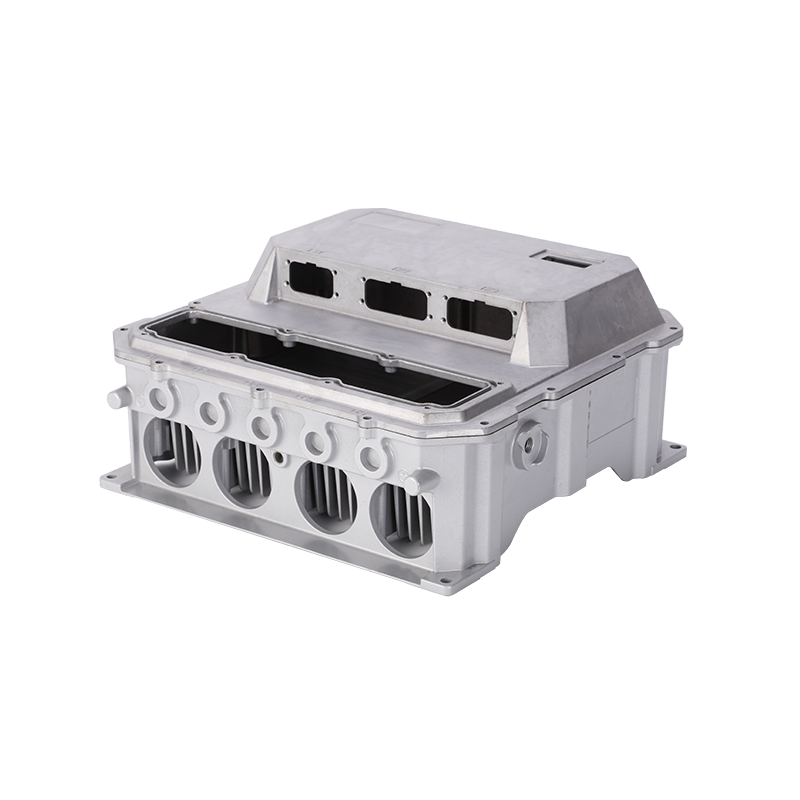
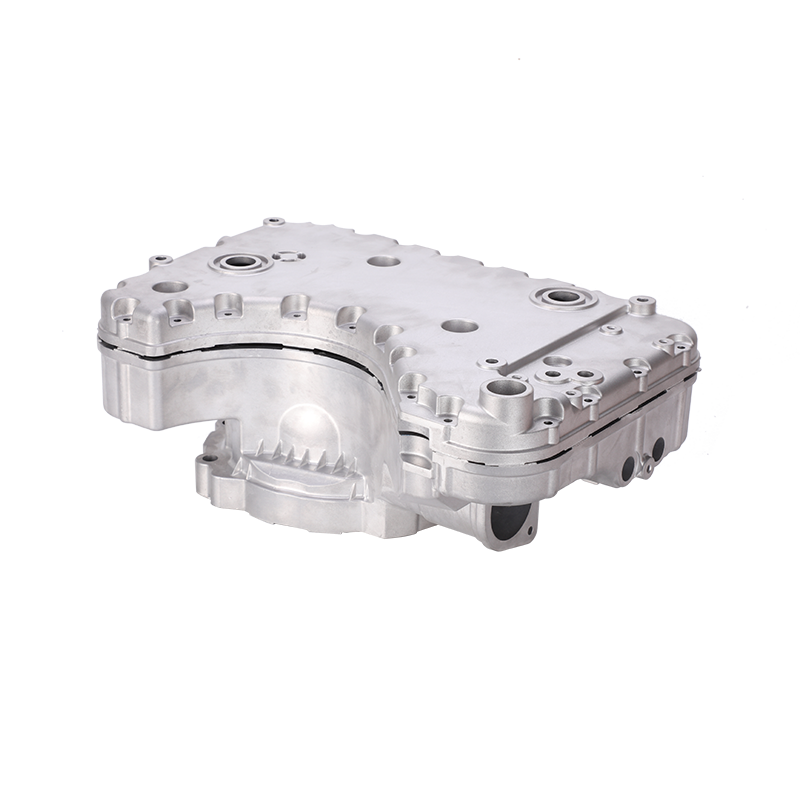
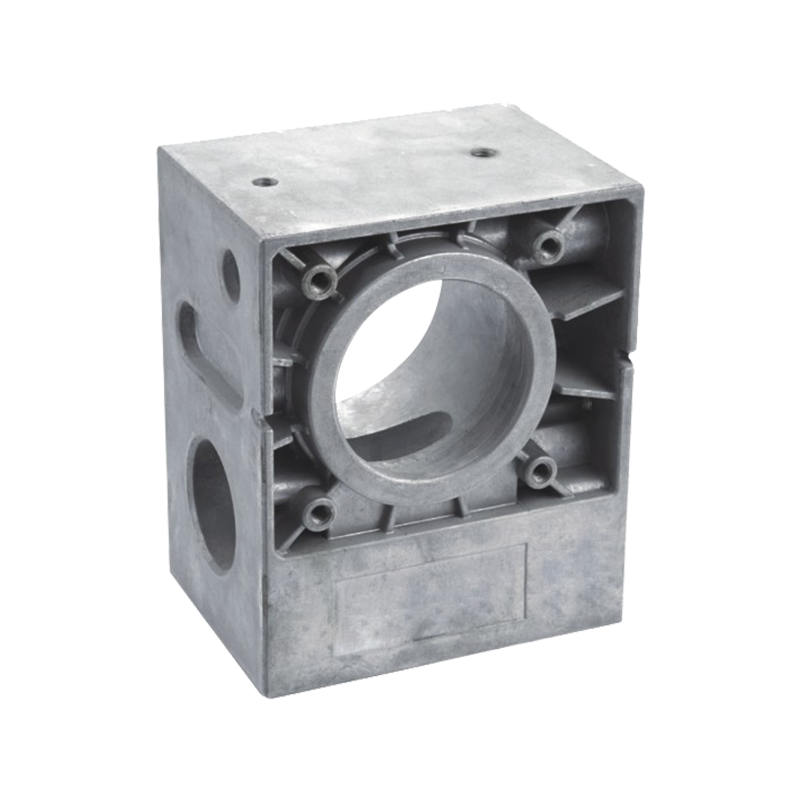
 Alloggiamento del motore dell'automobile in alluminio pressofuso ad alta pressione Esamina questo alloggiamento motore personalizzato per uso automobilistico, con opzioni in lega di alluminio, trattamenti superficiali, test e dettagli sulle tolleranze dimensionali legati alle scelte di anodizzazione. Visualizza il prodotto →
L'anodizzazione consuma circa la metà del suo spessore dal substrato e aggiunge l'altra metà verso l'esterno. Un rivestimento di Tipo II da 20 µm cresce di circa 10 µm per lato; un rivestimento di Tipo III da 50 µm cresce di circa 25 µm per lato. Su una parte mantenuta a ±0,05 mm, non si tratta di un errore di arrotondamento.
La qualità della finitura sui pressofusi è verificabile. Inserisci i test nell'ordine di acquisto e smetterà di essere una questione di opinione.
Un punto di controllo conta più di quanto la maggior parte degli acquirenti si aspetti: le variabili di fusione cambiano il colore anodizzato. Il rapporto del contenuto riciclato, la chimica del lotto di lega, il bilancio termico dello stampo e le modifiche al gate muovono tutti la morfologia del silicio e il tono finito con essi. Se l'aspetto è fondamentale, congelare la lega originale e riqualificarla dopo qualsiasi modifica dello stampo o del processo.
L'anodizzazione non è sempre la risposta, e su alcune pressofusioni è quella sbagliata.
Le parti termiche rientrano in una categoria a parte. L'anodizzazione aumenta l'emissività su un dissipatore di calore e aggiunge protezione dalla corrosione per uso esterno e industriale, motivo per cui i dissipatori di calore anodizzati sono standard nell'illuminazione a LED e negli involucri elettrici.
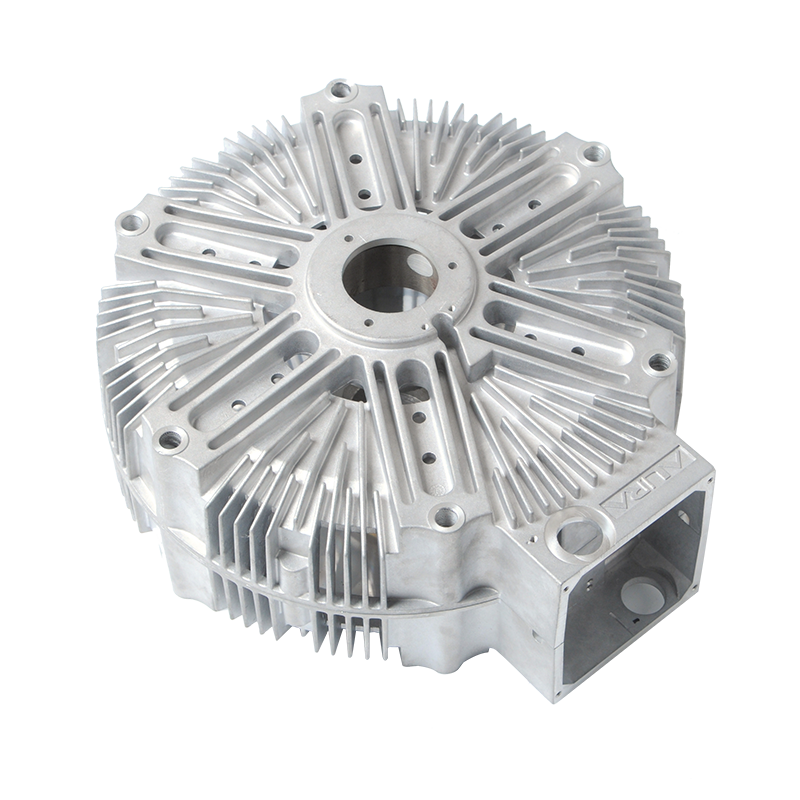
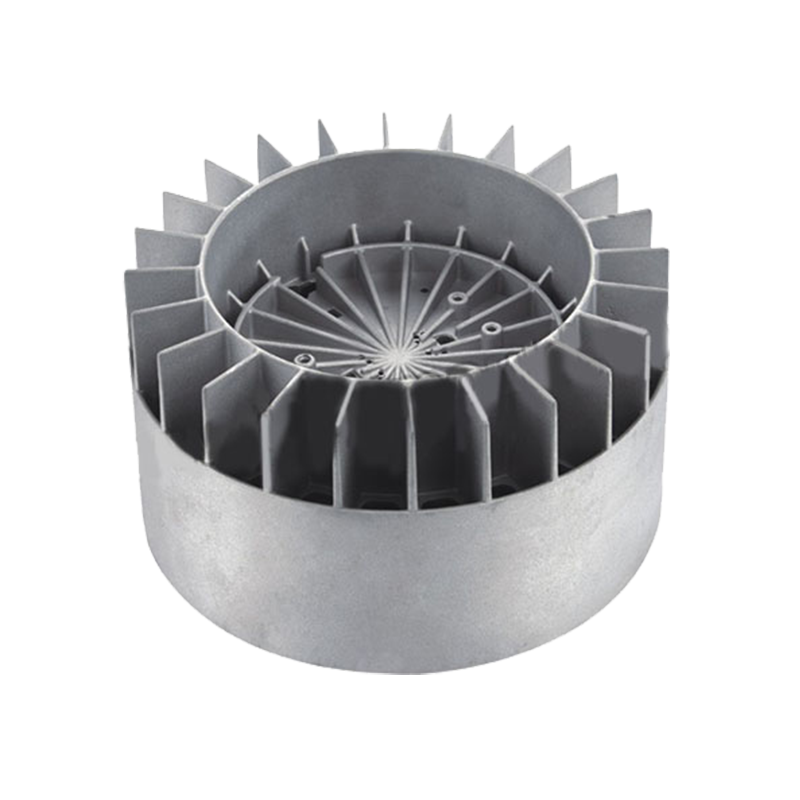
 Dissipatori di calore in alluminio pressofuso per apparecchiature elettroniche e industriali Questo prodotto dissipatore di calore copre opzioni di pressofusione di alluminio, anodizzazione e altre finiture, nonché specifiche utili quando si prepara una richiesta di offerta per parti termiche. Visualizza il prodotto →
Una richiesta di offerta scritta in questo modo di solito consente di risparmiare un intero ciclo di campioni, perché il fornitore può dire in anticipo se la lega supporta il colore, se il piano di mascheratura è realizzabile e quale sarà la resa realistica, invece di scoprirlo nel primo lotto di produzione.
Sì, ma aspettati un risultato satinato dal grigio scuro al nero con una consistenza cromatica limitata. Funziona bene per finiture decorative scure e protezione funzionale dalla corrosione. Non funziona con colori chiari o pastello brillanti.
SÌ. Circa la metà dello spessore del rivestimento cresce verso l'esterno per lato: circa 10 µm per un rivestimento di Tipo II da 20 µm e circa 25 µm per un rivestimento di Tipo III da 50 µm. Filettature, fori e superfici di tenuta necessitano normalmente di mascheratura.
Solitamente una delle tre cause: porosità che trattiene l'elettrolita durante la fase di sigillatura, superfici miste come-fusa e lavorate sulla stessa parte o cambio di lotto di lega. La soluzione è a monte: fusioni più solide, lavorazione coerente e una fonte di lega congelata.
È possibile, con dei limiti. Lo spessore superiore a circa 50 µm su una lega ad alto contenuto di silicio tende a rompersi o ad apparire irregolare. Mantieni l'anodizzazione dura nell'intervallo 25–40 µm e confermala con una prova sull'intento di produzione.
L'anodizzazione di una pressofusione è una catena piuttosto che un singolo passaggio: scelta della lega, solidità dello stampo e della fusione, strategia di lavorazione, mascheratura, quindi la linea di anodizzazione. Quando si verifica un problema di finitura, la causa è solitamente dovuta a due o tre collegamenti indietro rispetto al serbatoio.
Il nostro lavoro copre la parte anteriore di quella catena. Progettiamo e costruiamo gli stampi, eseguiamo la pressofusione ad alta pressione da 1600 T fino a 200 T, lavoriamo internamente su centri CNC e coordiniamo il trattamento superficiale, compresa l'anodizzazione e la verniciatura a polvere secondo un sistema di qualità IATF 16949. Se un programma necessita di una parte pressofusa anodizzata con un colore definito e un target di corrosione definito, il punto di partenza pratico è stabilizzare la lega e le superfici cosmetiche prima che lo stampo venga tagliato. Puoi rivedere il nostro capacità di pressofusione e lavorazione dell'alluminio oppure invia un disegno con i requisiti di finitura allegati: prima vengono prese queste due decisioni, meno sorprese rimarranno sulla superficie finita.
SEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano