Contenuto
La tendenza dei componenti automobilistici leggeri può essere meglio compresa attraverso un numero: una riduzione del 10% del peso del veicolo migliora il risparmio di carburante del 6-8% nei veicoli con motore a combustione e offre un aumento proporzionale simile nell’autonomia elettrica. Questa relazione diretta tra domanda di massa e energia è ora integrata nelle piattaforme di veicoli di tutto il settore. Ai fornitori viene chiesto di fornire sezioni di pareti più sottili, massa inferiore e meno parti senza sacrificare la durata. Le previsioni di mercato confermano lo slancio: si prevede che il mercato globale dei materiali leggeri per l’automotive raggiungerà i 125,6 miliardi di dollari entro il 2033, espandendosi a un CAGR del 4,5% a partire dal 2026.
La leggerezza non è più riservata alle auto sportive premium. Tre forze lo hanno reso un requisito di base per le autovetture e i veicoli commerciali.
Innanzitutto, gli obiettivi di emissione delle flotte nell’Unione Europea, negli Stati Uniti e in Cina continuano a inasprirsi. La rimozione della massa riduce l’energia necessaria per accelerare, salire e mantenere la velocità, quindi la riduzione del peso supporta direttamente la conformità alle emissioni di CO2. In secondo luogo, i veicoli elettrici devono affrontare un compromesso diretto tra autonomia e costo della batteria. Una riduzione della massa del 10% può aggiungere circa il 6-8% all’autonomia, che per un tipico pacco da 60 kWh equivale a diversi kilowattora di capacità della batteria risparmiata. In terzo luogo, l’alluminio è diventato competitivo in termini di costi nella pressofusione ad alta pressione una volta inclusi nel calcolo il consolidamento dei componenti e la riduzione della lavorazione.
La traiettoria di mercato prevista di seguito mostra l’entità del cambiamento.
Proiezione: 4,5% CAGR dal 2026 al 2033.
I metalli rappresentano ancora la quota maggiore di materiali leggeri, con l’alluminio da solo che rappresenta circa il 42% del consumo. La conseguenza per i fornitori è pratica: coloro che sono in grado di produrre getti di alluminio a pareti sottili con tolleranze strette conquisteranno una quota enorme dei nuovi programmi di veicoli.
Nessun singolo materiale vince ogni applicazione. Ogni candidato leggero offre una combinazione specifica di densità, resistenza, costo e comportamento di produzione. La tabella seguente riassume le principali opzioni.
| Material | Risparmio di peso rispetto all'acciaio | Costo relativo | Applicazioni comuni | Processo tipico |
|---|---|---|---|---|
| AHSS/acciaio ad alta resistenza | 10-25% | Basso | Strutture della carrozzeria, longheroni del telaio | Stampaggio, formatura |
| Alluminio (fuso) | 30-50% | Moderato | Alloggiamenti batteria, alloggiamenti motore, riduttori, pompe | Pressofusione ad alta pressione |
| Magnesio (fuso) | 45-60% | Alto | Cruscotti, telai dello sterzo, alloggiamenti | Pressofusione, stampaggio tix |
| Ingegneria delle materie plastiche | 20-40% | Basso to moderate | Collettori, coperchi, staffe interne | Stampaggio ad iniezione |
| Compositi in fibra di carbonio | 50-60% | Molto alto | Pannelli di carrozzeria, inserti strutturali, auto sportive | RTM, stampaggio a compressione |
Punti medi indicativi basati su studi di alleggerimento pubblicati.
I getti di alluminio si distinguono quando un componente necessita di geometria complessa, buon comportamento termico e volumi di produzione superiori a poche migliaia di unità all'anno. La pressofusione ad alta pressione converte tali requisiti in parti ripetibili con un lavoro secondario minimo.
La pressofusione ad alta pressione (HPDC) è il processo dominante dietro molti componenti strutturali e funzionali leggeri. L'alluminio fuso viene iniettato ad alta pressione in uno stampo di acciaio riutilizzabile, producendo una geometria finita in un unico colpo. Le sezioni delle pareti possono essere mantenute a 2-3 mm su pezzi di grandi dimensioni, rispetto ai 4-5 mm per le fusioni in ghisa convenzionali, e nervature, sporgenze, inserti e punti di montaggio vengono fusi in posizione.
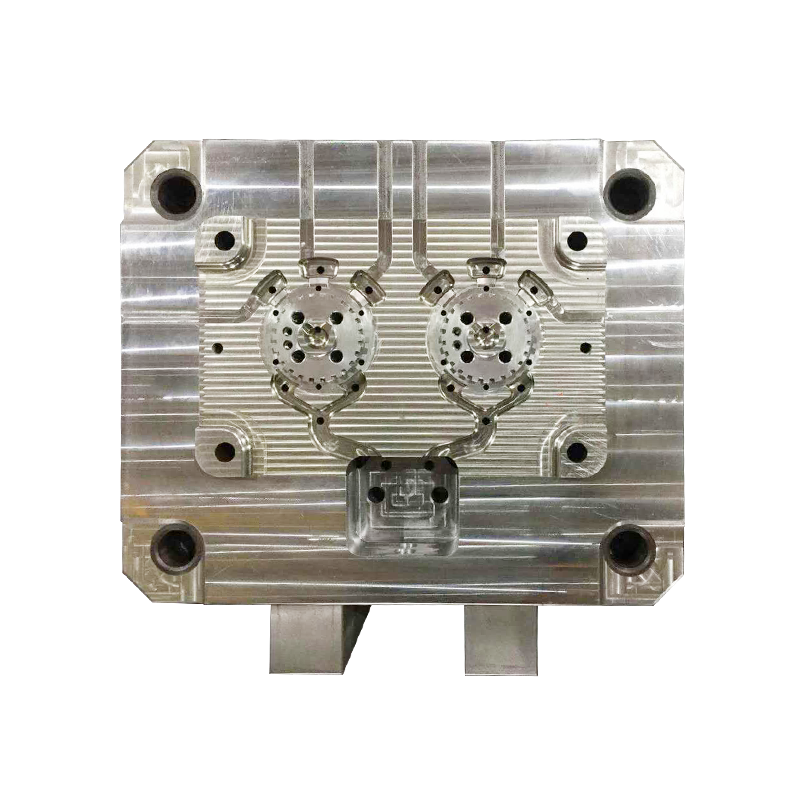
Lo stampo determina la fedeltà dimensionale e la qualità interna. La disposizione del canale di raffreddamento, la posizione del cancello e il posizionamento dello sfiato influenzano la porosità e la distorsione e questi fattori si traducono direttamente nel tasso di scarto e nelle prestazioni della garanzia. Gli OEM apprezzano quindi i fornitori che progettano e costruiscono i propri stampi, perché le iterazioni degli stampi e le modifiche tecniche avvengono più velocemente in un unico stabilimento.
La pressofusione supporta anche il consolidamento dei componenti. Una fusione può sostituire una saldatura di diverse parti in acciaio stampato, eliminando gli elementi di fissaggio, riducendo l'accumulo di tolleranze e riducendo i tempi di assemblaggio. L'alloggiamento di un motore elettrico, ad esempio, combina il telaio dello statore, le sedi dei cuscinetti e la camicia di raffreddamento in un unico componente che viene lavorato solo sulle superfici critiche.
L'alluminio HPDC possiede diverse famiglie di componenti in cui il peso, la dissipazione del calore e la rigidità strutturale contano di più.
Gli involucri delle batterie devono essere rigidi, sigillati e il più leggeri possibile. Gli alloggiamenti e i coperchi in alluminio pressofuso soddisfano tutti e tre i requisiti. Supportano inoltre la gestione termica fornendo un percorso termico dalle parti superiori dei moduli e i loro modelli di nervature possono essere regolati per percorsi di carico d'urto senza massa eccessiva. Poiché i pacchi batteria sono tra i gruppi più pesanti di un veicolo elettrico, ogni chilogrammo risparmiato nell'involucro aumenta direttamente l'autonomia. Il ruolo strutturale di queste recinzioni nella sicurezza in caso di incidente è trattato nel nostro articolo su come gli alloggiamenti e le coperture delle batterie contribuiscono alla sicurezza dei veicoli a nuova energia .
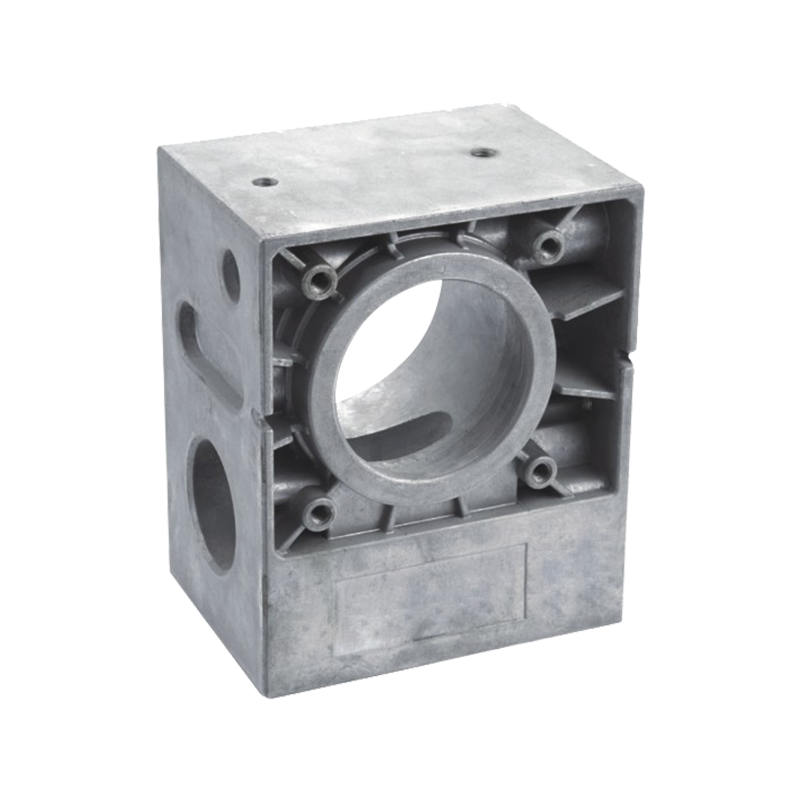
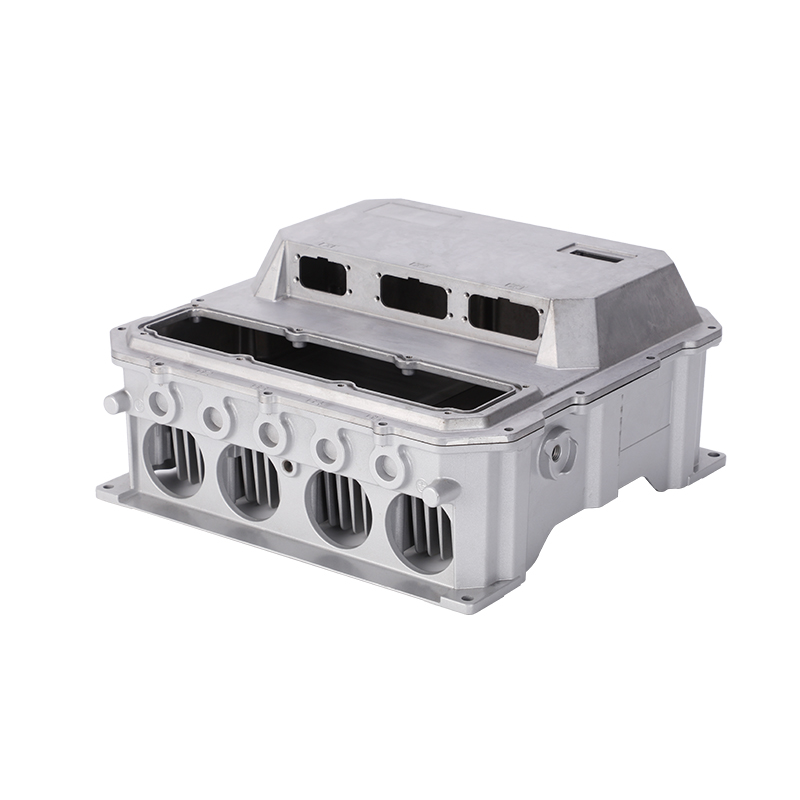 Alluminio Die-Cast Battery Housing and Cover for Electric Vehicles Questo involucro pressofuso protegge i pacchi batteria dei veicoli elettrici con elevata robustezza, resistenza alla corrosione e buona tenuta, favorendo al contempo la dissipazione del calore e riducendo il peso per estendere l'autonomia del veicolo. Visualizza il prodotto →
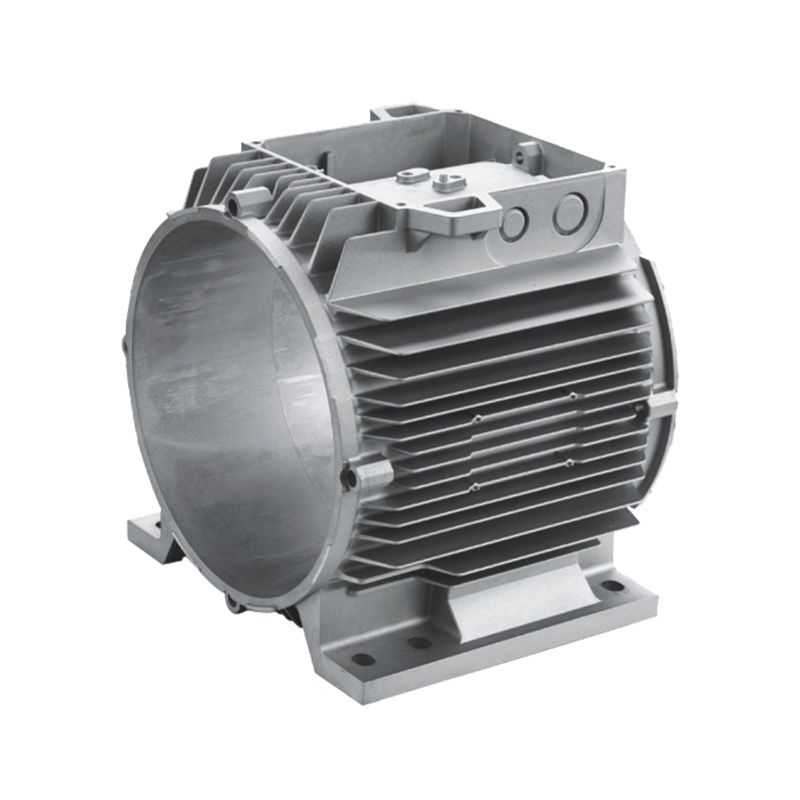
L'alloggiamento del motore contiene lo statore, i cuscinetti del rotore e spesso la camicia di raffreddamento. La conduttività termica dell'alluminio consente al motore di funzionare a temperature più basse a parità di potenza e la sua colabilità crea canali di raffreddamento interni senza tubi separati. La sostituzione del telaio del motore in acciaio con uno in alluminio pressofuso riduce generalmente la massa del 35-45% e accorcia la catena di produzione dagli impianti di saldatura a una singola stazione di fusione. Gli scudi terminali e i coperchi delle scatole terminali appartengono alla stessa famiglia, consentendo ai produttori di motori di consolidare la propria base di fornitori.
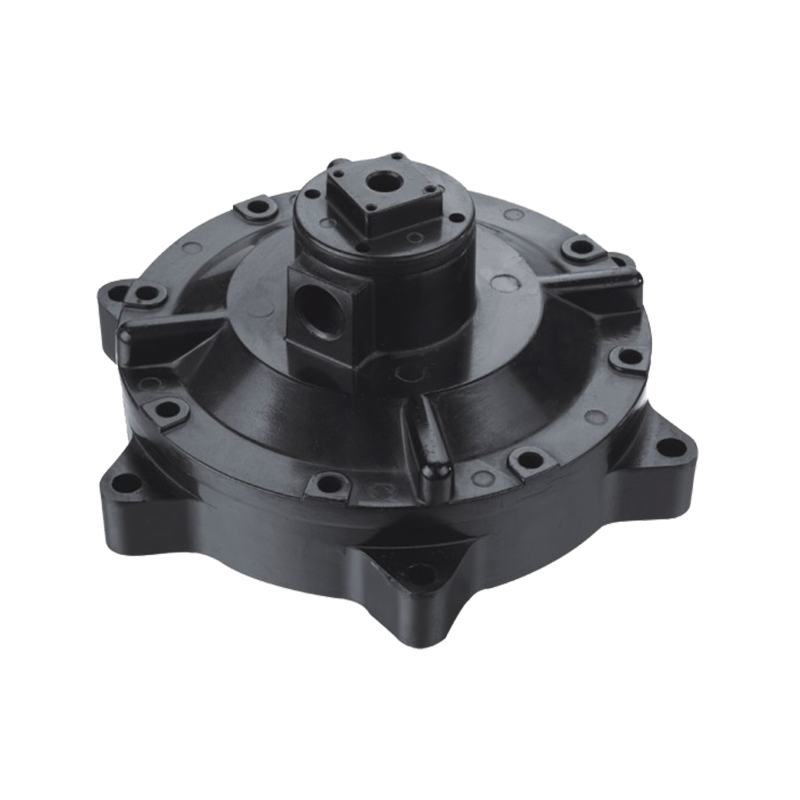
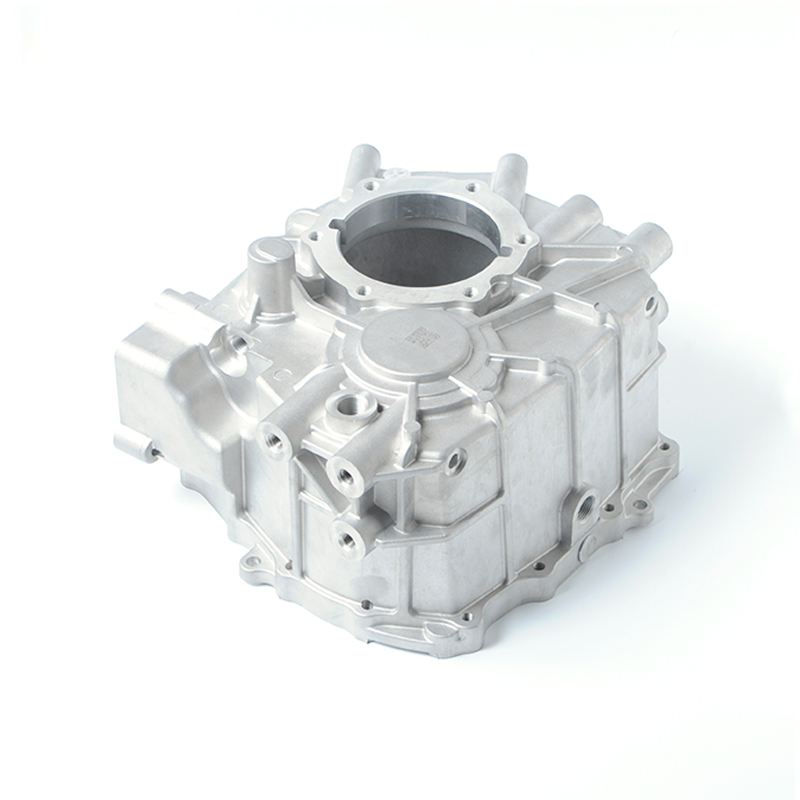 Alto-Pressure Aluminum Die-Cast Motor Housing for Automobiles Questo alloggiamento del motore protegge i componenti interni dalla polvere, fornisce supporto meccanico e migliora l'efficienza. La pressofusione di alluminio riduce la massa del 35-45% rispetto ai telai in acciaio. Visualizza il prodotto →
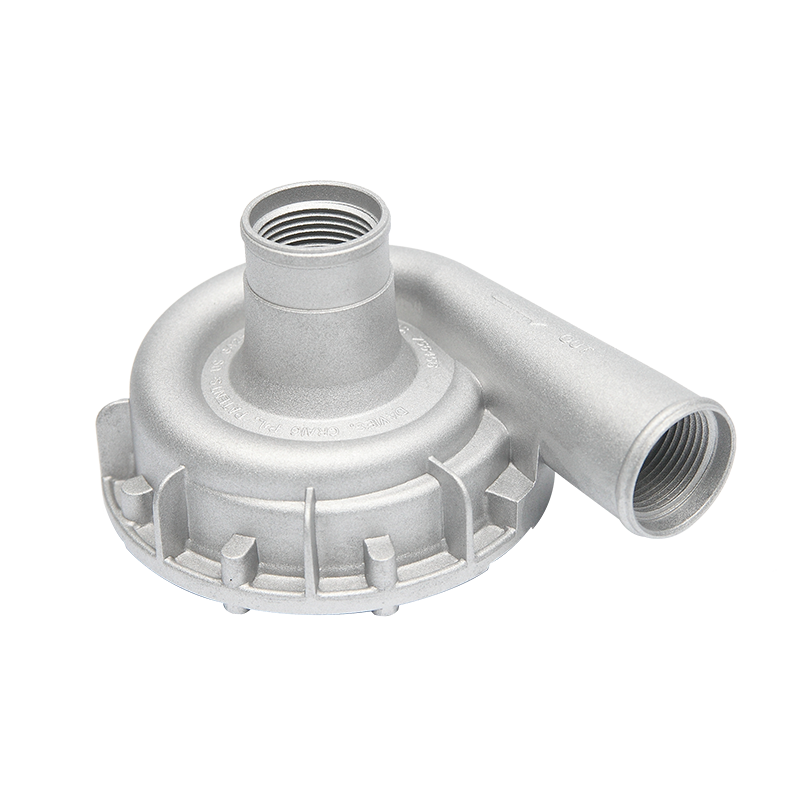
Le pompe dell'acqua funzionano vicino al motore o all'unità di trasmissione, dove le vibrazioni, la corrosione del liquido refrigerante e i cicli termici sono costanti. I corpi delle pompe in alluminio pressofuso sono sostanzialmente più leggeri degli equivalenti in ferro, pur mantenendo una resistenza delle pareti superiore a 2 mm. Quando la pompa è posizionata su una staffa mobile, la differenza di massa riduce il carico sui componenti adiacenti e riduce il peso totale del sistema. Le superfici di montaggio lavorate e le scanalature per O-ring vengono prodotte in un'unica catena di processo, quindi la parte arriva pronta per l'installazione.
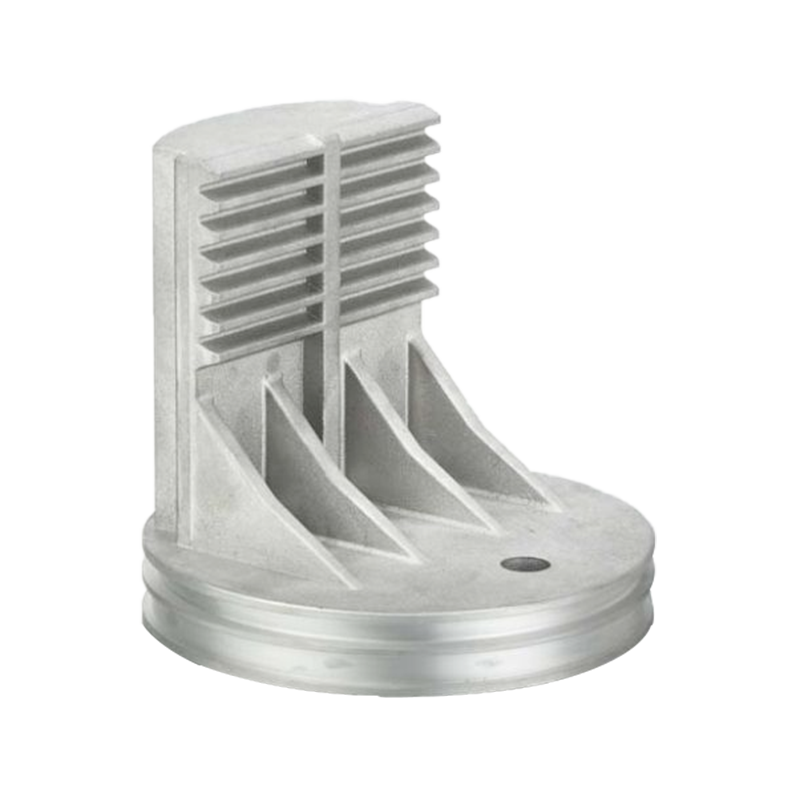
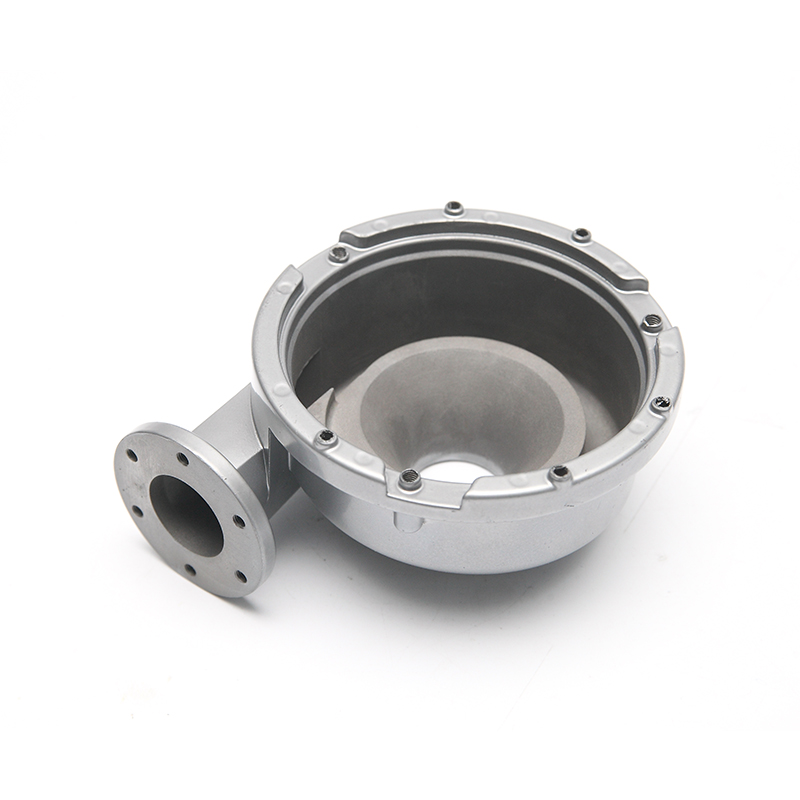 Pompa dell'acqua pressofusa in alluminio leggero lavorato Questa pompa dell'acqua in alluminio offre facilità di installazione, tenuta stabile e peso ridotto vicino al motore. Le superfici di montaggio e le scanalature lavorate vengono prodotte in un'unica catena di processo per una pronta installazione. Visualizza il prodotto →
Gli acquirenti che valutano i fornitori di pressofusi in alluminio dovrebbero confrontare più del semplice prezzo per chilogrammo. I seguenti punti separano i programmi affidabili da quelli costosi.
La nostra attività segue questo modello integrato dal 1987. Con la progettazione interna di stampi, macchine per pressofusione da 200 a 1600 tonnellate, lavorazione CNC e certificazione IATF 16949, Ningbo Jieda Stampaggio e macchina fornisce il profilo di capacità sopra descritto. Poiché l'intera catena si svolge sotto lo stesso tetto, le modifiche tecniche vengono gestite più rapidamente e i risultati delle ispezioni vengono condivisi prima.
A seconda della geometria e del materiale sostituito, la pressofusione di alluminio riduce il peso dei componenti del 30-50%. Un alloggiamento motore che pesa 8 kg in ghisa pesa tipicamente 4,5-5 kg come pressofusione di alluminio nello stesso involucro.
Al chilogrammo, sì. Per pezzo finito, non necessariamente. Il consolidamento dei componenti, l'eliminazione delle saldature e degli elementi di fissaggio e i tempi di ciclo più rapidi spesso compensano il costo del materiale più elevato. Il fattore più importante è l’investimento in attrezzature, che viene ammortizzato meglio con volumi superiori a 20.000 parti all’anno.
SÌ. La pressofusione ad alta pressione produce parti dense e a bassa porosità quando i parametri di processo sono controllati. Le superfici di tenuta lavorate, il test di tenuta e i coperchi con guarnizione sono standard. I modelli con nervature a parete sottile aiutano gli involucri a superare i test di schiacciamento e intrusione mantenendo il peso dell'imballaggio inferiore rispetto agli equivalenti in acciaio.
La verniciatura a polvere fornisce una pellicola durevole e uniforme ed è comune per le parti del sottocofano. L'anodizzazione è adatta alle superfici resistenti all'usura ma richiede una chimica della lega controllata. Per i passaggi interni del refrigerante, i trattamenti di tenuta prevengono la corrosione e le perdite.
L’alleggerimento non è una fase temporanea. È il risultato di una persistente pressione normativa ed economica e favorisce processi che trasformano le proprietà dei materiali in risparmi di peso a livello di componente su scala di produzione. La pressofusione dell’alluminio ad alta pressione è uno di questi processi. Gli acquirenti che comprendono i compromessi nella selezione delle leghe, nello spessore delle pareti, negli utensili e nella qualità dei fornitori prenderanno decisioni migliori in materia di approvvigionamento nel prossimo ciclo.
SEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano