Contenuto
Due disegni arrivano sulla stessa scrivania nella stessa settimana. Uno è una staffa di chiusura da 120 g per la portiera di un'autovettura; l'altro è un alloggiamento del motore da 1,8 kg che si trova a circa 90 mm da un collettore di scarico. Entrambi portano la stessa nota: "pressofuso, lega da confermare".
La risposta breve, prima di ogni tabella: scegliere lo zinco quando la parte è piccola, con pareti sottili, esteticamente visibile o deve mantenere tolleranze strette con quasi nessuna lavorazione. Scegli l'alluminio quando la parte è grande, sensibile al peso o si surriscalda.
Questa singola regola determina la maggior parte delle decisioni relative alla pressofusione automobilistica. Ciò che non ti dice è dove si trova effettivamente il confine, quanto costa indovinare male e quali dettagli del disegno devono cambiare quando si cambia lega. Queste tre domande costituiscono il resto di questo articolo.
Lo zinco e l'alluminio vengono fusi su macchine diverse per un motivo fisico. Le leghe di zinco fondono a circa 390 °C, a una temperatura sufficientemente bassa da consentire a una macchina a camera calda di mantenere la pentola, il collo di cigno e l'ugello immersi nella fusione e di sparare una dose misurata in pochi secondi. L'alluminio fonde a circa 600 °C e viene versato a 650–700 °C, il che distruggerebbe le parti ferrose di una camera calda, quindi l'alluminio funziona in camera fredda: il metallo viene inserito in un manicotto a ogni ciclo.
Questo divario di processo spiega la maggior parte delle conseguenze a valle. Lo zinco riempie le sezioni più sottili più velocemente, mantiene dimensioni più strette e lascia una migliore superficie come fusione. L’alluminio trasporta molta meno massa a parità di volume e tollera molto più calore.
| Proprietà | Zama 3 (zinco) | A380/ADC12 (alluminio) |
|---|---|---|
| Densità | 6,6 g/cm³ | 2,71 g/cm³ |
| Punto di fusione | ~387°C | ~600 °C, versato a 650–700 °C |
| Massima resistenza alla trazione | ~283MPa | ~324MPa |
| Forza di rendimento | ~221MPa | ~159MPa |
| Durezza | ~82 HB | ~80 HB |
| Conduttività termica | ~113 W/m·K | ~96 W/m·K |
| Pratica parete minima | 0,5–1,0 mm | 1,5–2,5 millimetri |
| Tolleranza lineare, piccole caratteristiche | ±0,025–0,05 mm | ±0,05–0,13 mm |
| Processo di fusione | Camera calda | Camera fredda |
| Vita tipica da morire | Spesso 500.000 colpi | Tipicamente 100.000-150.000 colpi |
Lo zinco è circa 2,4 volte più denso dell'alluminio. Riprogetta lo stesso volume dallo zinco all'alluminio e rimuovi circa il 59% della massa. Questo è il motivo per cui i programmi basati sul peso, come l’autonomia dei veicoli elettrici o gli obiettivi di massa non sospesa, iniziano con l’alluminio e raramente guardano indietro.
Il compromesso è lo spessore della parete. Una nervatura da 0,6 mm viene fusa in modo affidabile in zinco; è probabile che la stessa centina nell'A380 venga corta o chiusa a freddo, quindi il progetto si sposta a 1,5–2,5 mm. Pareti più spesse su una lega più leggera contribuiscono in parte al vantaggio in termini di peso e aggiungono sempre tempo di solidificazione e costi del ciclo.
Il terzo numero è la temperatura, ed è da qui che iniziano la maggior parte dei guasti sul campo. Lo zinco pressofuso perde resistenza rapidamente al di sopra di circa 95–100 °C e si insinua sotto carico costante, quindi un giunto bullonato che mantiene la coppia a temperatura ambiente può rilassarsi dopo un'estate di caldo sotto il cofano. L'alluminio A380 mantiene la maggior parte della sua resistenza a circa 150 °C e qualità come A360 o AlSi10MnMg si spingono oltre.
Confrontare le due leghe solo in base al prezzo del metallo è una trappola. La lega di zinco di solito costa di più per chilogrammo rispetto all'alluminio e, poiché è più densa, una parte di zinco dello stesso volume consuma anche più chilogrammi. Sul costo dei materiali, lo zinco perde quasi ogni volta.
Il confronto si ribalta una volta contato il resto del processo. Il punto di fusione più basso e la solidificazione più rapida riducono i tempi del ciclo, mentre la colata a camera calda elimina gli scarti. Pareti sottili e tolleranze strette fanno sì che la parte lasci lo stampo vicino alla forma finale, quindi foratura, fresatura e finitura vengono meno. Gli stampi funzionano a temperature più basse e durano molto più a lungo, distribuendo i costi degli utensili su più parti. Lo zinco inoltre lavora più velocemente e rende più puliti i rubinetti, il che è importante per staffe e alloggiamenti con una dozzina di fori filettati.
Una regola praticabile: lo zinco vince quando il contenuto di lavorazione è elevato, le tolleranze sono strette o il volume annuale è elevato. L’alluminio vince quando la parte è pesante, grande o caricata di calore, perché nessun risparmio di processo compensa una penalità di densità di 2,4× o un cedimento per scorrimento viscoso in servizio. L'attrezzatura segue la stessa logica ed è un esercizio di ingegneria diverso per ogni percorso: gli stampi in alluminio necessitano di acciaio per utensili per lavorazione a caldo, un raffreddamento generoso e una gestione termica per sopravvivere ciclo dopo ciclo del metallo a 650 °C.
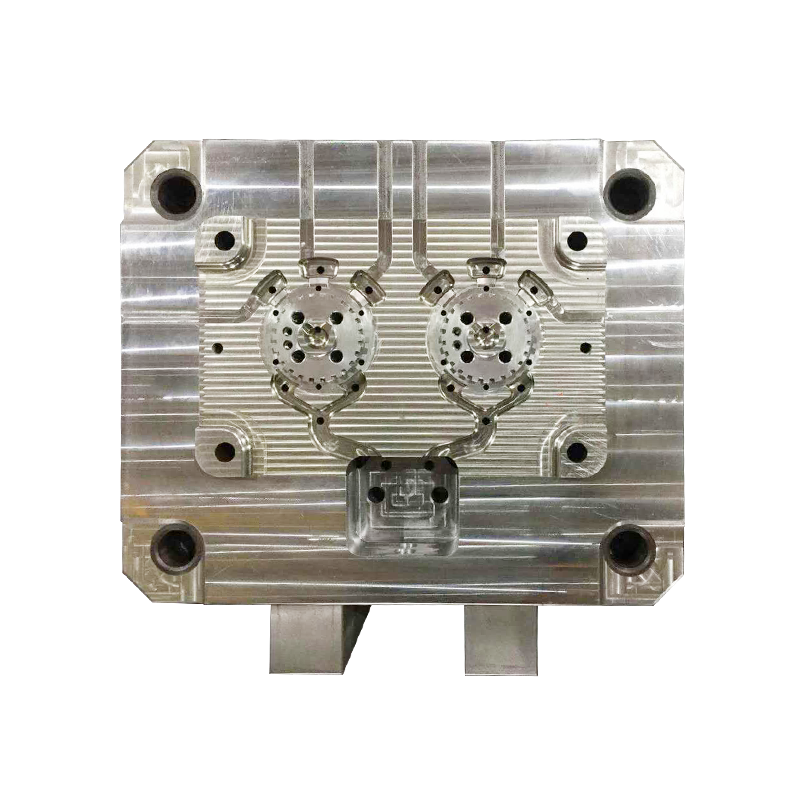
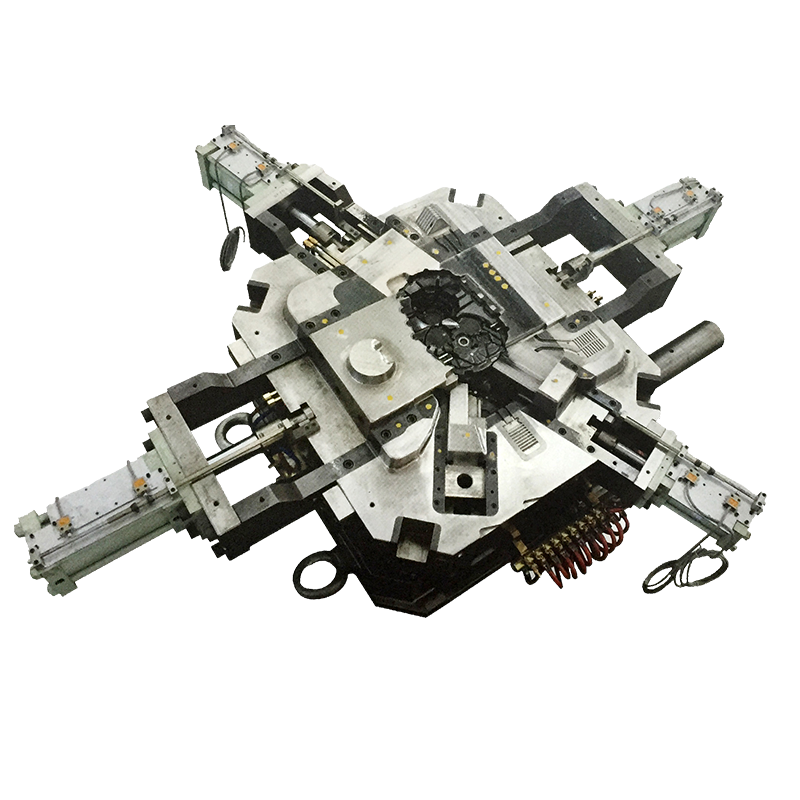
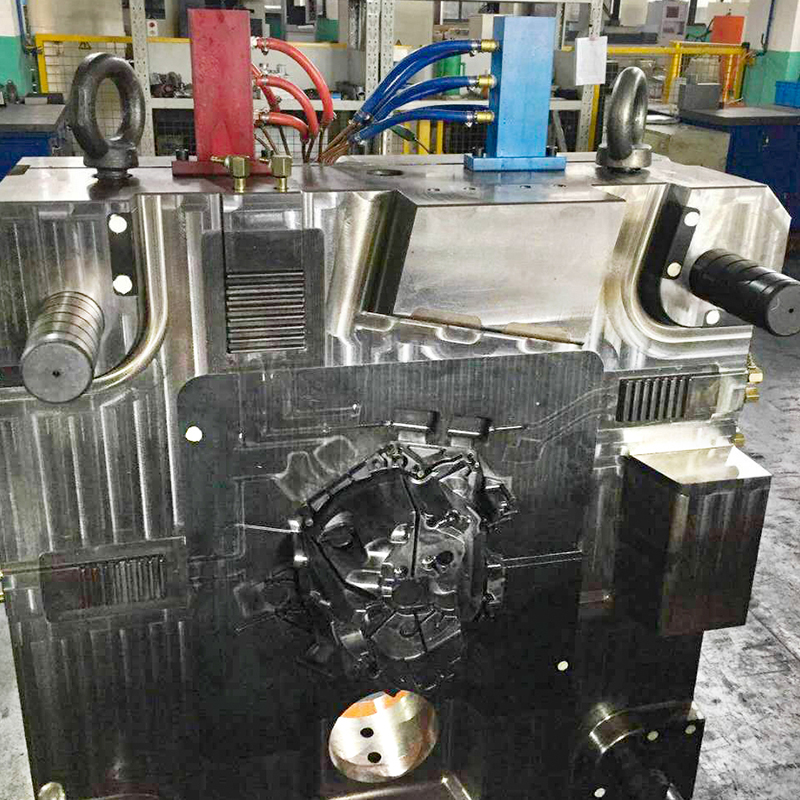 Stampi personalizzati per pressofusione di alluminio ad alta pressione Stampi personalizzati per pressofusione di alluminio ad alta pressione per componenti precisi; rivedere quando tolleranze strette o volumi annuali elevati rendono gli utensili in alluminio la soluzione pratica. Visualizza il prodotto →
Lo zinco guadagna il suo posto su componenti piccoli, precisi e ad alto volume dove le operazioni secondarie altrimenti dominerebbero il prezzo del pezzo:
Ognuna di queste parti è sufficientemente piccola da consentire di misurare la penalità in termini di densità in grammi, mentre il vantaggio in termini di precisione è misurato in fasi di lavorazione eliminate e minori scarti.
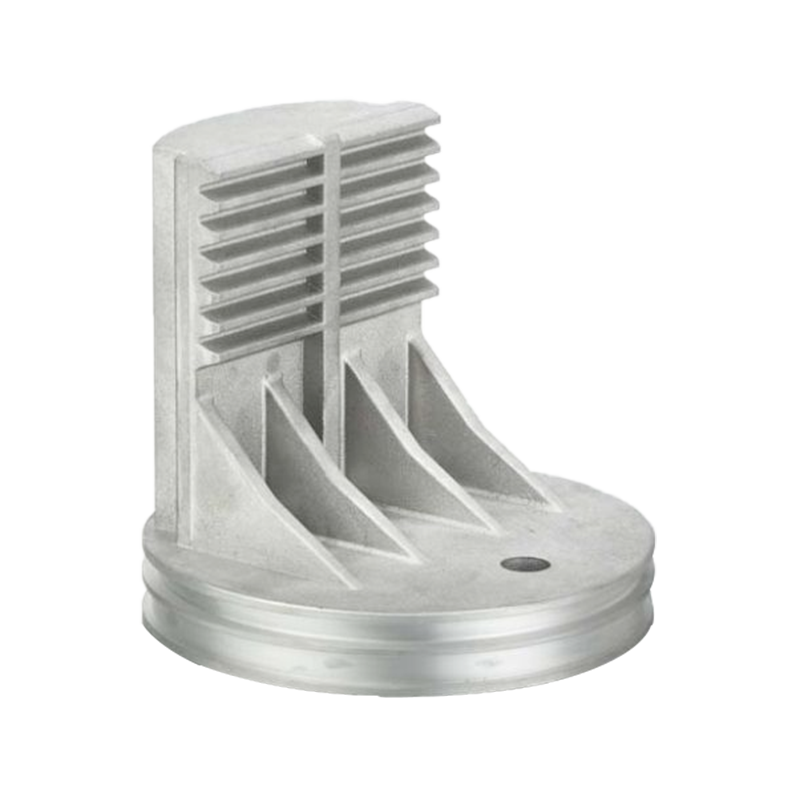
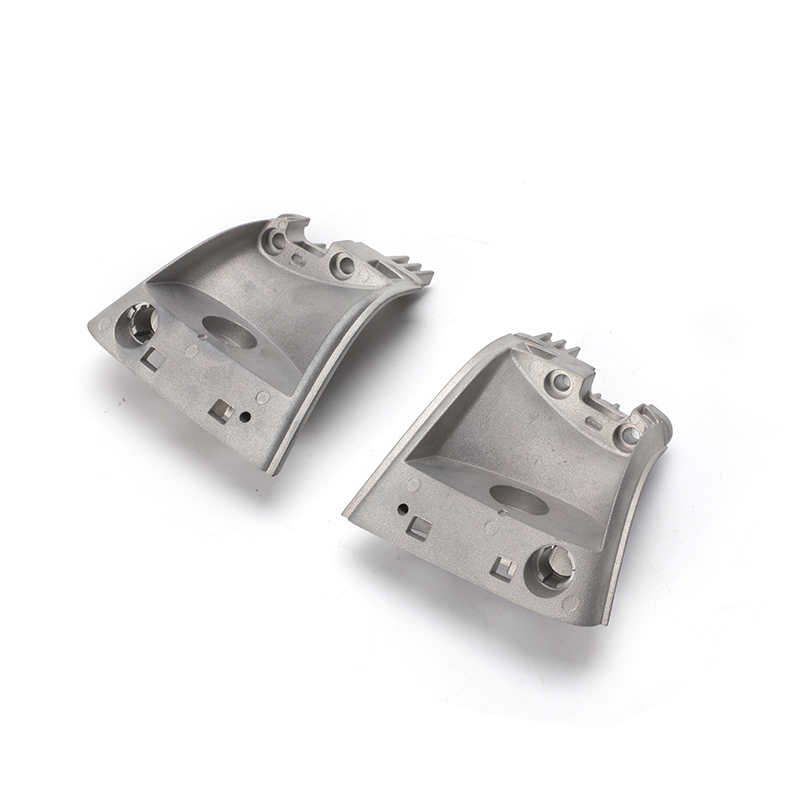 Staffa di supporto per portapacchi per auto in zinco pressofuso Piccola staffa di supporto in lega di zinco pressofusa per portapacchi auto, adatta a componenti automobilistici compatti dove la precisione e la riduzione delle lavorazioni sono importanti. Visualizza il prodotto →
L'alluminio prende le parti dove regna la massa o il calore:
Lo zinco è raramente competitivo al di sopra di pochi chilogrammi, quindi per le fusioni di grandi dimensioni la decisione viene spesso presa dalla macchina, non dalla scheda tecnica del materiale.
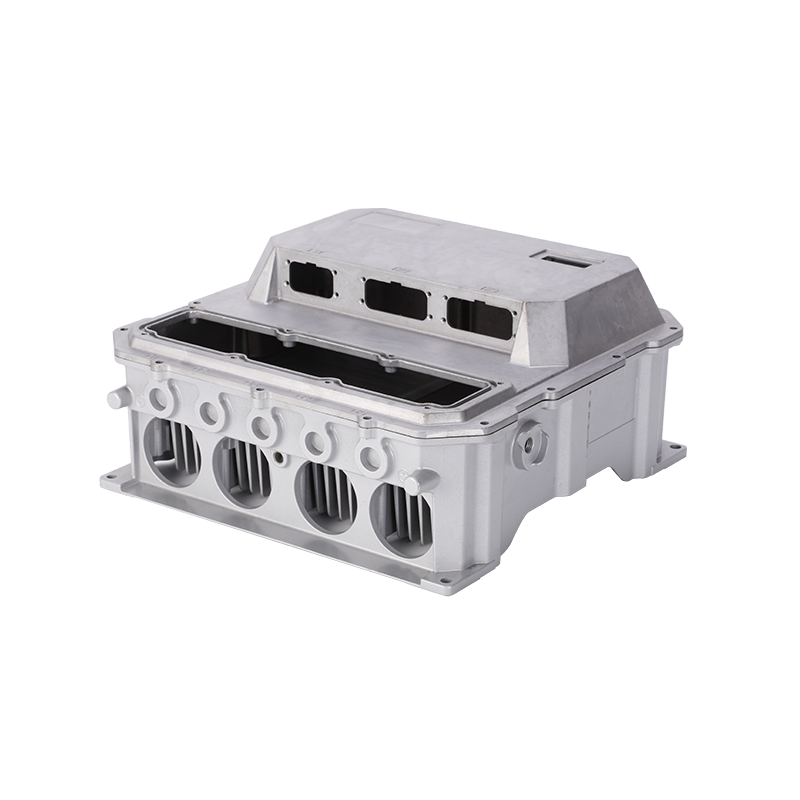
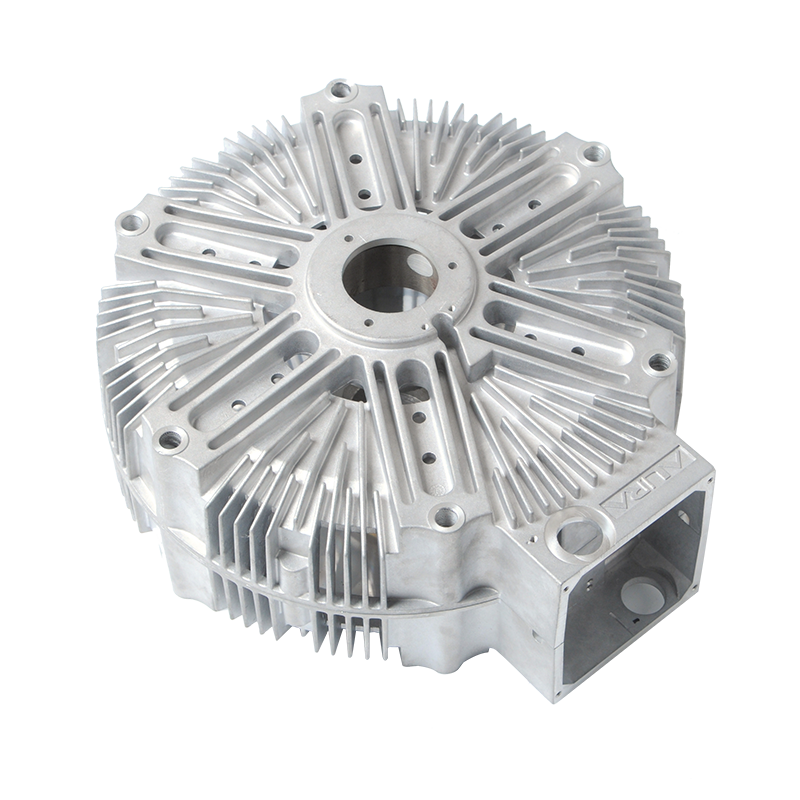
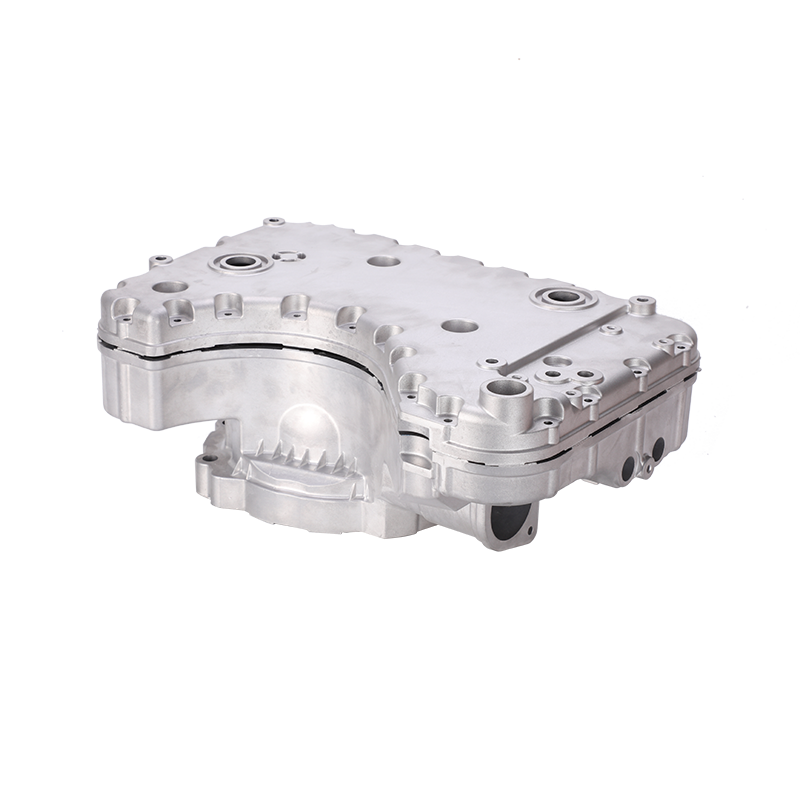
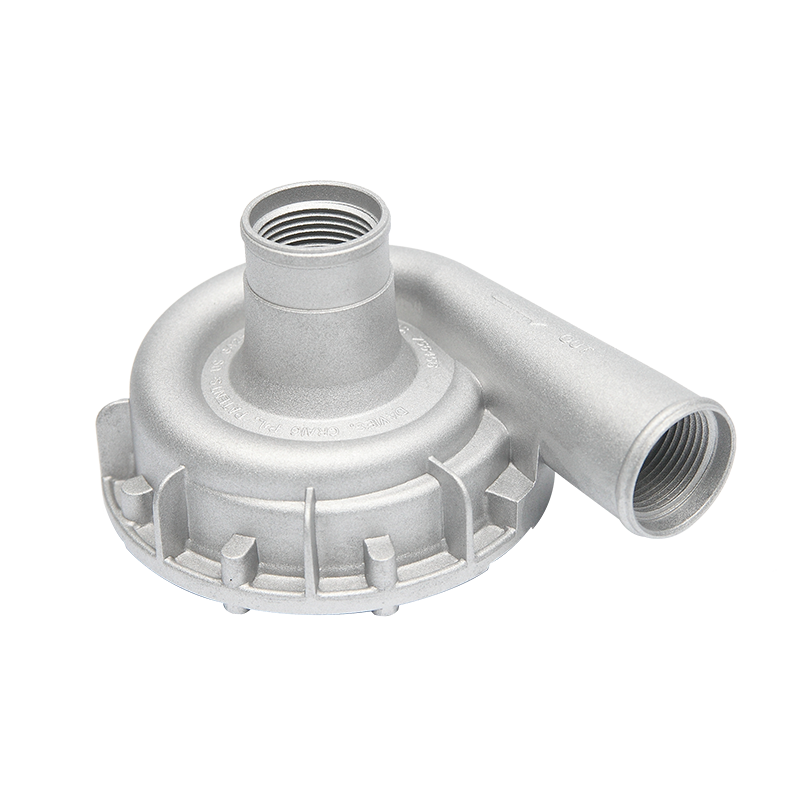
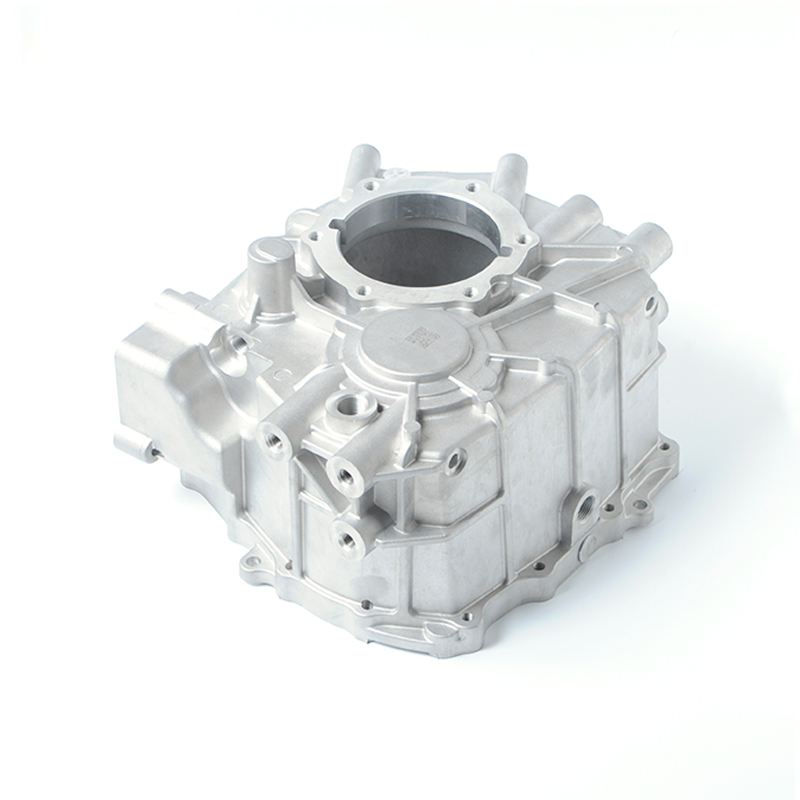 Alloggiamento del motore dell'automobile in alluminio pressofuso ad alta pressione Alluminio die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. Visualizza il prodotto →
Lo zinco accetta bene filettature formate e maschiate e mantiene la coppia in sezioni sottili, quindi le piccole staffe di zinco spesso non necessitano di inserti. L'alluminio è più morbido sul fianco della filettatura, quindi qualsiasi cosa aperta e chiusa in servizio (un coperchio, un pannello di accesso, un alloggiamento del filtro) dovrebbe contenere un inserto in acciaio o una vite filettata progettata per l'alluminio. Su parti come coppe e coppe dell'olio sigillate , la disposizione dei bulloni e l'altezza della sporgenza devono essere progettate in base al comportamento della filettatura e non copiate da un disegno di zinco.
Lo zinco si trova sotto l'alluminio, l'acciaio e l'acciaio inossidabile nella serie galvanica, quindi una parte di zinco imbullonata a una struttura in alluminio diventa l'anodo sacrificale. Nel servizio di sale stradale o costiero si corrode per primo. Rivestimenti, rondelle isolanti o una staffa in alluminio sono le solite soluzioni e questo è uno dei motivi per cui lo zinco è meno comune sull'hardware del telaio esterno.
Al di sopra dei 95°C circa, lo zinco si deforma lentamente sotto carico permanente. Qualsiasi parte in zinco che presenti un precarico vicino a una fonte di calore deve essere valutata con un margine di temperatura o spostata sull'alluminio.
Lo zinco accetta passivazione, verniciatura a polvere, rivestimento elettronico e placcatura decorativa con poca preparazione della superficie. L'alluminio ad alto contenuto di silicio come A380 si anodizza in modo non uniforme e spesso diventa scuro o screziato, quindi i programmi che necessitano di un aspetto anodizzato uniforme di solito specificano una lega a basso contenuto di silicio o passano invece alla verniciatura a polvere.
Non al chilogrammo. La lega di zinco solitamente costa di più ed è 2,4 volte più densa. Lo zinco diventa più economico a livello di pezzo finito quando tolleranze strette, pareti sottili e lavorazioni pesanti farebbero altrimenti aumentare i costi di lavorazione dell'alluminio o quando il volume è sufficientemente elevato da beneficiare di una maggiore durata dello stampo.
Sì, ma non a diretto contatto con l'ambiente umido. Lo zinco è l'anodo della coppia e si corroderà preferibilmente. Utilizzare rivestimenti, rondelle isolanti o un sigillante compatibile sul giunto.
L'alluminio A380 ha il carico di rottura a trazione più elevato, circa 324 MPa contro 283 MPa dello Zamak 3, mentre lo zinco ha il carico di snervamento più elevato. La forza per chilogrammo non è vicina: l’alluminio vince con ampio margine.
Lo zinco cola in modo affidabile su pareti di 0,5–1,0 mm. L'alluminio necessita di circa 1,5–2,5 mm a seconda della geometria e della lunghezza del flusso. Vai più sottile di questi limiti e aspettati colpi brevi, chiusure fredde e porosità.
Alluminio, quasi senza eccezione. Queste parti sono grandi, necessitano di percorsi termici e spesso presentano caratteristiche strutturali o di tenuta. Lo zinco entra ancora nello stesso veicolo in piccole staffe, connettori e componenti di chiusura.
SEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano