Contenuto
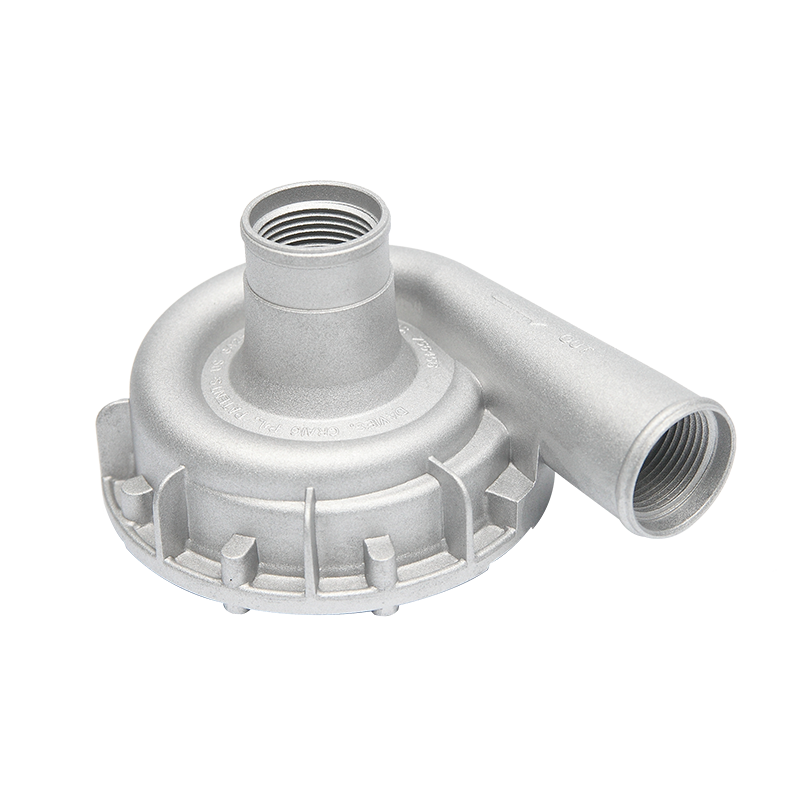
Un container di scatole del cambio in alluminio pressofuso era in attesa di essere caricato a Ningbo quando l'ispezione in arrivo da parte del cliente ha segnalato la porosità su tre parti della stessa sequenza di ripresa. I getti avevano superato i controlli visivi lungo la linea perché la porosità era sotterranea; è diventato visibile solo dopo che la lavorazione CNC ha aperto le cavità. Questo modello (difetto mancato, scoperta a valle, reclamo contestato) è la routine più costosa nella qualità della pressofusione. Il rilevamento dei difetti tramite intelligenza artificiale ora sta rivoluzionando il sistema e ciò cambia il modo in cui gli acquirenti dovrebbero valutare i fornitori di pressofusione.
I sistemi di visione basati sull’intelligenza artificiale rilevano i difetti che gli occhi esperti non riescono a cogliere, e lo fanno alla velocità della linea. La ricerca sull'ispezione della fusione si è spostata dagli esperimenti su set di dati di immagini ad architetture orientate alla produzione, comprese le reti neurali convoluzionali gerarchiche che localizzano un difetto e ne classificano il tipo e rilevatori basati su YOLO in tempo reale eseguiti su computer industriali standard. Il risultato pratico è coerente in tutti i casi di studio: tassi di rilevamento chiaramente superiori ai controlli manuali, soprattutto per caratteristiche sottili come saldature precoci, arresti a freddo e segni di flusso.
Il fattore economico è reale. Le fotocamere industriali, le GPU integrate e gli strumenti di formazione open source sono molto più convenienti rispetto a cinque anni fa, quindi un impianto con diverse macchine può installare una stazione fotocamera su una macchina da stampa e creare set di dati dalla propria produzione. I modelli addestrati sui getti dell'impianto superano i classificatori generici perché ogni stampo ha una firma termica e di riempimento unica.
Ciò che l’intelligenza artificiale non fa è sostituire la conoscenza dei processi. Una fase di ispezione segnala il sintomo; la prevenzione del difetto dipende dai parametri di stampaggio, dal bilanciamento della temperatura dello stampo e progettazione dello stampo, che rimane la prima linea di difesa contro problemi ricorrenti come saldature e porosità da gas.
I difetti della pressofusione di alluminio si comportano diversamente durante l'ispezione. Alcuni sono visibili e facili da classificare; altri sono interni e richiedono radiografia o sezionamento. I sistemi di intelligenza artificiale aggiungono valore a entrambi i livelli.
| Difetto | Formazione | Miglior metodo di rilevamento | Perché l'ispezione manuale è problematica |
|---|---|---|---|
| Porosità da gas | Gas intrappolato durante lo sparo veloce | Radiografia o TC; Lettura radiografica assistita dall'intelligenza artificiale | Sottosuolo, piccolo e distribuito in modo casuale |
| Cavità di ritiro | Contrazione localizzata durante la solidificazione | raggi X; sezionamento distruttivo | Spesso si concentra all'interno di pareti spesse |
| Chiusura fredda | Due fronti di flusso metallici non riescono a fondersi | Visiva di superficie; test con coloranti penetranti | Appare come una linea sottile simile a un segno di flusso |
| Segno di flusso | Schema di riempimento non uniforme | Illuminazione di superficie diretta | Dipende dall'illuminazione costante e dall'attenzione dell'operatore |
| Saldatura | L'alluminio si salda all'acciaio dello stampo | Controllo visivo sui primi scatti; telecamera di superficie | L'attenzione diminuisce durante i lunghi turni di produzione |
| Flash | Squilibrio nel bloccaggio dello stampo | Semplice controllo della geometria della visione | Le caratteristiche dei bordi sono ripetitive e monotone da giudicare |
Il modo pratico di pensare all’intelligenza artificiale è come un sistema graduale: la visione della superficie 2D sulla linea di rifinitura rileva i difetti della superficie superiore; la luce strutturata rileva la deviazione della geometria; I raggi X con classificatori convoluzionali supportano l'ispezione interna; e i sensori di processo alimentano uno strato di previsione che segnala i colpi rischiosi prima che il metallo si solidifichi.
Distribuzione tipica dei tipi di difetti riportati nei dati sulla qualità della pressofusione di alluminio; i rapporti effettivi variano a seconda della lega, del design dello stampo e della finestra del processo.
L’implementazione del rilevamento dei difetti tramite intelligenza artificiale non significa installare una telecamera e aspettarsi risultati. Il valore dipende da dove si trova il punto di ispezione rispetto alle operazioni a valore aggiunto. In una tipica linea di pressofusione dell’alluminio per componenti automobilistici e industriali, la logica è:
L'ordine conta. Individuare un difetto prima della lavorazione evita gli scarti di lavorazione; catturarlo prima dell'assemblaggio evita rilavorazioni; catturarlo prima della spedizione protegge la relazione. Le parti con requisiti funzionali rigorosi lo mostrano più chiaramente.
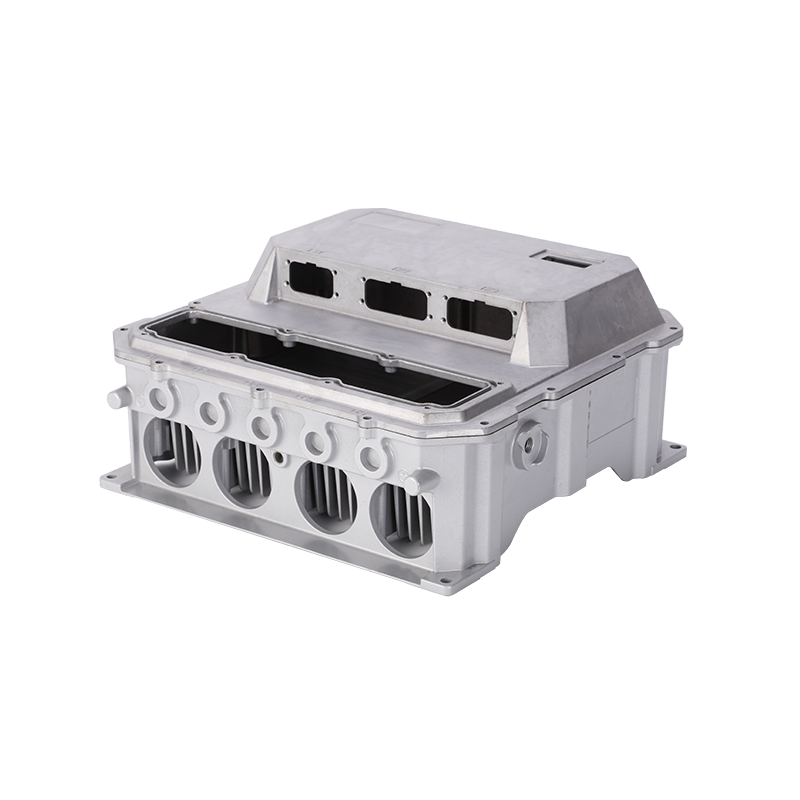
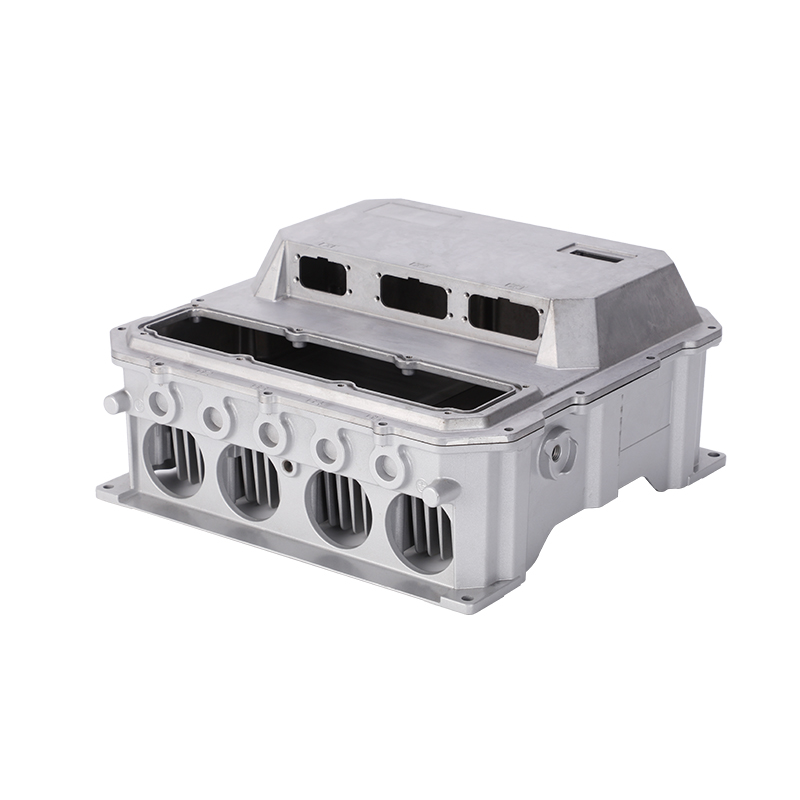 Alloggiamento e copertura della batteria in alluminio pressofuso per veicoli elettrici Questo involucro protettivo combina resistenza, tenuta e dissipazione del calore per salvaguardare i pacchi batteria nei veicoli di nuova energia, rendendo fondamentali i controlli dimensionali e di perdite prima dell'assemblaggio. Visualizza il prodotto →
Gli alloggiamenti delle batterie per i veicoli a nuova energia trasportano alta tensione e calore continuo, quindi un singolo pezzo poroso può causare un guasto di isolamento dopo mesi di servizio. Ecco perché l'integrità delle perdite e la stabilità dimensionale vengono verificate in ogni fase, non solo durante l'ispezione finale. La stessa disciplina si applica agli alloggiamenti dei motori, agli alloggiamenti dei cambi, ai corpi delle valvole e ad altri getti strutturali.
A meno che un difetto non sfugga al cliente, il giusto punto di ispezione lo rileva a buon mercato. Tre numeri di riferimento inquadrano l’economia:
Gamme rappresentative da prove di qualità di pressofusione pubblicate; i risultati variano in base al tipo di difetto, alla geometria della parte e alle condizioni di illuminazione.
Il lato dei costi è altrettanto concreto. Un singolo difetto sfuggito in una fusione lavorata a macchina di alto valore può eguagliare il prezzo di un'intera stazione di ripresa. Il rendimento reale dipende da tre variabili: valore aggiunto dopo il punto di ispezione, tasso di difetti di base e se il fornitore utilizza i dati sui difetti per regolare i parametri di processo.
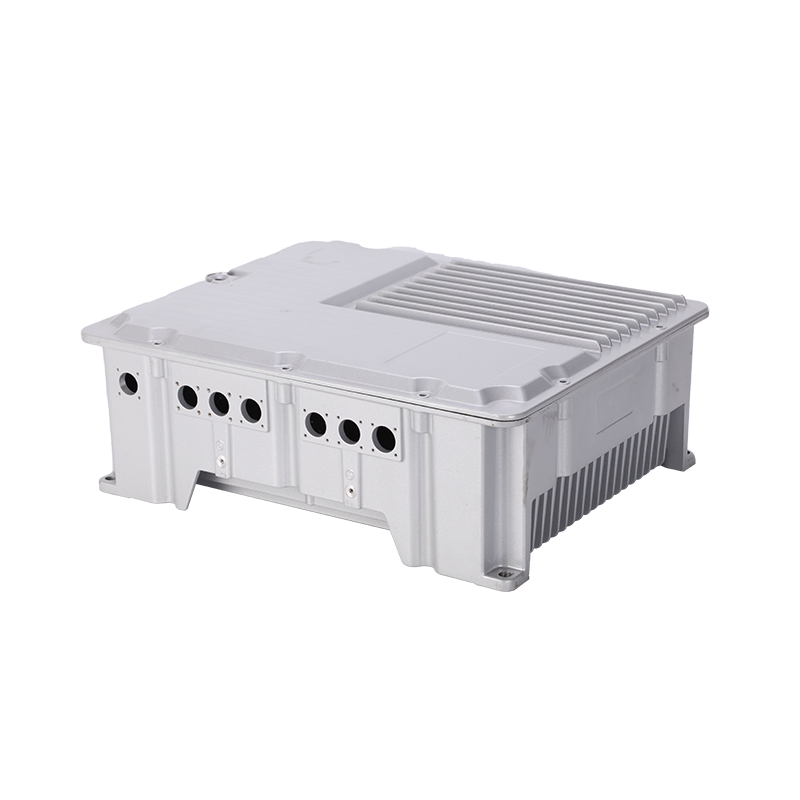
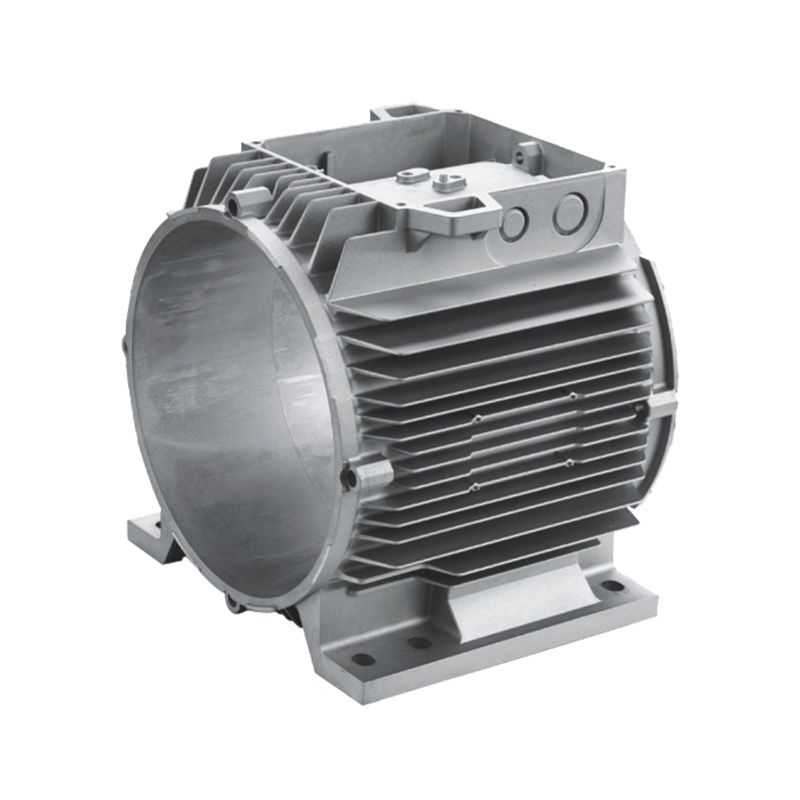
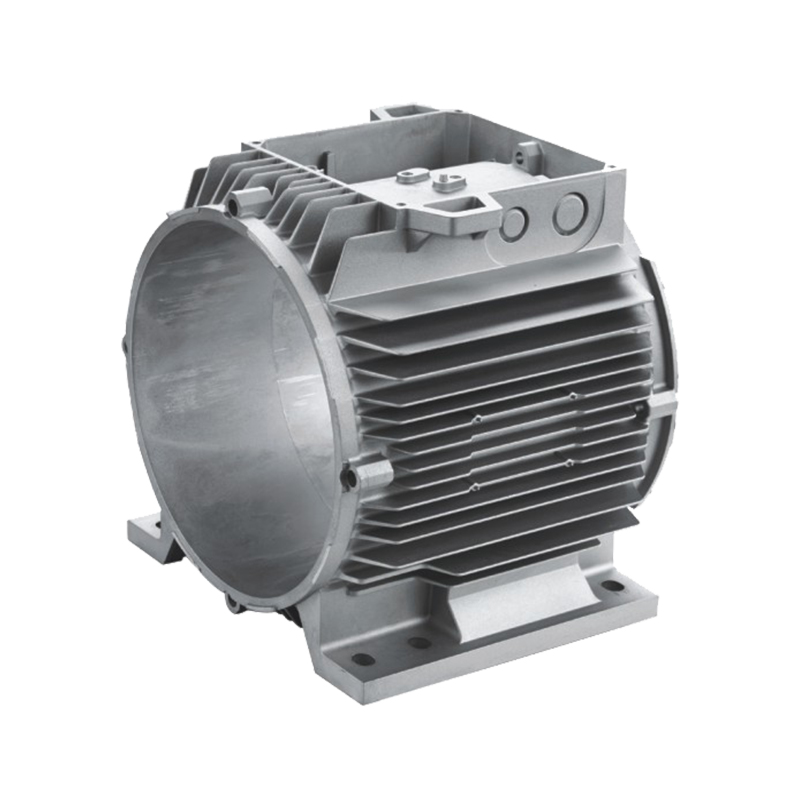 Alloggiamento del motore elettrico e telaio dello statore in alluminio pressofuso Progettato per tolleranze strette del foro e una dissipazione del calore stabile, questo telaio dello statore supporta motori in applicazioni industriali e automobilistiche, quindi un'ispezione tempestiva evita costosi scarti di lavorazione. Visualizza il prodotto →
L'alloggiamento del motore elettrico concentra il suo valore nelle strette tolleranze del foro e nella tasca dello statore lavorata. Se dopo la lavorazione appare porosità, la perdita di scarto comprende il tempo di lavorazione, non solo il costo di fusione. Posizionare l'ispezione prima di quel passaggio cambia l'aritmetica per l'acquirente.
Curva di miglioramento illustrativa basata su modelli di casi di studio; i risparmi effettivi dipendono dal mix di componenti e dalla qualità di base.
Una linea guida pratica per gli acquirenti: chiedi al fornitore come ispeziona la caratteristica specifica che conta nella tua parte: la tasca dello statore dell'alloggiamento del motore, i canali interni di una valvola idraulica o la planarità del coperchio della batteria di un veicolo elettrico.
Le dichiarazioni di qualità sono facili da stampare e difficili da verificare. Quando un fornitore menziona l’intelligenza artificiale o l’ispezione avanzata, un acquirente può cercare prove concrete in quattro aree:
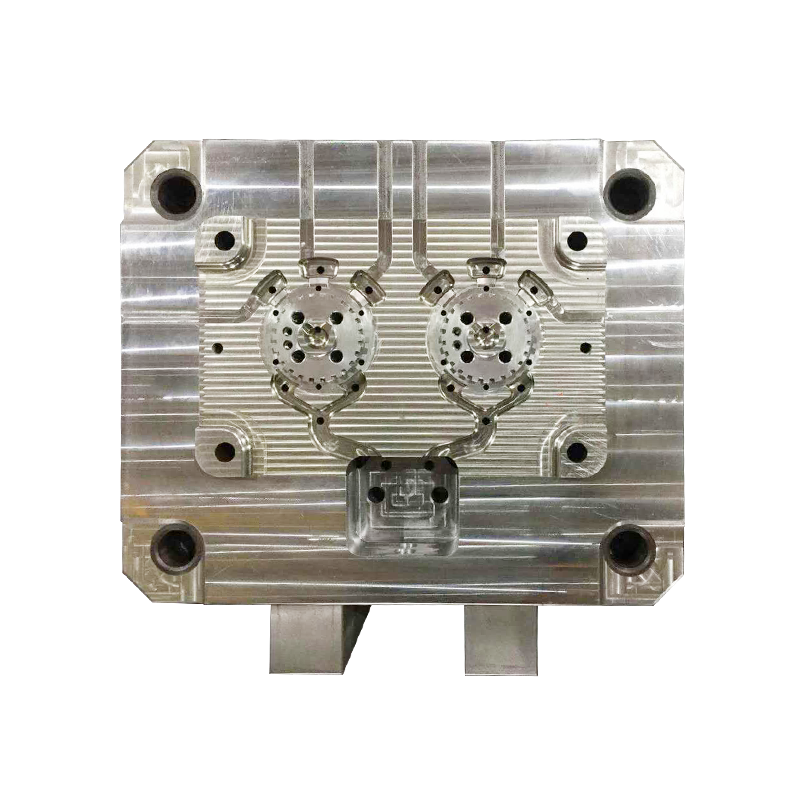
Questi fattori contano più della marca della fotocamera. A Ningbo Jieda , il controllo qualità è ancorato in uno stabilimento di 130 dipendenti a Beilun, Ningbo, con certificazione IATF 16949, 28 dipendenti tecnici e progettazione interna di stampi supportata da macchine per pressofusione ad alta pressione fino a 1600 tonnellate. Lo stesso team che progetta lo stampo esegue anche la fusione, la lavorazione meccanica e il trattamento superficiale, pertanto un difetto riscontrato durante l'ispezione finale può essere ricondotto alla progettazione dello stampo o ai parametri di stampaggio nella stessa struttura.
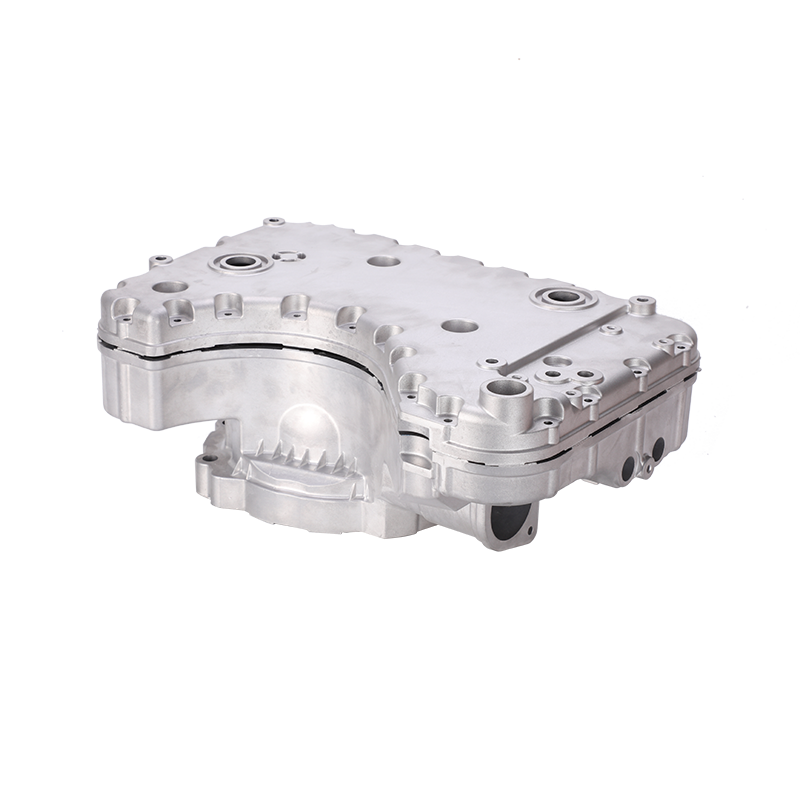
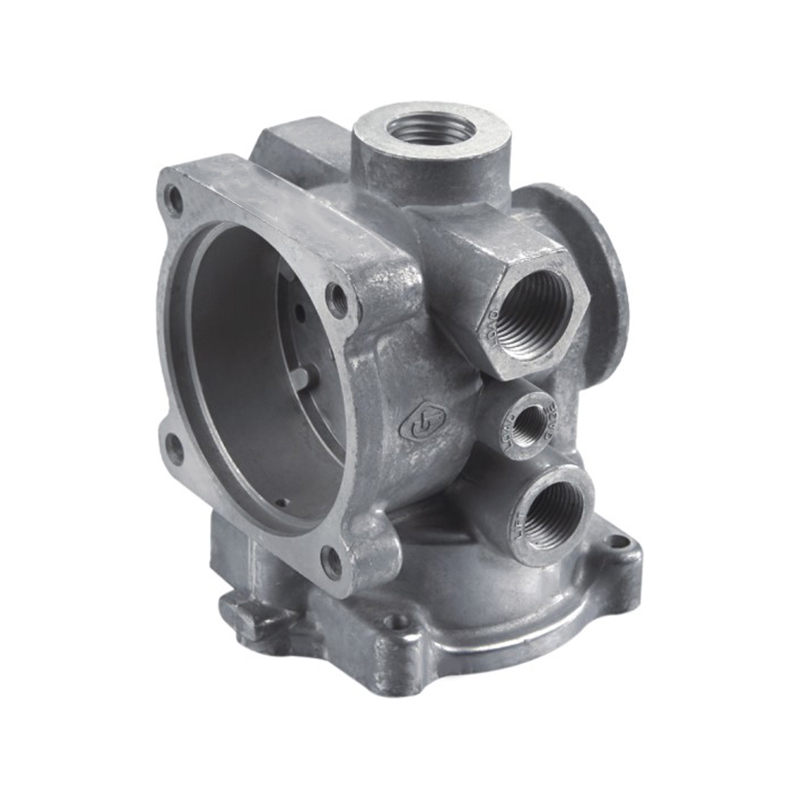 Valvola di controllo in alluminio pressofuso lavorato e verniciato a polvere Con canali interni, superfici di tenuta e rivestimento resistente alla corrosione, questa valvola regola il flusso nei sistemi industriali. Il controllo interno completo dallo stampo al rivestimento finale garantisce una qualità tracciabile. Visualizza il prodotto →
Un corpo valvola di controllo illustra il vantaggio. I suoi canali interni influiscono sul flusso, le sue facce di tenuta influiscono sulla tenuta alle perdite e il suo esterno verniciato a polvere deve resistere alla corrosione. Quando un team gestisce lo stampo, la fusione, la lavorazione meccanica e il rivestimento, i dati di ispezione rimangono collegati dal primo scatto al rapporto finale: il tipo di tracciabilità che il controllo di qualità basato sull'intelligenza artificiale è progettato per rafforzare.
No. I raggi X rimangono il metodo di riferimento per la porosità interna e le cavità da ritiro. L’intelligenza artificiale migliora l’interpretazione dei raggi X aiutando gli ispettori a individuare i modelli dei difetti in modo più rapido e coerente, ma non elimina la necessità della radiografia o del giudizio metallurgico.
Le prove di produzione richiedono comunemente diverse migliaia di immagini etichettate per classe di difetto per un'elevata precisione su una nuova geometria. Il trasferimento dell'apprendimento, la generazione di difetti sintetici e le condizioni di processo stabili possono ridurre tale numero.
Può funzionare, ma l’economia migliora quando il fornitore produce parti ripetitive attraverso un processo controllato. Per le tirature brevi, un modello condiviso su geometrie simili o un sistema di visione basato su regole è spesso più conveniente.
Richiedi dati sui difetti in base al numero di parte, compresi i tassi di falsi negativi, e richiedi che parti campione con difetti noti vengano fatte passare attraverso la linea durante un controllo. Un sistema funzionante dovrebbe individuare ogni volta un difetto seminato.
La domanda per un acquirente di pressofusione non è più se l’intelligenza artificiale sostituirà gli ispettori umani. Dipende dal fatto che un fornitore consideri l'ispezione come un cancello statico o come un sistema connesso che legge ogni parte, registra i dati e li reimmette nello stampo e nella macchina. Il secondo modello spedisce regolarmente pezzi di buona qualità. Il primo modello spedisce pezzi di bell'aspetto fino al giorno in cui ne spedisce uno pessimo.
SEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano