Contenuto
Un alloggiamento che misura in modo pulito sulla CMM può comunque non superare un test di tenuta a 0,5 bar - e questa contraddizione viene solitamente bloccata mesi prima, in un richiamo sulla lega, nella posizione di un cancello o in una tolleranza che nessuno ha messo in discussione in fase di richiesta di offerta. La pressofusione dell'alluminio per componenti automobilistici è un processo in cui la progettazione del componente, le attrezzature e il tonnellaggio della macchina devono concordare prima che venga sparato il primo colpo; correggerne uno qualsiasi dopo che il dado è stato tagliato costa un ordine di grandezza in più che farlo bene sulla carta.
La versione breve: tre decisioni comportano la maggior parte del rischio: qualità della lega, progettazione termica dell'utensile e modalità di specificazione delle tolleranze e dei sovrametalli di lavorazione. Se fate quelle giuste, il rivestimento, la sigillatura e l'imballaggio diventeranno routine. Se si sbagliano, ogni ispezione a valle si trasforma in una discussione. Quello che segue è il modo in cui ogni decisione si basa su programmi automobilistici reali, con i numeri su cui normalmente lavoriamo nel nostro stabilimento di Beilun, Ningbo.
ADC12 (A383) è la risposta corretta per la maggior parte delle staffe, delle coperture e dei piccoli alloggiamenti e la risposta sbagliata per un involucro di batteria adiacente a un incidente o qualsiasi parte che deve assorbire energia o essere piegata dopo la fusione. La scheda tecnica non te lo dirà, lo diranno i requisiti di assemblaggio. Quindi ci chiediamo sempre cosa deve fare prima la parte: mantenere la pressione, trasportare il carico, dissipare il calore o semplicemente occuparsi subito della verniciatura a polvere.
| Famiglia delle leghe | Tipico uso automobilistico | Perché viene scelto | Dove morde |
|---|---|---|---|
| ADC12/A383 | Coperture, staffe, piccole custodie | Migliore fluidità, riempie pareti sottili, minor costo al chilo | Basso allungamento; le fasi dure ricche di ferro usurano gli utensili e complicano la lavorazione |
| A380 | Alloggiamenti motori, corpi pompa, coperture strutturali | Buon equilibrio tra forza e lanciabilità | Resistenza media alla corrosione; dipende fortemente dalla qualità del rivestimento |
| A360 | Parti a parete sottile e a tenuta di pressione | Migliore duttilità e comportamento alla corrosione rispetto ad ADC12 | Finestra di processo più ristretta; i rottami salgono rapidamente se il bilancio termico è scarso |
| Gradi a basso contenuto di ferro e ad alto allungamento | Alloggiamenti delle batterie, strutture rilevanti per gli urti | Maggiore allungamento e conduttività termica | Necessita di riempimento assistito da vuoto e di uno stretto controllo del ferro nella massa fusa |
La conseguenza pratica è che il controllo chimico fa parte dell'ordine d'acquisto e non solo del certificato del materiale. I livelli di ferro, rame e zinco variano con il rapporto di riciclaggio e un'oscillazione dello 0,2% nel ferro può modificare sia la duttilità che il comportamento di lavorazione sullo stesso utensile. Richiedete i prodotti chimici per calore, non per spedizione, e confrontateli con il disegno anziché con l'ultimo lotto.
Quattro modalità di guasto rappresentano la maggior parte delle rilavorazioni che vediamo sulle fusioni automobilistiche e tutte e quattro sono prevedibili dal disegno:
Il primo è il più costoso perché invisibile fino alla prova di tenuta. È anche la soluzione più semplice: spesso è sufficiente un troppo pieno modificato, un inserto locale della matrice o una piccola nervatura sul pezzo. Farlo nella simulazione prima che l'acciaio venga tagliato costa una frazione di farlo dopo le prime 500 parti.
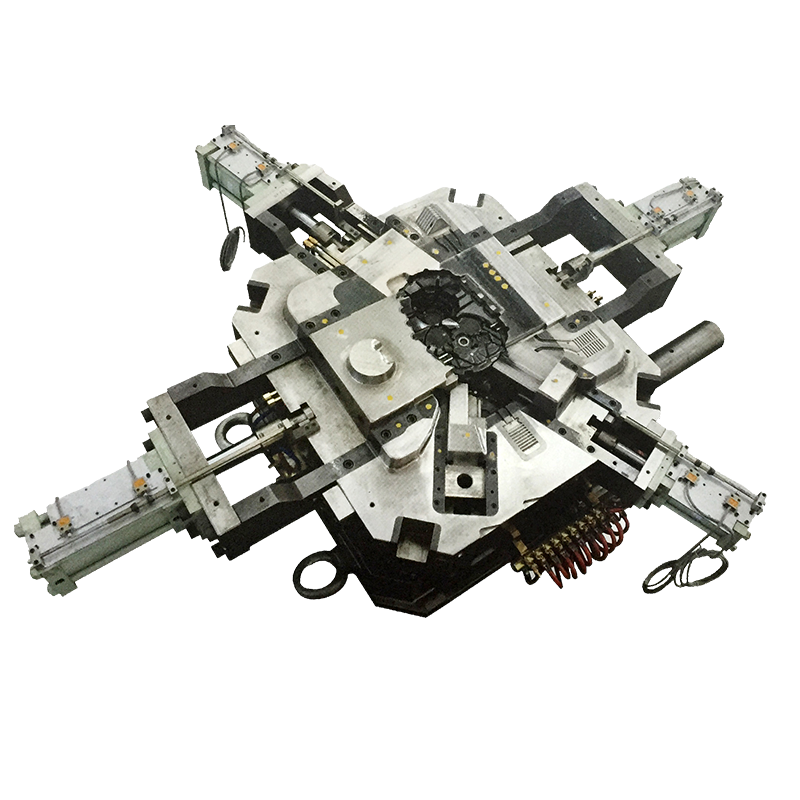
Uno stampo è una macchina termica, non solo una cavità. Due strumenti tagliati secondo lo stesso disegno possono produrre parti completamente diverse se il bilancio termico è diverso, motivo per cui la progettazione dello strumento dovrebbe essere rivista insieme al team della fonderia piuttosto che isolatamente.
La posizione del cancello imposta il tempo di riempimento e il tempo di riempimento imposta sia la qualità della superficie che la porosità. Per gli alloggiamenti automobilistici a parete sottile, in genere puntiamo da 30 a 60 millisecondi per il riempimento, con una velocità di iniezione mantenuta in un intervallo che impedisce l'atomizzazione del metallo. Il posizionamento del troppopieno controlla quindi dove finiscono il liquido freddo e il gas. Sulle parti con requisiti di perdita, modelliamo prima il flusso e predisponiamo le linee di raffreddamento in modo che lo stampo raggiunga una mappa termica stabile entro i primi 20-30 colpi, non dopo un'ora di messa a punto.
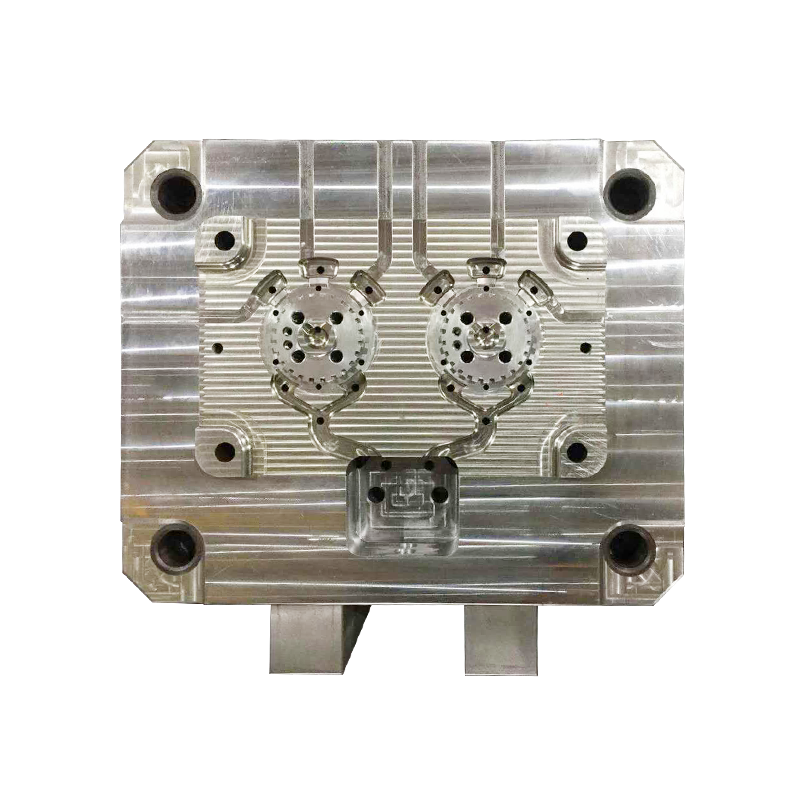
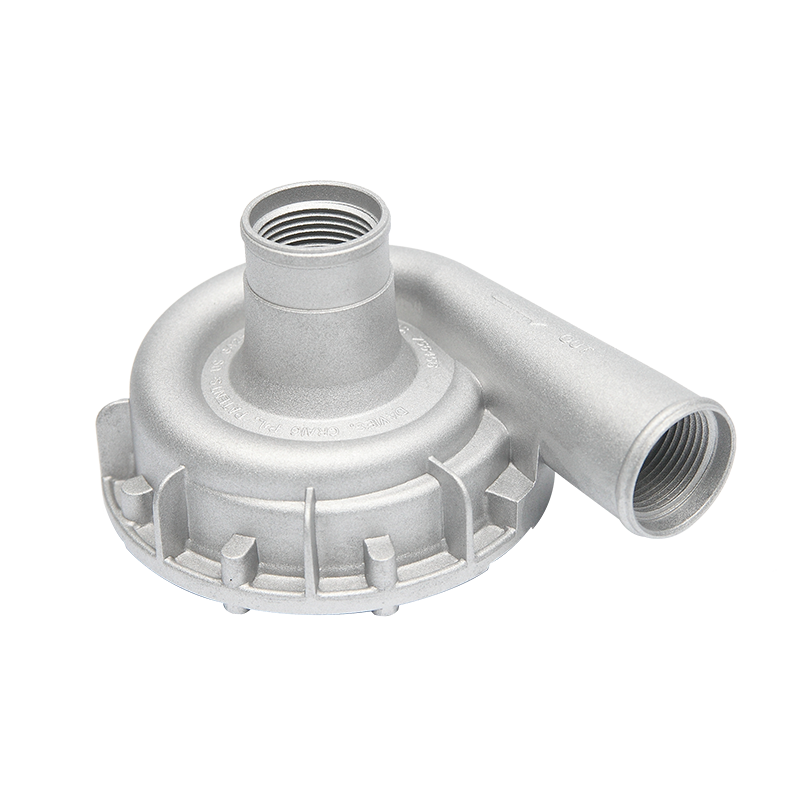
Il nostro lavoro di attrezzaggio inizia dalla simulazione CAD/CAM/CAE, con stampi personalizzati per pressofusione di alluminio ad alta pressione costruito attorno al tonnellaggio della macchina su cui verrà effettivamente eseguita la parte, piuttosto che attorno a una base di stampo generica. Quel singolo allineamento rimuove la maggior parte delle incoerenze iniziali che si manifestano come scarti intermittenti.
L'acciaio per lavorazioni a caldo di classe H13 da 44 a 48 HRC, nitrurato nell'area del cancello, è una base ragionevole per gli utensili automobilistici. Laddove un boss o una sezione pesante concentrano il calore, preferiremmo inserire un inserto sostituibile in fase di costruzione piuttosto che riparare una cavità in un secondo momento. La durata dell'utensile dipende dalla lega, dal tempo di ciclo e dal raffreddamento, ma con un ciclo di manutenzione adeguato la maggior parte degli stampi automobilistici raggiunge diverse centinaia di migliaia di colpi prima di una ristrutturazione importante e i registri degli stampi dovrebbero dirti esattamente quando arriverà quel momento.
Chiedete ciò di cui ha bisogno l'assemblea, non il numero più ristretto che un fornitore è disposto a firmare. Tolleranze troppo strette del pezzo fuso determinano costi dell'utensile e tempi di ispezione senza migliorare l'adattamento, mentre un richiamo allentato sul foro di un cuscinetto costerà una giornata di lavorazione per lotto. Questi sono i valori che normalmente manteniamo:
Laddove lo spessore della parete sia critico, specificarlo con una tolleranza e un punto di riferimento anziché solo con un valore nominale. Lo spessore della parete fusa varia con l'usura dello stampo e una parete nominale di 2,5 mm che può scivolare fino a 3,2 mm modifica allo stesso tempo il peso, il comportamento di raffreddamento e il rischio di perdite.
La maggior parte dei getti automobilistici vengono spediti lavorati e le operazioni secondarie sono quelle in cui solitamente compaiono problemi di adattamento e perdita. La fusione può essere perfetta e causare comunque un arresto della linea se il foro del cuscinetto e la superficie di montaggio vengono lavorati in due configurazioni.
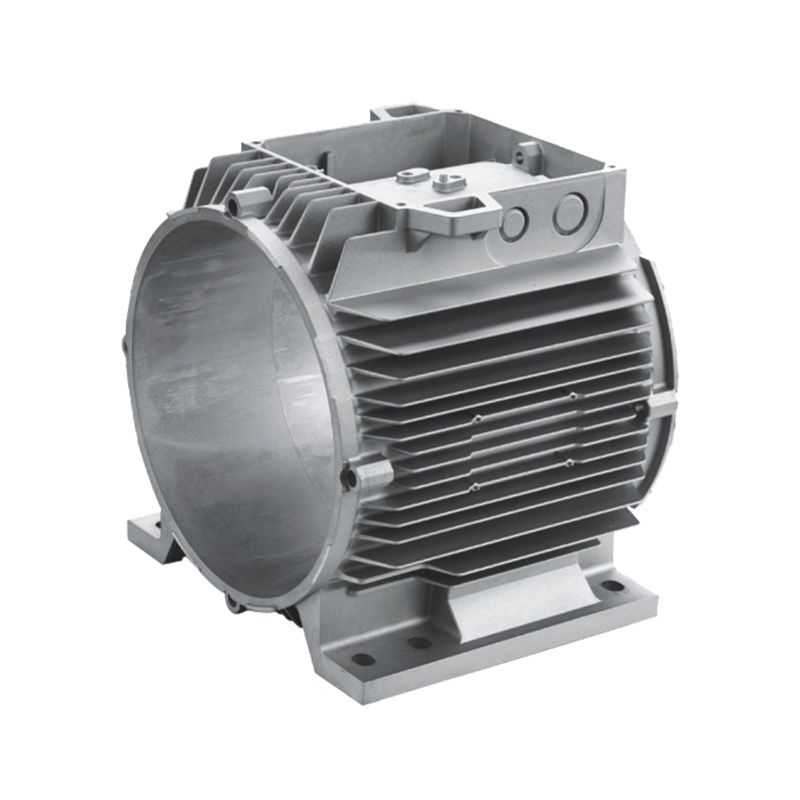
Per gli alloggiamenti dei motori elettrici e dello statore, la sede dello statore, il foro del cuscinetto e le superfici di montaggio vengono lavorati meglio in un unico fissaggio, in modo che la concentricità venga mantenuta dal processo anziché dall'ispezione. La verniciatura a polvere prosegue poi dopo la mascheratura, in modo che le filettature e le superfici di tenuta rimangano pulite.
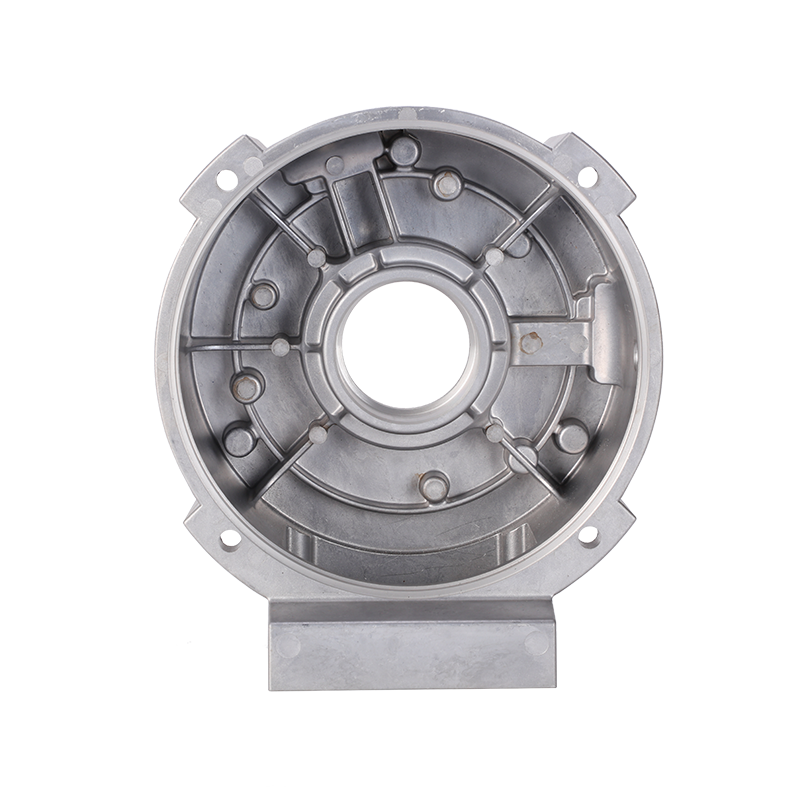
 Alloggiamento motore automobilistico in pressofusione di alluminio ad alta pressione Alloggiamento motore pressofuso per applicazioni automobilistiche con motori elettrici, con opzioni in lega di alluminio, test di tenuta e ai raggi X e verniciatura a polvere dopo la mascheratura. Visualizza il prodotto →
Le coppe dell'olio e le coppe aggiungono un vincolo diverso: la flangia di tenuta deve rimanere piatta attraverso il giunto bullonato e la scanalatura della guarnizione deve essere lavorata, non fusa. Il test delle perdite a una pressione compresa tra 0,3 e 0,5 bar con controllo del decadimento della pressione è un passaggio sensato prima che il componente raggiunga la linea del motore.
 Coppa Olio e Coppa Olio con Guarnizione per Veicoli Coppa dell'olio e coppa dell'olio in alluminio pressofuso per auto, veicoli e motocicli, focalizzata sulla tenuta senza perdite, controllo della porosità, controlli ai raggi X e dissipazione del calore. Visualizza il prodotto →
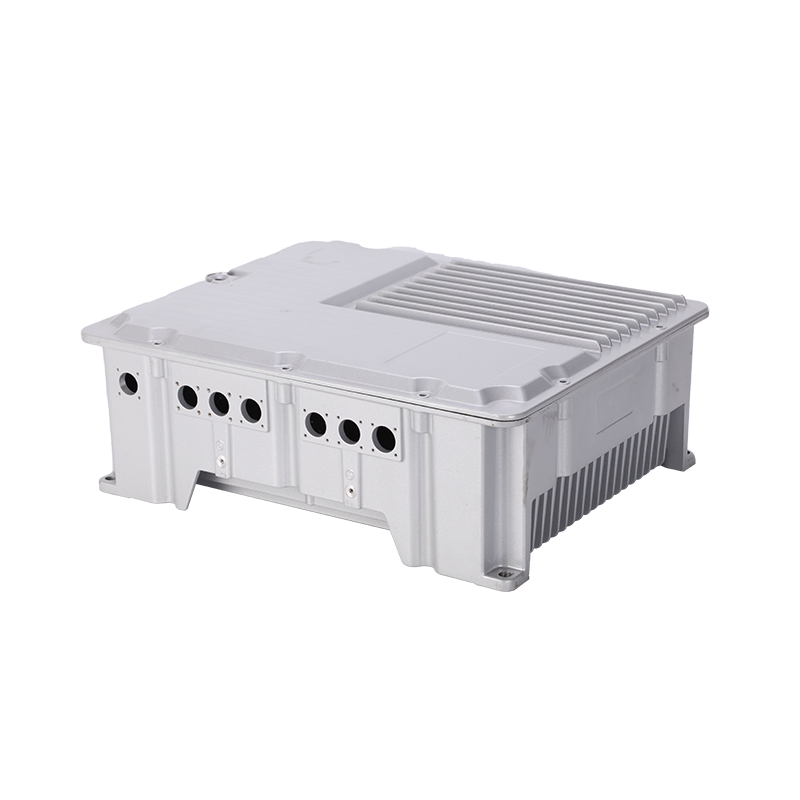
Gli alloggiamenti delle batterie sono i meno indulgenti del gruppo. L'involucro sopporta carichi d'urto, sigilla contro acqua e polvere e spesso funge anche da interfaccia di raffreddamento, quindi l'allungamento e la conduttività termica sono entrambi importanti, ed è esattamente il motivo per cui vengono utilizzate leghe a basso contenuto di ferro e riempimento assistito dal vuoto. Se stai ancora valutando la strategia di sigillatura, questa panoramica di come gli alloggiamenti delle batterie contribuiscono alla sicurezza dei veicoli alimentati da nuove energie è un utile punto di partenza per la revisione del progetto.
 Alloggiamento e copertura della batteria per veicoli a nuova energia Alloggiamento e coperchio della batteria in alluminio pressofuso per veicoli elettrici, con sigillatura, dissipazione del calore, resistenza per la protezione della batteria e supporto del sistema di qualità IATF16949. Visualizza il prodotto →
Per il lavoro nel settore automobilistico la questione non è se un fornitore dispone di un certificato, ma se esistono prove a sostegno di ciascun programma. Un breve elenco di audit:
La nostra attività è organizzata attorno a queste aspettative: certificazione IATF 16949, circa 130 dipendenti tra cui circa 28 ingegneri e personale tecnico, più di 80 macchine che vanno da 1.600 t fino a 200 t presse a camera fredda più centri di lavoro CNC, elettroerosione e taglio a filo, in un edificio di 12.000 m² a Beilun, il distretto solitamente descritto come la capitale cinese degli stampi per pressofusione. I ricambi vengono spediti ai clienti negli Stati Uniti, Germania, Italia, Regno Unito, Francia, Polonia, Finlandia, India e Australia.
Le differenze di prezzo tra preventivi per lo stesso disegno di solito sono riconducibili a quattro variabili, e vale la pena informarsi esplicitamente su ciascuna di esse:
Da 1,0 a 1,5 mm è una procedura normale per coperchi e alloggiamenti con una matrice ben bilanciata. Al di sotto di 1,0 mm, il riempimento diventa sensibile al design del punto di iniezione e alla temperatura dello stampo e si consiglia vivamente la simulazione e l'assistenza del vuoto prima di dedicarsi all'attrezzatura.
Sì, e per i programmi automobilistici di solito il ciclo si accorcia quando si presenta un problema dimensionale: la soluzione può essere apportata nello stampo anziché negoziata tra tre società. Inoltre, mantiene coerente lo schema di Riferimento dal disegno della fusione alla parte finita.
Per un alloggiamento di media complessità, la progettazione e la simulazione richiedono da una a due settimane, la costruzione dello stampo in genere da sei a dieci settimane a seconda delle dimensioni e del numero di inserti, quindi campionamento e correzione. Pianifica l'invio del primo articolo dopo due o tre cicli di prova anziché uno.
Possono. Lo zinco è spesso la scelta migliore per staffe piccole, sottili e ad alto dettaglio dove l'alluminio avrebbe bisogno di un cancello molto più grande. Mantenere entrambi i processi sotto un unico sistema di qualità evita di dividere il PPAP tra i fornitori.
La conclusione utile è che la maggior parte dei problemi di fusione automobilistica vengono decisi su carta: la lega scelta in base ai requisiti di assemblaggio, lo stampo progettato attorno a una mappa termica e le tolleranze scritte su ciò che la parte deve effettivamente fare. Se sei in fase di richiesta di offerta e desideri una seconda opinione sullo spessore della parete, sul grado della lega o sulla strategia di tenuta prima del taglio dell'attrezzatura, invia il disegno e i requisiti funzionali: la revisione in genere costa meno di un giro di prova.
SEI PRONTO PER COOPERARE CON Jieda?
* La tua email è al sicuro con noi, non facciamo spam.

PRODOTTI
INFORMAZIONI DI CONTATTO
nbjd011@126.com
+86-574-86115705
No. 58 Mold Via, Zona Industriale Tecnologica di Daqi, Distretto di Beilun, Città di Ningbo

 English
 Español
 italiano